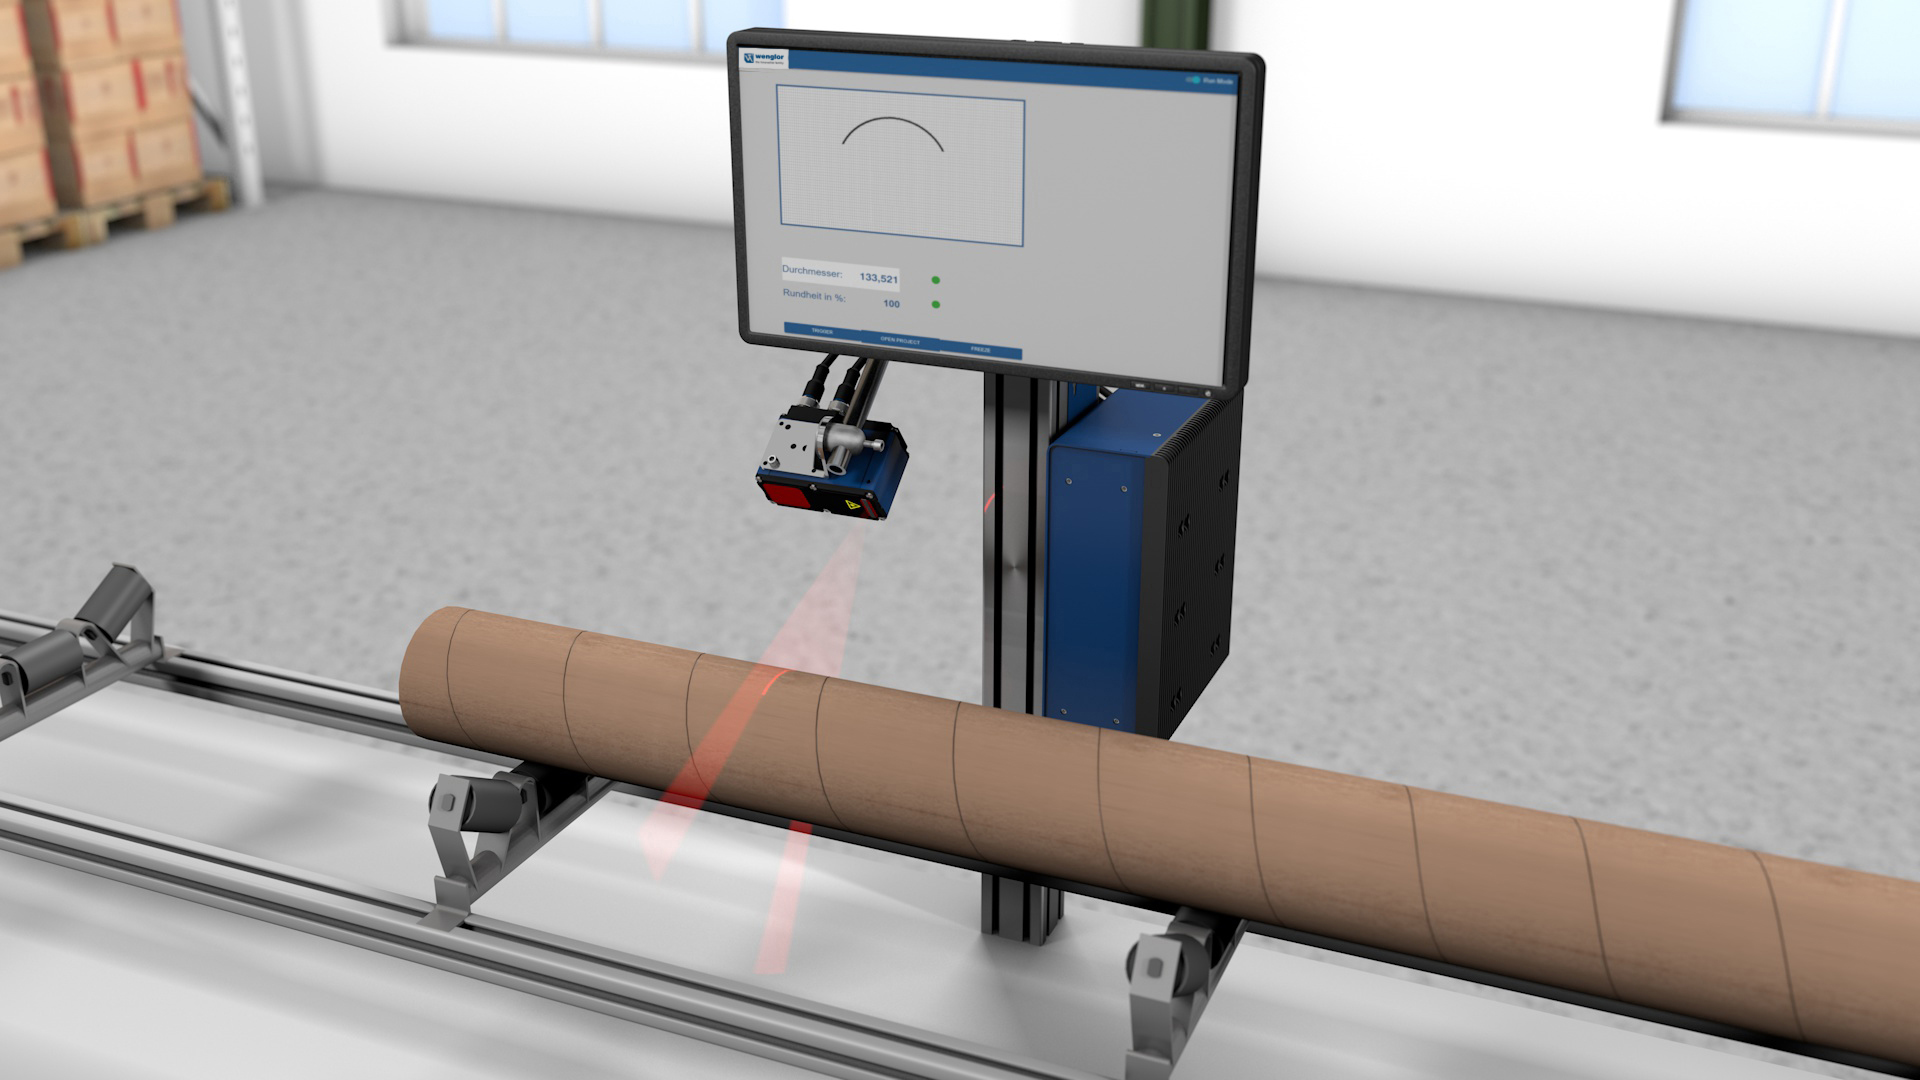
Wenglor dostal zákaznícku požiadavku na robustný a mobilný merací systém, ktorý dokáže zaznamenávať a dokumentovať priemer potrubí. Špeciálna vlastnosť: Meranie sa vykonáva na pohyblivom vozíku, pričom potrubia sú poháňané rýchlosťou až 0,5 m/s . Okrem toho by sa malo spoľahlivo zaznamenať rozšírenie približne o 20 mm – aj v tmavom, prašnom prostredí. Rúry majú drsný povrch .
Výzva: Presné meranie potrubia za náročných environmentálnych podmienok
Kontinuálne určovanie priemeru počas jazdy je náročné z hľadiska meracej technológie. Prach, meniace sa svetelné podmienky, nepokojné pohyby meracieho vozidla a nerovné povrchy spôsobujú potenciálne rušenia. Na získanie stabilných meraných hodnôt, ktoré je možné zdokumentovať, je potrebný princíp merania, aby:
- Bezkontaktné
- je necitlivý na vlastnosti povrchu
- dokáže detegovať rýchle zmeny profilu alebo vzdialenosti
- môže byť ľahko integrovaný do mobilného systému
Tu prichádzajú na rad metódy optickej triangulácie a laserového profilovania.
Možnosť 1: Meranie bodovej vzdialenosti pomocou viacerých triangulačných senzorov
Pre klasické meranie priemeru je možné na vozík umiestniť niekoľko laserových diaľkových senzorov jednotlivo. V závislosti od požiadavky na presnosť sú k dispozícii dve rodiny senzorov:
Séria P3 – flexibilné štandardné riešenie s vynikajúcim pomerom ceny a výkonu
Senzory P3 detegujú vzdialenosti až do 1 000 mm a vďaka technológii TripleA poskytujú mimoriadne reprodukovateľné hodnoty – aj napriek meniacim sa povrchom a farbám.
Sú ideálne, ak sa má zaznamenať niekoľko meracích bodov okolo potrubia a následne geometricky vyhodnotiť.
Séria PNBC – maximálna presnosť s priemyselným Ethernetom (EtherCAT)
Pre najvyššiu presnosť a spracovanie v reálnom čase je ideálna séria PNBC.
Tieto senzory:
- Meranie s mikrometrovou presnosťou
- Reagujte bez ohľadu na farbu, drsnosť a odraz
- prenášať dáta priamo cez EtherCAT na vyhodnotenie
Typické nastavenie zahŕňa 4 až 8 senzorov, ktoré selektívne detegujú obvod trubice a vypočítajú priemer po geometrickej rekonštrukcii.
Možnosť 2 (odporúčaná): 2D/3D laserové senzory s laserovou čiarou
V praxi mnohí zákazníci volia profilové skenery s laserovou čiarou – pretože poskytujú výrazne viac meracích bodov a tým aj oveľa stabilnejší výsledok.
Prečo majú laserové čiarové senzory tu výhodu
- Laserová čiara vytvára kompletný 2D profil trubice.
- Ak je okolo trubice rozmiestnených niekoľko senzorov, vytvorí sa jednotný 360° bodový oblak.
- Senzory automaticky kompenzujú drsnosť povrchu a lokálne odľahlé hodnoty.
- To dosahuje výrazne vyššiu spoľahlivosť procesu – najmä v tmavých, prašných prostrediach.
Typický systém vyžaduje len 2 až 3 senzory profilu na zachytenie celého prierezu potrubia.
Praktický príklad
V oblasti merania inline trubiek a profilov už 2D/3D laserové profilové senzory preukázali svoju hodnotu. Jedným z príkladov je automatická regulácia priemeru pomocou laserovej triangulácie, pri ktorej sa presný výškový alebo kontúrový profil generuje z nepretržitej laserovej čiary.
Prečo si zákazníci zvyčajne vyberajú možnosť 2
Skúsenosti ukazujú, že laserové profilové senzory sú preferovaným riešením – a to z dobrých dôvodov:
- Viac meracích bodov → vyššia presnosť
- Odolné voči drsným povrchom
- Potrebných menej senzorov
- Priame hodnotenie 2D/3D profilu je možné
- Ideálne na dokumentáciu a neskoršiu analýzu
Najmä pri potrubiach s hrubou štruktúrou vedie meranie čiar k oveľa stabilnejším výsledkom než bodové merania.
Záver: Bezpečný, dokumentovateľný merací systém priemerov potrubí
Pre mobilné meranie potrubí v priemere 100–190 mm ponúka Wenglor dve vysoko výkonné riešenia. Bodové triangulačné meranie je možné, ale meranie profilu pomocou 2D/3D laserových senzorov poskytuje najspoľahlivejšiu a najspoľahlivejšiu kvalitu merania v tejto aplikácii.
S vhodnou senzorovou technológiou je možné spoľahlivo detegovať aj rozšírenia len o 20 mm – aj v tmavom a prašnom prostredí a pri rýchlosti pohybu 0,5 m/s.