
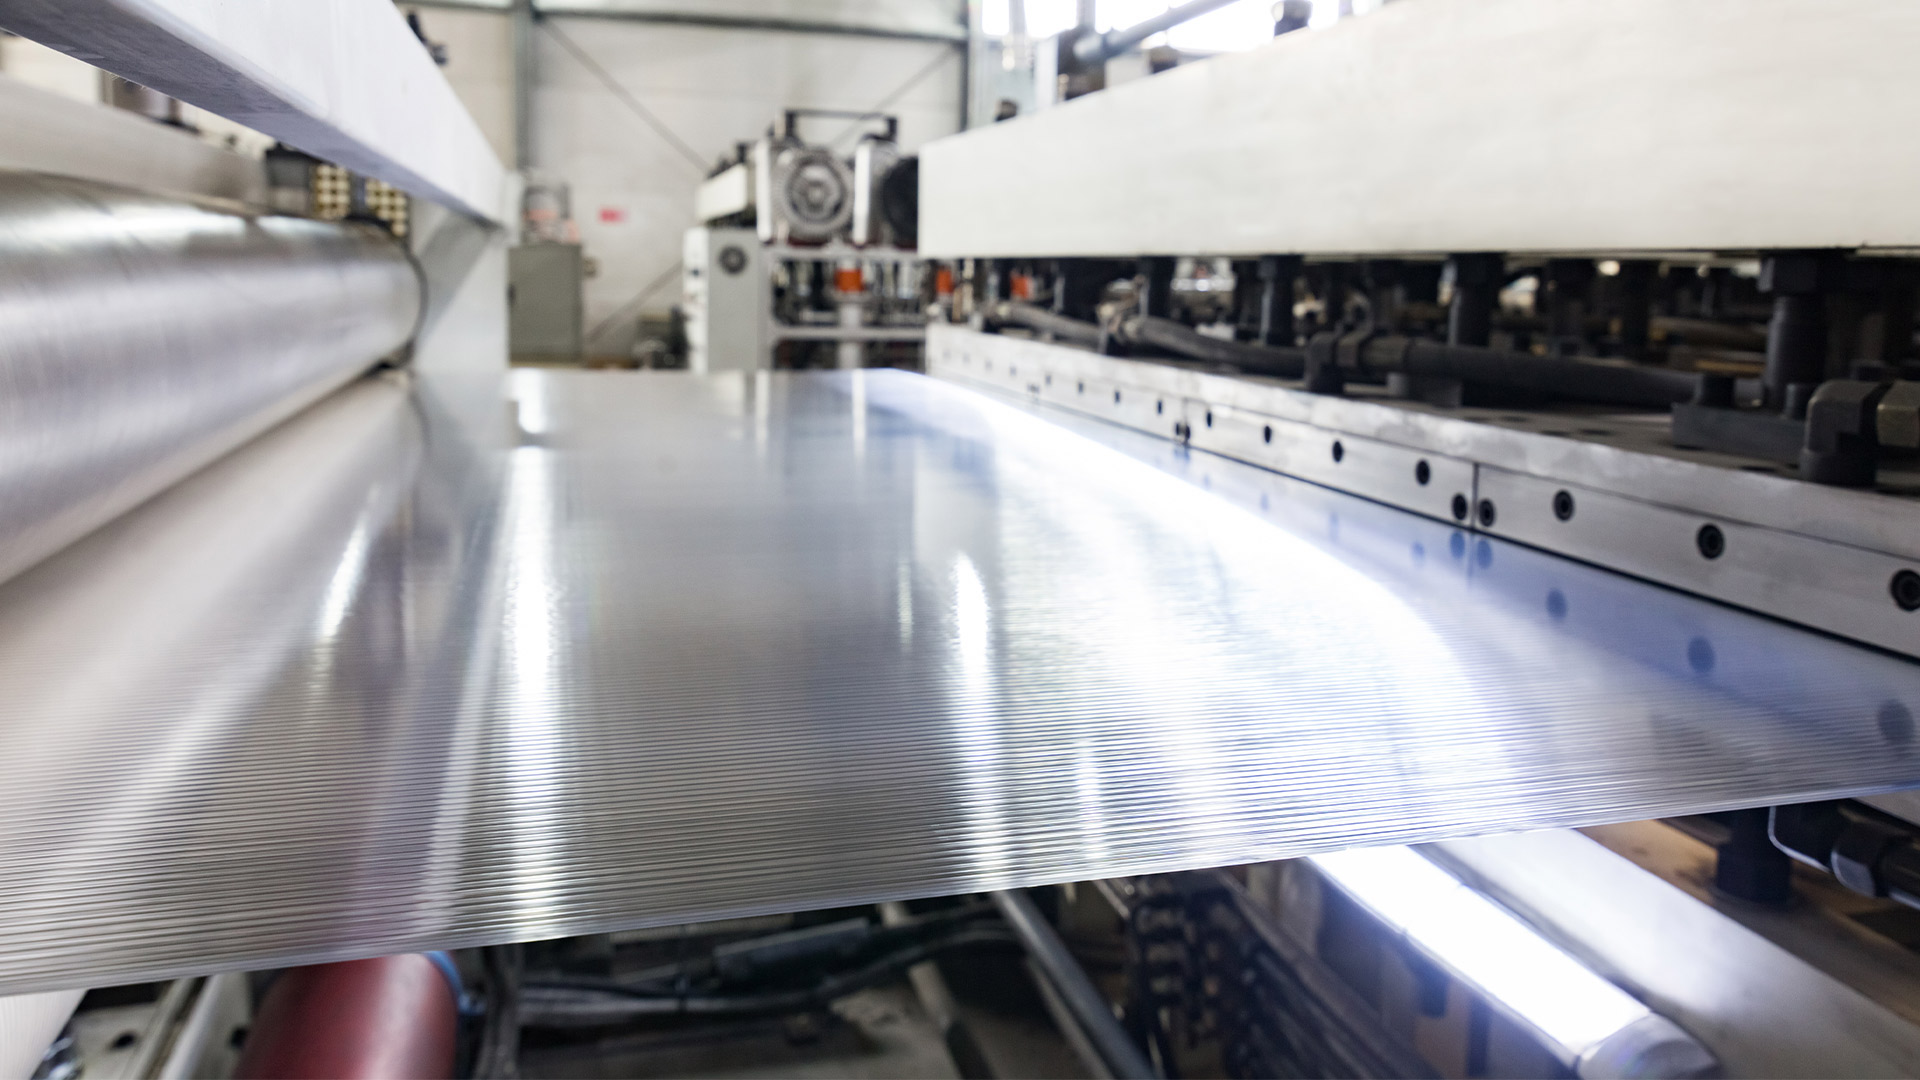
In der Kunststoffextrusion entscheidet die Prozessstabilität über Produktqualität, Ausschussquote und Wirtschaftlichkeit. Besonders bei Plattenmaterialien im Endlosverfahren sind Materialbreite, Materialstärke und Oberflächentemperatur kritische Parameter, die idealerweise inline, berührungslos und hochgenau erfasst werden.
Wir zeigen, wie sich diese Anforderungen effizient in einen laufenden Extrusionsprozess integrieren lassen.
Die Herausforderung: Drei Messgrößen, ein Prozess
Bei der Herstellung von Kunststoffplatten mit unterschiedlichen Dekoren bewegen sich die Parameter in engen Toleranzfenstern:
- Materialbreite: 115–460 mm bei ±0,5 mm
- Materialstärke: 0,4–4,0 mm, bei dünnsten Materialien bis ±0,05 mm
- Oberflächentemperatur: bis 250 °C, Abweichung max. ±0,5 °C
Alle Werte sollen kontaktlos, direkt im Prozess und über IO-Link in die Anlagensteuerung und Qualitätssicherung übertragen werden. Ziel ist die Optimierung von Produktions- und QS-Prozessen durch eine kontinuierliche Inline-Überwachung.
Dicken- und Breitenmessung mit Laserdistanzsensoren
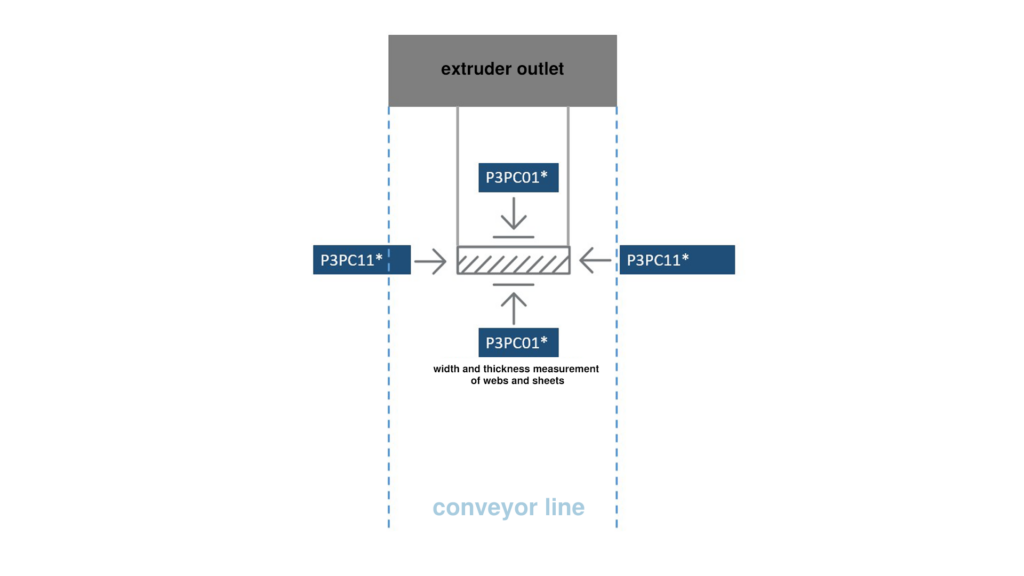
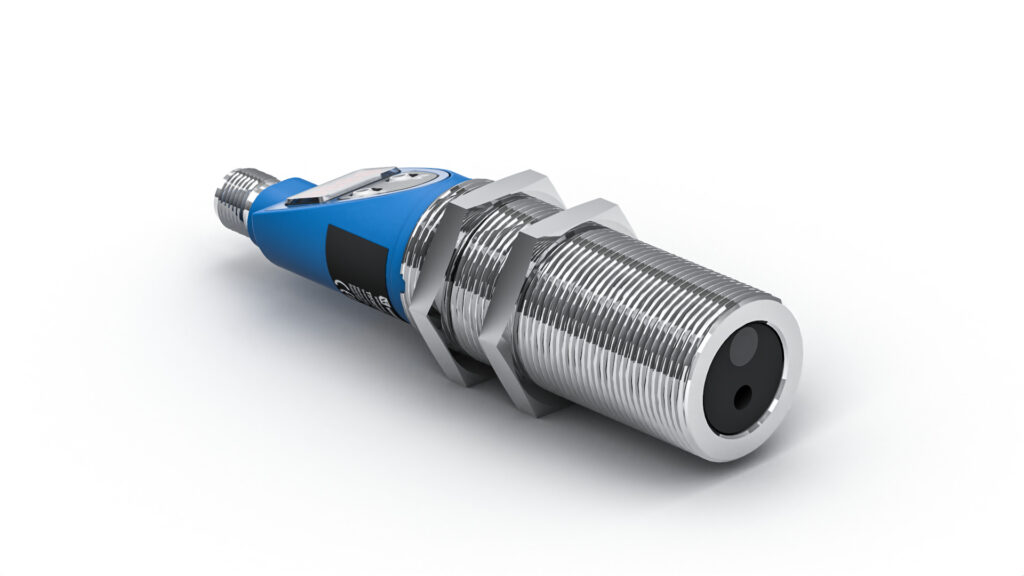
Für die Vermessung von Kunststoffplatten kommen Triangulations-Laserdistanzsensoren der P3-Serie zum Einsatz – jeweils paarweise angeordnet.
Breitenmessung
Ein horizontal ausgerichtetes Sensorpaar erfasst die Materialkanten und bestimmt so die Plattenbreite. Gerade bei sehr dünnen Materialien unter 1 mm sorgen fokussierte Rotlasermodelle für eine besonders präzise Kantenerkennung. Die optimale Positionierung nahe der Objektkante ermöglicht eine stabile Messung selbst bei wechselnden Dekoren.
Dickenmessung
Die Materialstärke wird über ein vertikal angeordnetes Sensorpaar ermittelt. Beide Sensoren messen jeweils den Abstand zur Oberfläche – die Differenz ergibt direkt die Materialdicke.
Durch den Einsatz eines patentierten T-Verteilers entfällt ein zusätzliches Auswertegerät zur Verrechnung der beiden Distanzwerte. Die Dickenmessung erfolgt direkt im Sensorverbund, was Kosten, Platzbedarf und Integrationsaufwand reduziert. Die Messwerte stehen unmittelbar als IO-Link-Prozessdaten zur Verfügung.
Berührungslose Temperaturmessung nach dem Extrusionsprozess
Neben den geometrischen Maßen spielt auch die Oberflächentemperatur der Kunststoffplatten eine zentrale Rolle – etwa für Kühlprozesse, Weiterverarbeitung oder Qualitätsdokumentation.
Ein Infrarot-Temperatursensor misst Temperaturen bis in hohe Bereiche kontaktlos. Der Emissionsgrad lässt sich auf das jeweilige Kunststoffmaterial einstellen, wodurch sich die Messgenauigkeit deutlich erhöhen lässt – selbst bei unterschiedlichen Oberflächen und Dekoren. Das analoge Temperatursignal wird über einen Konverter in ein IO-Link-Signal überführt und kann so nahtlos in die digitale Anlagenkommunikation integriert werden.
Ein System, das den Prozess transparent macht
Die Kombination aus:
- Inline-Dickenmessung
- Inline-Breitenmessung
- Berührungsloser Temperaturmessung
schafft eine durchgängige, digitale Erfassung zentraler Prozessgrößen und damit die zuverlässige Vermessung von Kunststoffplatten. Abweichungen werden sofort erkannt, Trends lassen sich frühzeitig auswerten und Produktionsprozesse gezielt nachregeln.
Das Ergebnis: mehr Prozesssicherheit, weniger Ausschuss und eine reproduzierbare Qualität – ein klarer Mehrwert in der Kunststoffverarbeitung.



