Warum entstehen Winkelabweichungen beim Abkanten?
Präzise Biegewinkel sind entscheidend für die Maßhaltigkeit und Passgenauigkeit von Blechbauteilen. Doch selbst wenn eine Abkantpresse mit identischen Parametern arbeitet, kann das Biegeergebnis variieren. Der Grund liegt im Zusammenspiel von Werkstoffeigenschaften, Werkzeuggeometrie und mechanischen Einflüssen während des Umformprozesses.
Besonders die Rückfederung beim Abkanten stellt Maschinenentwickler und Fertigungsbetriebe vor Herausforderungen. Nach dem Biegevorgang verformt sich das Blech teilweise elastisch zurück. Der tatsächliche Endwinkel kann deshalb vom vorgegebenen Sollwinkel abweichen.
Zusätzlich beeinflussen Schwankungen der Blechdicke, Zugfestigkeit und Walzrichtung das Biegeverhalten. Auch die Durchbiegung der Pressbalken unter Belastung kann zu unterschiedlichen Winkeln entlang eines Bauteils führen. Bei wechselnden Materialchargen oder kleinen Losgrößen erschwert dies eine gleichbleibende Prozessqualität
Wie lässt sich der gewünschte Endwinkel erreichen, wenn sich das Material bei jedem Biegevorgang unterschiedlich verhält?
Die Antwort liegt in der Erfassung des tatsächlichen Biegewinkels. Statt ausschließlich auf hinterlegte Materialkennwerte zu vertrauen, können aktuelle Messdaten für die Korrektur des Biegeprozesses genutzt werden.
Rückfederung kompensieren: Warum der Istwinkel entscheidend ist
Um die elastische Rückfederung auszugleichen, wird das Blech häufig über den gewünschten Endwinkel hinaus gebogen. Wie stark diese Überbiegung ausfallen muss, hängt unter anderem vom Werkstoff, der Blechdicke und der verwendeten Werkzeugkombination ab.
Bei einer konventionellen Winkelkontrolle wird das Ergebnis beispielsweise nach dem Biegen mit einem externen Messmittel überprüft. Liegt der Winkel außerhalb der zulässigen Toleranz, sind Korrekturen erforderlich. Die optische Inline-Winkelmessung verfolgt dagegen einen prozessintegrierten Ansatz.
Nachgelagerte Winkelkontrolle
Der Biegewinkel wird nach der Bearbeitung überprüft. Abweichungen können Nacharbeit oder eine Anpassung der Maschinenparameter für weitere Bauteile erforderlich machen.
Optische Inline-Winkelmessung
Der Biegewinkel wird während des Prozesses oder in einer definierten Rückfederposition erfasst. Die Steuerung kann die Messwerte zur gezielten Nachregelung verwenden.
Der wesentliche Unterschied: Die Korrektur basiert auf der tatsächlich erfassten Geometrie und nicht allein auf zuvor festgelegten Prozessparametern.
Wie messen 2D-/3D-Profilsensoren den Biegewinkel?
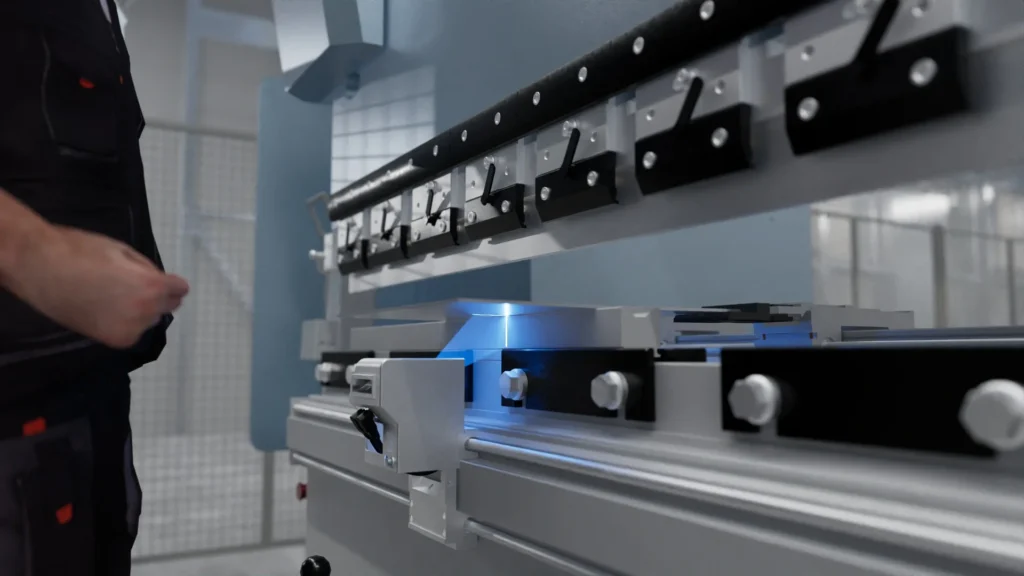
Die optische Winkelmessung an Abkantpressen nutzt das Prinzip der Lasertriangulation. Ein unterhalb des Blechs positionierter 2D-/3D-Profilsensor projiziert eine Laserlinie auf die Werkstückoberfläche. Die reflektierte Linie wird von einer Kamera erfasst und zur Berechnung des Oberflächenprofils ausgewertet.
Aus den Profildaten wird die aktuelle Winkelstellung des Blechschenkels bestimmt. Abhängig vom Messkonzept dient entweder die bekannte Sensorposition oder die Matrize als Referenz.
Die Messung erfolgt berührungslos. Damit wird die Blechgeometrie erfasst, ohne dass ein mechanisches Messmittel am Werkstück anliegen muss.
Vom Blechprofil zur automatischen Winkelkorrektur
01 Laserlinie projizieren
Der Sensor beleuchtet die Blechoberfläche mit einer definierten Laserlinie.
02 Profil erfassen
Die Kamera erfasst die reflektierte Linie und ermittelt daraus die Oberflächengeometrie.
03 Biegewinkel berechnen
Die integrierte Auswertung bestimmt den Winkel anhand der erfassten Profildaten.
04 Biegeprozess nachregeln
Die Maschinensteuerung verarbeitet den Ist-Winkel und passt bei Bedarf die Biegebewegung an.
Wie werden die Messdaten in die Maschinensteuerung integriert?
Für die industrielle Anwendung ist die Weiterverarbeitung der Profildaten entscheidend. Die speziell für die Winkelmessung entwickelten 2D-/3D-Profilsensoren der Serie MLSL1xxS50 von wenglor berechnen den Biegewinkel mithilfe der Software uniVision direkt auf dem Sensor.
Die berechneten Winkelwerte werden über eine Ethernet-basierte Schnittstelle an die Maschinensteuerung übertragen. Für Steuerungsumgebungen von Beckhoff, Siemens und Rockwell stehen vorkonfigurierte Funktionsblöcke zur Verfügung. Ein zusätzlicher Industrie-PC ist für die Winkelberechnung nicht erforderlich.
Damit kann die Winkelmessung unmittelbar in die Regelungsarchitektur der Abkantpresse eingebunden werden.
Herausforderungen in der Praxis: Oberfläche, Werkzeug und Bauteillänge
Nicht jedes Blech lässt sich unter identischen Bedingungen optisch erfassen. Hochglänzende Aluminiumoberflächen reflektieren Laserlicht anders als gebürsteter Edelstahl oder korrodierte Stahlbleche. Auch Schutzfolien, Lochungen und strukturierte Oberflächen beeinflussen das zurückgeworfene Licht.
Die auf Abkantpressen abgestimmten wenglor-Profilsensoren sind für unterschiedliche Blechoberflächen ausgelegt. Entscheidend bleibt jedoch, dass die gewählte Sensorausführung zur jeweiligen Messaufgabe passt.
Drei Anforderungen an die Sensorintegration
| Oberfläche Stabile Profilerfassung bei unterschiedlichen Reflexionseigenschaften. |
| Werkzeug Anpassung der Messbereiche an Matrizen und Werkzeugkombinationen. |
| Bauteillänge Messung an mehreren Positionen zur Erkennung von Winkelunterschieden. |
Bei wechselnden Werkzeugen müssen die aktiven Messbereiche zur jeweiligen Geometrie passen. Die MLSL1xxS50-Serie unterstützt eine automatische Anpassung über die Maschinensteuerung. Für längere Bauteile kann ein verfahrbarer Sensor oder der Einsatz mehrerer Sensoren sinnvoll sein, um die Winkelverteilung entlang der Biegelinie zu überwachen.
Technischer Hinweis
Die Genauigkeit der Winkelmessung hängt nicht allein vom Sensor ab. Auch die korrekte Erfassung der Sensorposition, die Kalibrierung, die Werkzeuggeometrie und die Regelstrategie der Abkantpresse sind für das Gesamtergebnis relevant.
Welche Vorteile bietet die automatische Winkelmessung?
Die Integration einer optischen Winkelmessung ermöglicht eine stärker messwertbasierte Prozessführung. Besonders bei wechselnden Materialien oder Materialchargen können Abweichungen frühzeitig erkannt und die erforderlichen Korrekturen anhand aktueller Messwerte bestimmt werden.
Bei langen Kantteilen unterstützen mehrere Messpositionen die Überwachung der Winkelverteilung. Darüber hinaus können die erfassten Winkelwerte bei entsprechender Systemanbindung für die Prozessüberwachung und Qualitätsdokumentation genutzt werden.
Für Anlagenentwickler bietet die sensorintegrierte Datenverarbeitung zudem einen Vorteil bei der Systemarchitektur: Die Winkelberechnung erfolgt direkt im Sensor, während die Maschinensteuerung die weitere Prozessregelung übernimmt.
Der konkrete Nutzen hinsichtlich Nacharbeit, Ausschuss und Prozessstabilität hängt von den eingesetzten Materialien, der Maschinenkonfiguration und der Qualität der Regelungsintegration ab.
Fazit: Vom vorgegebenen zum tatsächlich gemessenen Biegewinkel
Die Rückfederung beim Abkanten lässt sich nicht allein durch feste Maschinenparameter zuverlässig beherrschen. Eine optische Inline-Winkelmessung schafft die Grundlage, den tatsächlichen Biegewinkel zu erfassen und die Biegebewegung bedarfsgerecht anzupassen.
2D-/3D-Profilsensoren ermöglichen dafür eine berührungslose Messung direkt im Fertigungsprozess. In Kombination mit einer geeigneten Maschinensteuerung können sie dazu beitragen, Winkelabweichungen zu reduzieren und Biegeprozesse reproduzierbarer zu gestalten.
Vom gemessenen Winkel zum geregelten Biegeprozess
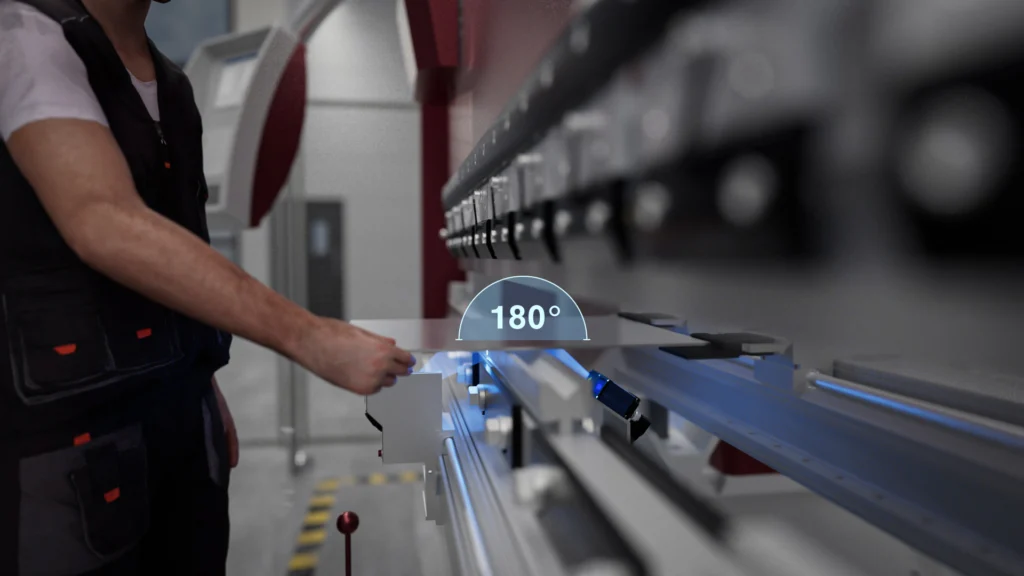
Die 2D-/3D-Profilsensorik macht den tatsächlichen Biegewinkel während der Bearbeitung messbar. In Verbindung mit einer geeigneten Pressensteuerung können die gewonnenen Daten dazu beitragen, Rückfederung zu kompensieren, Nacharbeit zu reduzieren und die Prozessqualität zu stabilisieren.
Sie planen eine Winkelmessung an Ihrer Abkantpresse?