
У индустријској производњи, мерење удаљености, пречника и дебљине играју централну улогу. Било да се ради о осигурању квалитета округлих делова, праћењу производних корака или контроли процеса – технологија мерних сензора пружа основу за поновљиве резултате. Али како се могу постићи прецизна мерења када се површине ротирају, грубе или променљиве? И како мерење дебљине заправо функционише са ласерским сензором удаљености? Овај чланак даје одговоре на ова питања.
Мерење дебљине ласерским сензорима удаљености – овако то функционише
Мерење дебљине са ласерским сензорима удаљености заснива се на снимању две вредности удаљености на супротним странама објекта и израчунавању разлике од тога. За разлику од класичних метода са тактилним мерним главама, оптичко мерење нуди неколико предности:
- Бесконтактно : Нема механичког напрезања на радном комаду
- Висока мерна фреквенција : Погодно за динамичке процесе
- Без обзира на боју / материјал у одређеној мери
- Једва да носи хабање: Нема покретних делова у мерној глави
У пракси, два сензора су постављена тако да сваки осветљава једну страну објекта. Вредности растојања се одузимају у контролном систему и излазе директно као дебљина материјала.
Ово укључује апликације као што су:
- Контрола дебљине филмова или трака
- Ширина и дебљина инспекција лима или плоча
- Контрола квалитета на екструдираним профилима
Ласерска триангулација – посебна чврстоћа за контуре
Ласерски сензори триангулације су посебан облик ласерског мерења удаљености. Они раде по принципу угла: ласерски сноп удара у површину, а детектор пријемника одређује удаљеност преко положаја рефлексије. Овај принцип је идеалан за:
- Детаљни задаци мерења
- Површине са неуједначеним или благо рефлектујућим понашањем
- Мерне тачке са високом резолуцијом
За разлику од једноставних сензора времена лета (мерење времена лета), триангулација пружа већу прецизност – идеално за израчунавање дебљине и пречника у десетинкама до стотинки милиметрског опсега.
Мерење ротирајућих радних комада – зашто динамика помаже
У ротирајућим апликацијама, као што је преглед окренутих делова, кретање објекта нема негативан ефекат, али често позитиван. Када се радни предмет окреће, ласерска тачка клизи преко површине. Мале аномалије као што су зрно, локалне неравнине или појединачни чипови су тако „у просеку“, што повећава стабилност мерења. Штавише , неравнотеже или формалне грешке су одмах препознатљиве јер се редовно понављају у мерном сигналу.
Случај употребе: Мерење пречника на окретачу
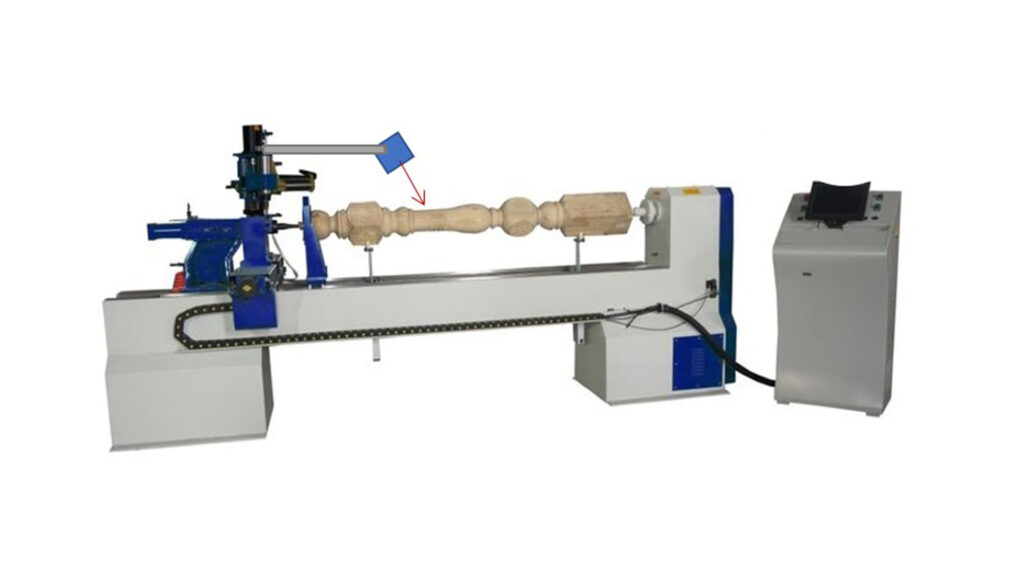
Практични пример то врло добро показује: ротирајући дрвени трн треба тестирати на његов пречник. Ласерски сензор триангулације серије P3 користи се директно у процесу. Због ротације, вредност удаљености резултира смисленим мерењем, из којег се пречник израчунава преко геометрије.
Могућа су два концепта:
- Појединачно мерење (израчунавање радијуса): Сензор мери растојање до површине. Пошто је пречник окретања је познат, дебљина или пречник може да се израчуна коришћењем геометрије.
- Концепт са два сензора (директно мерење дебљине): Два сензора истовремено мере супротне стране радног комада. Удаљеност између мерних тачака директно резултира дебљином / пречником.
Практични савети за стабилне резултате : Мерење ротирајућих радних комада
Обе методе се могу флексибилно користити у производним или тестним процесима – иако је појединачни систем обично исплативији и лакши за интеграцију.
Да би се осигурало да мерни задаци такође поуздано функционишу у стварним условима, постоји неколико тачака које треба узети у обзир:
- Положај сензора и угао гледања: Угао гледања на површину која је што је могуће окомитије смањује грешке у мерењу.
- Обратите пажњу на радну удаљеност: Ласерски сензори триангулације имају оптималан опсег мерења – унутар овог прозора, стабилност и прецизност су на највишем нивоу.
- Размотрите површину: Високо сјајне или рефлектујуће површине могу отежати рефлектујућа мерења – погодни сензори са адаптивном евалуацијом то заобилазе.
- Заштита од спољних утицаја: Прашина , мазива или вибрације могу ометати мерне сигнале – овде могу помоћи одговарајући механички штитови или филтери у процени.
Закључак
Ласерски сензори триангулације нуде веома робустан метод за контролу дебљине и пречника – било да се ради о ротирајућим радним комадима или стационарним објектима. Њихова висока мерна фреквенција, прецизност и бесконтактни рад чине их пожељним решењем за задатке производње и контроле квалитета у широком спектру индустрија.



