
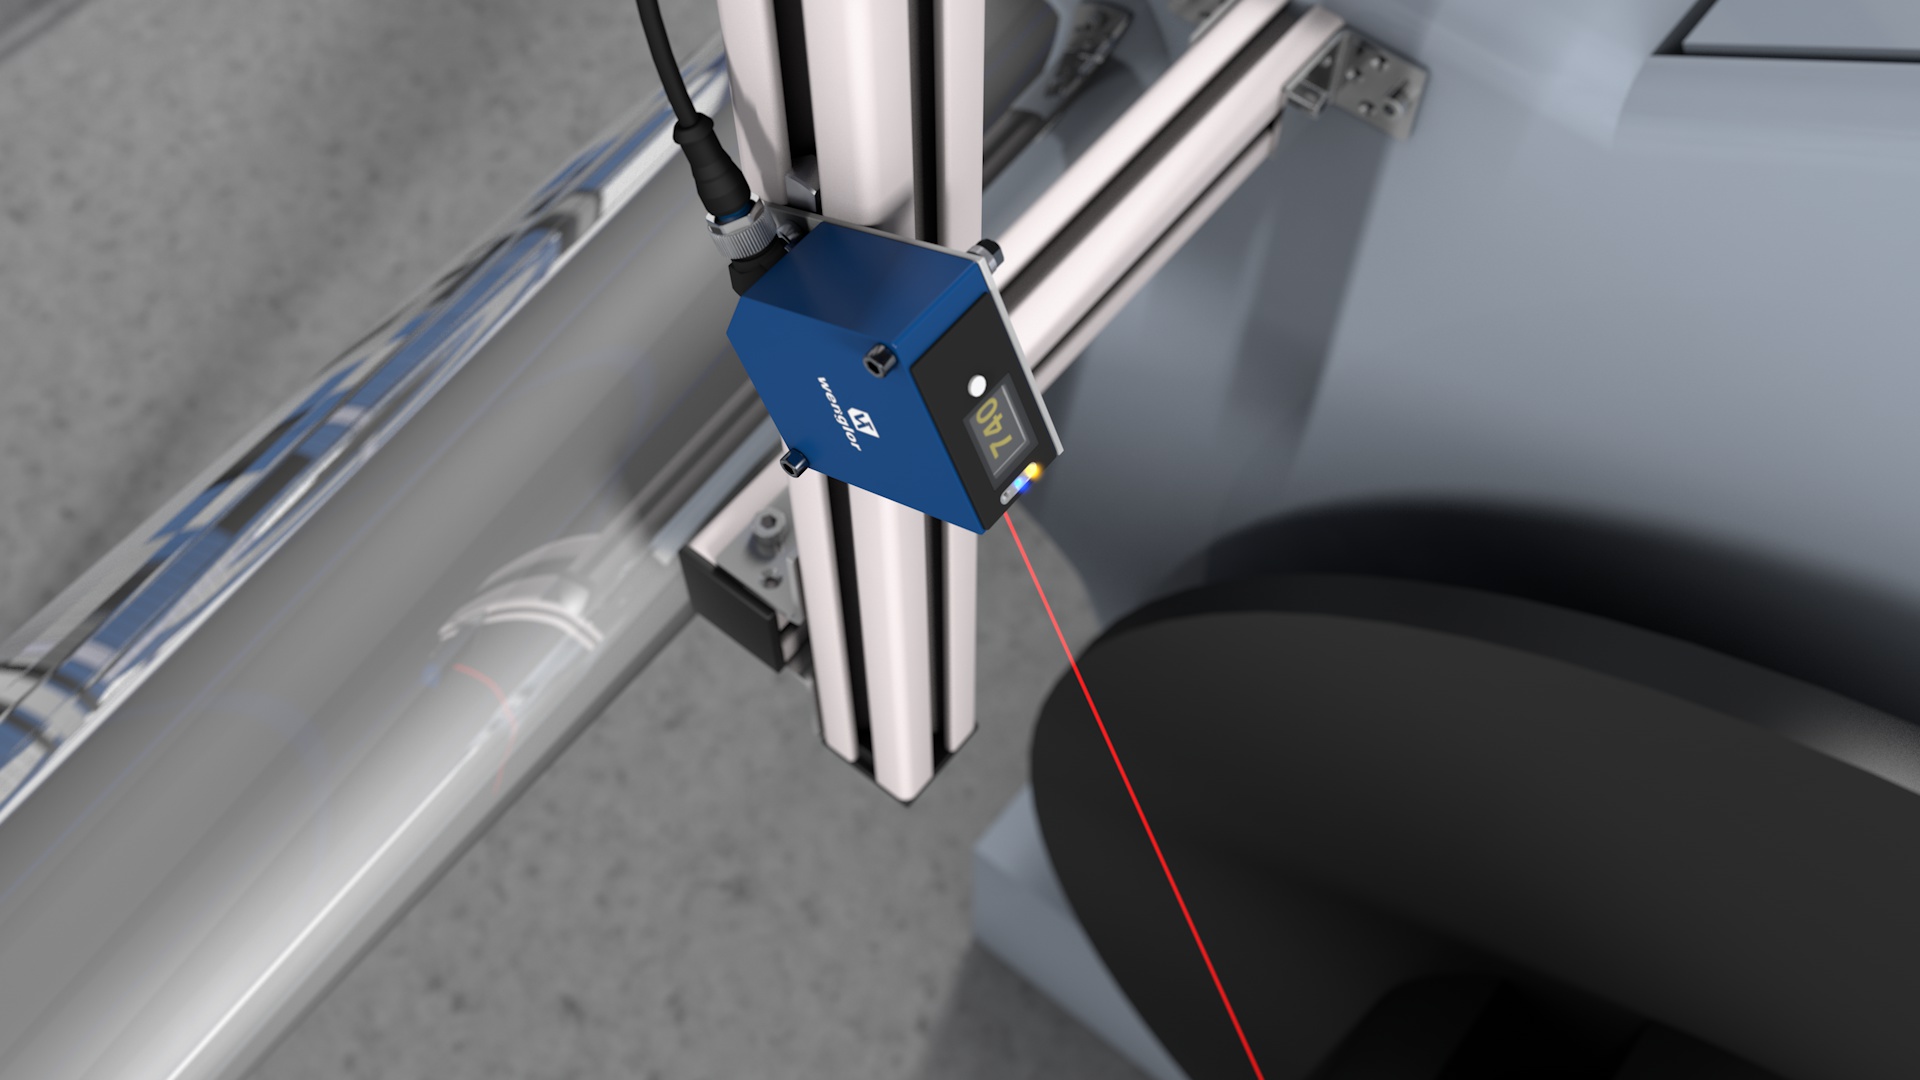
Nella produzione industriale, la misurazione di distanza, diametro e spessore giocano un ruolo centrale. Che si tratti del controllo qualità dei pezzi rotondi, del monitoraggio delle fasi produttive o del controllo di processo, la misurazione della tecnologia dei sensori fornisce la base per risultati riproducibili. Ma come si possono ottenere misurazioni precise quando le superfici ruotano, ruvide o mutevoli? E come funziona effettivamente la misurazione dello spessore con un sensore laser di distanza? Questo articolo fornisce risposte a queste domande.
Misurazione dello spessore con sensori laser di distanza – ecco come funziona
La misurazione dello spessore con sensori laser di distanza si basa sulla registrazione di due valori di distanza su lati opposti di un oggetto e sul calcolo della differenza da questo. A differenza dei metodi classici con testine di misura tattili, la misurazione ottica offre diversi vantaggi:
- Senza contatto: Nessuno stress meccanico sul pezzo
- Alta frequenza di misurazione: Adatta a processi dinamici
- Indipendentemente dal colore o dal materiale fino a un certo punto
- Quasi nessun usura: Nessuna parte mobile nella testa di misura
In pratica, due sensori sono posizionati in modo da illuminare ciascuno un lato dell’oggetto. I valori delle distanze vengono sottratti nel sistema di controllo e risultati direttamente come spessore del materiale.
Questo include applicazioni come:
- Controllo dello spessore di film o nastri
- Ispezione di larghezza e spessore di lamiera o piastre
- Controllo qualità sui profili estrusi
Triangolazione laser – resistenza speciale per i contorni
I sensori di triangolazione laser sono una forma speciale di misurazione della distanza laser (laser distance measurement). Funzionano secondo il principio angolare: un fascio laser colpisce la superficie, e un rivelatore ricevitore determina la distanza tramite la posizione della riflessione. Questo principio è ideale per:
- Compiti dettagliati di misurazione
- Superfici con comportamento irregolare o leggermente riflettente
- Punti di misura ad alta risoluzione
A differenza dei semplici sensori a tempo di volo (misurazione del tempo di volo), la triangolazione offre una precisione superiore – ideale per calcoli di spessore e diametro nell’intervallo delle decimi ai centesimi di millimetro.
Misurare i pezzi rotanti – perché la dinamica aiuta
Nelle applicazioni rotanti, come l’ispezione di parti rotate, il movimento dell’oggetto non ha un effetto negativo, ma spesso uno positivo. Quando il pezzo ruota, il punto laser scivola sulla superficie. Piccole anomalie come grano, irregolarità locale o chip individuali vengono quindi “mediate”, aumentando la stabilità della misurazione. Inoltre, squilibri o errori formali sono immediatamente riconoscibili perché si ripetono regolarmente nel segnale di misurazione.
Caso d’uso: Misurazione dei diametri sul tornitore
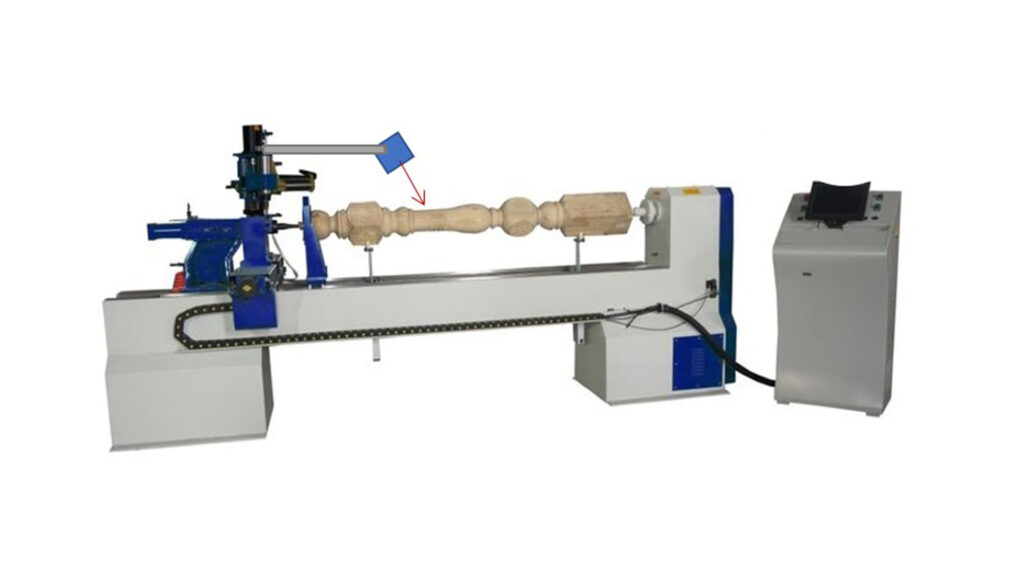
Un esempio pratico lo dimostra molto bene: un mandrino di legno rotante deve essere testato per il suo diametro. Un sensore di triangolazione laser della serie P3 viene utilizzato direttamente sul processo. A causa della rotazione, il valore della distanza produce una misura significativa, dalla quale il diametro viene calcolato tramite la geometria.
Sono possibili due concetti:
- Misurazione singola (calcolo del raggio): Un sensore misura la distanza dalla superficie. Poiché il diametro di rotazione è noto, lo spessore o il diametro può essere calcolato utilizzando la geometria.
- Concetto a due sensori (misurazione diretta dello spessore): Due sensori misurano simultaneamente i lati opposti di un pezzo. La distanza tra i punti di misura determina direttamente lo spessore/diametro.
Consigli pratici per risultati stabili: Misurare i pezzi rotanti
Entrambi i metodi possono essere utilizzati in modo flessibile nei processi di produzione o di collaudo – anche se il sistema individuale è solitamente più efficiente in termini di costi e più facile da integrare.
Per garantire che i compiti di misurazione funzionino in modo affidabile anche in condizioni reali, ci sono alcuni punti da considerare:
- Posizione del sensore e angolo di visione: Un angolo di visuale verso la superficie il più perpendicolare possibile riduce gli errori di misurazione.
- Osserva la distanza di lavoro: I sensori di triangolazione laser hanno un intervallo di misura ottimale – in questa finestra di tempo, stabilità e precisione sono al loro massimo.
- Consideriamo la superficie: Superfici altamente lucide o riflettenti possono rendere più difficili le misurazioni riflettenti – sensori adatti con valutazione adattiva aggirano questa situazione.
- Protezione contro influenze esterne: Polvere, lubrificanti o vibrazioni possono interferire con i segnali di misura – schermi meccanici o filtri adatti nella valutazione possono aiutare in questo caso.
Conclusione
I sensori di triangolazione laser offrono un metodo molto robusto per l’ispezione di spessore e diametro – sia su pezzi rotanti che su oggetti fissi. La loro alta frequenza di misurazione, precisione e funzionamento senza contatto li rendono la soluzione preferita per compiti di produzione e controllo qualità in una vasta gamma di settori.



