
¿Cómo se puede comprobar de forma fiable y sin contacto la planitud de los aceros redondos en los extremos para evitar daños en las máquinas de biselado aguas abajo?
En la industria metalúrgica, especialmente antes de etapas de procesamiento como el bisflado, la calidad de los cortes en aceros redondos es decisiva. Las caras irregulares o torcidas en los extremos no solo pueden provocar un bisel defectuoso, sino que, en el peor de los casos, también dañan las herramientas sensibles de una máquina de biselar. Por tanto, un control rápido y preciso es esencial.
Ensayo fiable de aceros redondos antes del bisellado
La tarea consiste en comprobar la planitud de la cara de los aceros redondos. Esto significa que la parte delantera y trasera del acero deben cortarse exactamente perpendicularmente al eje longitudinal. Dado que los aceros suelen tener diferentes diámetros y el proceso de ensayo debe ser rápido, se requiere una solución de medición flexible y robusta que funcione independientemente del color.
La solución: sensor de perfil 2D/3D MLSL123 como dispositivo inteligente
Para resolver esta tarea de inspección, MLSL123 se utilizó el sensor de perfil 2D/3D como dispositivo inteligente. Este sensor ofrece varias ventajas:
- Precisión sin contacto: El sensor detecta el perfil del acero redondo sin contacto, lo que evita daños superficiales.
- Independientemente del color: Dado que el sensor funciona con luz láser y reconocimiento de perfiles, la medición es independiente del color del material, el brillo o la estructura superficial del acero.
- Sensor inteligente: Como dispositivo inteligente, el MLSL123 puede integrarse fácilmente en el sistema de control existente y proporciona datos de medición directamente utilizables.
Medición precisa de aristas y geometrías
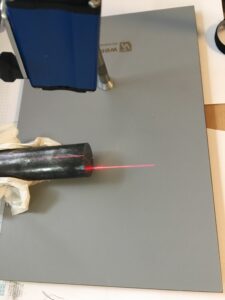
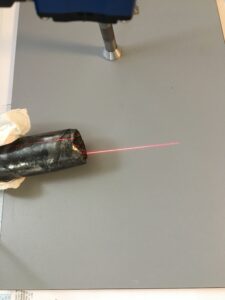
El MLSL123 está montado en un ángulo ligeramente superior a la barra redonda. Esta posición permite al sensor capturar simultáneamente tanto la parte superior como la cara del acero redondo en un escaneo de perfil. El acero redondo se mueve a una posición definida para asegurar una detección consistente.
Medición precisa del ángulo con uniVision
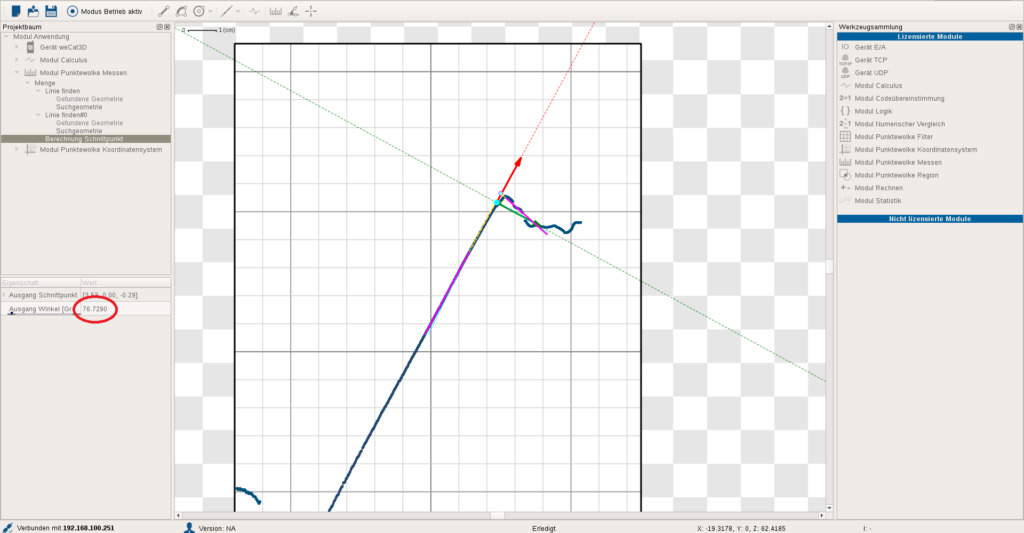
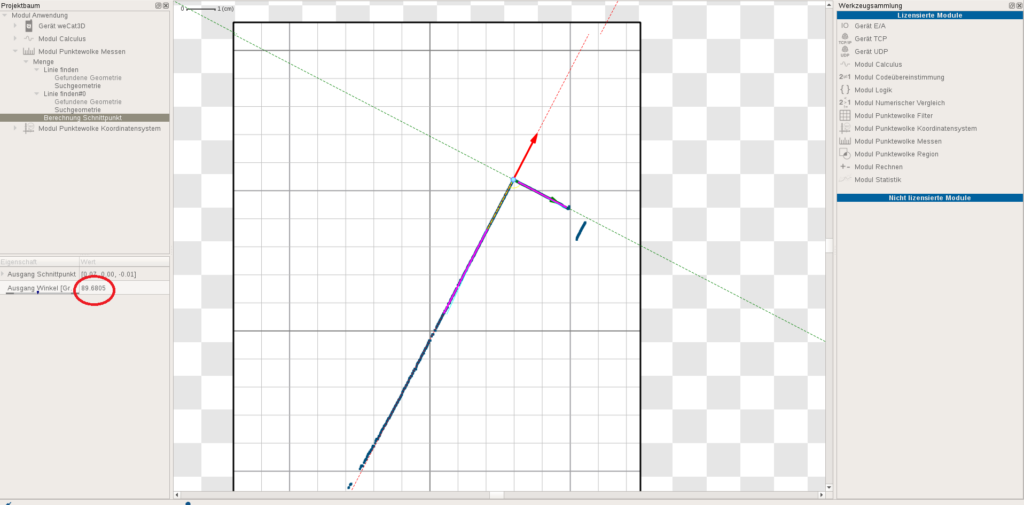
La evaluación de los datos de perfil proporcionados por el MLSL123 se realiza en el entorno de software intuitivo uniVision a través del módulo Measure:
- Parametrización de líneas: Dos líneas de medición se parametrizan en la imagen de perfil registrada: una en la parte superior del acero redondo y otra a lo largo de la cara final.
- Cálculo de intersecciones: uniVision calcula con precisión la intersección de estas dos líneas y, a partir de ahí, el ángulo que la cara forma hasta la parte superior del acero.
- Transferencia de valor al sistema de control: El valor del ángulo calculado se transfiere al sistema de control del sistema como una señal digital.
El diámetro del objetivo debería ser idealmente 90° +/- 2°. Si este rango de tolerancias se supera o se subsale, el acero redondo se expulsa automáticamente y se guía para su retrabajo antes de entrar en la máquina de biselado.
Beneficios de la solución
- Detección fiable de bordes para diferentes diámetros: El proceso de perfil 3D se adapta de forma flexible a diferentes diámetros de acero redondo.
- Protección contra daños para biseladoras: Solo se introducen aceros con la correcta planitud, lo que minimiza la rotura de la herramienta y las pérdidas de producción.
- Integración sencilla: El MLSL123 como dispositivo inteligente y el software uniVision permiten una implementación y parametrización rápidas.
Automatización eficiente del control de filo en aceros redondos
La inspección de bordes sin contacto con el sensor de perfil 2D/3D MLSL123 y el software uniVision ofrece una solución altamente precisa y fiable para garantizar la planitud de los aceros redondos. Esto no solo optimiza la calidad de los pasos de procesamiento posteriores, sino que también protege máquinas valiosas de daños y, por tanto, reduce los tiempos de inactividad.



