
Jak lze spolehlivě a bezkontaktně kontrolovat rovnost kulatých ocelí na koncových stranách, aby se předešlo poškození strojů na fazetování po proudu?
V kovoprůmyslu, zejména před zpracováním, jako je fazetování, je rozhodující kvalita řezů pilou na kulatých ocelích. Nepravidelné nebo křivé koncové plochy mohou nejen způsobit vadu fazety, ale v nejhorším případě také poškodit citlivé nástroje fazetovacího stroje. Rychlá a přesná kontrola je proto nezbytná.
Spolehlivé testování kulatých ocelí před fazetováním
Úkolem je zkontrolovat plochost povrchu kulatých ocelí. To znamená, že přední a zadní část oceli musí být odřezány přesně kolmo na podélnou osu. Protože oceli obvykle mohou mít různé průměry a testovací proces musí být rychlý, je zapotřebí flexibilní a robustní měřicí roztok, který funguje nezávisle na barvě.
Řešení: 2D/3D profilový senzor MLSL123 jako chytré zařízení
K vyřešení tohoto inspekčního úkolu byl MLSL123 použit 2D/3D profilový senzor jako chytré zařízení. Tento senzor nabízí řadu výhod:
- Přesnost bez kontaktu: Senzor detekuje profil kulaté oceli bez kontaktu, což zabraňuje poškození povrchu.
- Bez ohledu na barvu: Protože senzor pracuje s laserovým světlem a rozpoznáváním profilů, měření je nezávislé na barvě materiálu, lesku nebo povrchové struktuře oceli.
- Chytrý senzor: Jako chytré zařízení lze MLSL123 snadno integrovat do stávajícího řídicího systému a poskytuje přímo použitelná měřicí data.
Přesné měření hran a geometrií
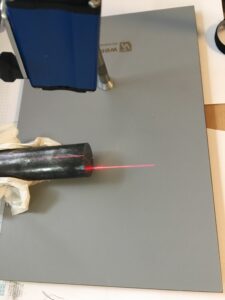
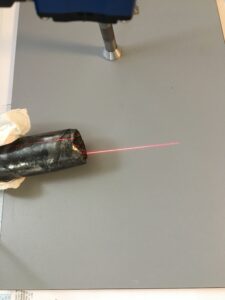
MLSL123 je umístěn mírně šikmo nad kulatou tyčí. Toto umístění umožňuje senzoru současně zachytit jak vršek, tak čelní stranu kulaté oceli při profilovém skenu. Kulatá ocel je přesunuta do určené pozice, aby byla zajištěna konzistentní detekce.
Přesné měření úhlu pomocí uniVision
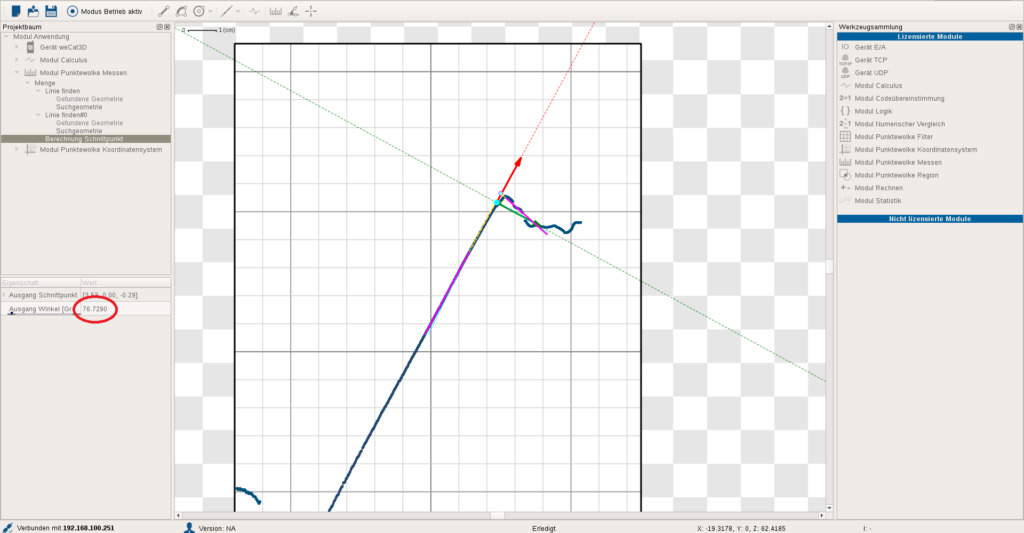
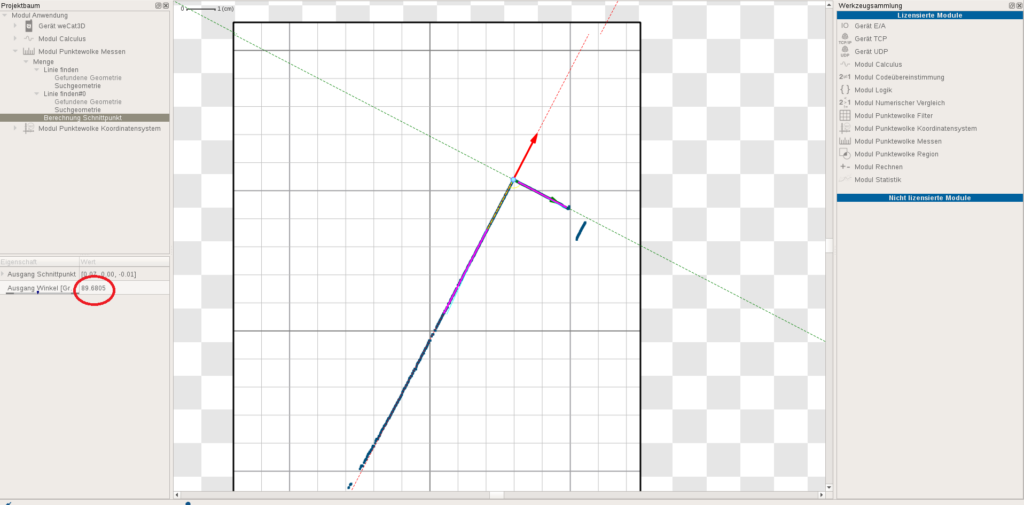
Vyhodnocení profilových dat poskytovaných MLSL123 probíhá v intuitivním softwarovém prostředí uniVision prostřednictvím modulu Measure:
- Parametrizace čár: Na zaznamenaném profilovém obrázku jsou parametrizovány dvě měřicí čáry – jedna na vrchu kulaté oceli a druhá podél koncové plochy.
- Výpočet průsečíku: uniVision přesně vypočítá průnik těchto dvou čar a z toho úhel, kterým se plocha tvoří vůči vrcholu oceli.
- Přenos hodnoty do řídicího systému: Vypočítaná hodnota úhlu je přenášena do řídicího systému systému jako digitální signál.
Průměr terče by měl být ideálně 90° +/- 2°. Pokud je tento rozsah tolerancí překročen nebo podříznut, kulatá ocel je automaticky vyhozena a vedena k přepracování před vstupem do fazetovacího stroje.
Výhody řešení
- Spolehlivá detekce hran pro různé průměry: Proces 3D profilů se flexibilně přizpůsobuje různým průměrům kulaté oceli.
- Ochrana proti poškození u fazetovacích strojů: Do stroje se přidávají pouze oceli s odpovídající rovností, což minimalizuje poškození nástroje a výrobní ztráty.
- Snadná integrace: MLSL123 jako chytré zařízení a software uniVision umožňují rychlou implementaci a parametrizaci.
Efektivní automatizace řízení hran u kulatých ocelí
Bezkontaktní inspekce hran pomocí 2D/3D profilového senzorového MLSL123 a softwaru uniVision nabízí vysoce přesné a spolehlivé řešení pro zajištění rovnosti kulatých ocelí. To nejen optimalizuje kvalitu následných procesů, ale také chrání cenné stroje před poškozením a tím snižuje prostoje.



