

„Mam maszynę adresową, która przetwarza magazyny i broszury o bardzo zróżnicowanych powierzchniach. Dostępne sondy laserowe reagują zupełnie inaczej – od matowej czerni po błyszczącą biel, wszystko jest obecne. Potrzebuję niezawodnego wykrywania krawędzi natarcia, aby etykieta i druk atramentowy były uruchamiane dokładnie. Czy ultradźwięki byłyby lepszym rozwiązaniem?”
To pytanie jest typowe dla zastosowań w dalszym przetwarzaniu wyrobów drukowanych. Na taśmie próżniowej o długości około dwóch metrów produkty przechodzą posamczo przez maszynę. Nie chodzi więc o stratę, lecz o indywidualne wsparcie. Przed naklejeniem etykiety, a później przed wydrukowaniem adresu, przednia krawędź musi być dokładnie rozpoznana. Od tego sygnału zależą dwa kluczowe etapy procesu: pozycja etykiety oraz czas drukowania.
Jednocześnie produkty są bardzo różne. Rodzaj, format, kolor i powierzchnia papieru różnią się w zależności od projektu. W najgorszym przypadku produkt składa się tylko z pojedynczej płyty o grubości około 0,1 mm. To właśnie ta kombinacja drobnych różnic wysokości i bardzo zmieniających się powierzchni sprawia, że pozornie proste zadanie staje się prawdziwym wyzwaniem.
Dlaczego istniejące sondy laserowe nie oferują stabilnego rozwiązania
Sondy laserowe pracowały na podstawie ilości odbitego światła. To działa dobrze, o ile kontrast między obiektem a tłem pozostaje stały. Jednak w tym przypadku tak nie jest. , matowy magazyn odbija światło zupełnie inaczej niż jasna, błyszcząca lub foliowana broszura. Czujnik zatem „widzi” każdy produkt inaczej.
W rezultacie punkty przełączania przesuwają się w zależności od danego produktu drukowanego. Czasem przełożenia są zmieniane zbyt wcześnie, czasem zbyt późno, a w krytycznych przypadkach krawędź natarcia nie jest wyraźnie rozpoznawana. Jest to szczególnie problematyczne przy bardzo cienkich produktach, które różnią się jedynie minimalnie od taśmy przenośniowej. W procesach takich jak etykietowanie i druk atramentowy, gdzie ważne są pozycje o precyzji milimetrów, ta różnica jest niedopuszczalna.
Rozpoznanie czołowych rozwiązań w dziedzinie druku: Czy ultradźwięki rzeczywiście są lepszą alternatywą?
Pomysł korzystania z ultradźwięków jest zrozumiały. Ta zasada jest w dużej mierze niezależna od koloru lub połysku powierzchni. Właśnie dlatego często postrzega się go jako „bezpieczną” alternatywę dla przycisków optycznych.
W tym zastosowaniu jednak nie chodzi tylko o to, czy obiekt jest obecny, ale także o bardzo precyzyjne skanowanie krawędzi natarcia cienkich produktów oraz procesu transportu w toku. Wiązka soniczna czujnika ultradźwiękowego jest szersza niż optyczna plamka światła. Przejście między „brak obiektu” a „obiektem” jest więc mniej wyraźne. Bardzo drobne skoki krawędzi, takie jak te występujące w cienkich produktach drukowanych, nie zawsze są uchwycone tak dokładnie. Ponadto dynamika może stać się czynnikiem ograniczającym w szybkich procesach. Jeśli chcesz wykrywać najlepszą jakość produktów drukowanych z wysoką precyzją, ultrasonografia nie jest automatycznie optymalnym wyborem.
Decydujące podejście: taśma przenośna jako tło odniesienia
Zamiast reagować wyłącznie na odbitą ilość światła, należy wybrać inne podejście: cały taśmowy taśma jest nauczany jako tło referencyjne. Czujnik jest wyrównany z pustą taśmą, a tło jest naświetlane. Właśnie tutaj w grę wchodzi odpowiednie rozwiązanie z zakresu barier odruchowych.
Rozwiązanie sensoryczne, które naprawdę pomaga: bariera refleksowa z nauczaniem w tle
Zalecane są sensory oparte na odbiciu z nauczaniem tła oraz połączoną oceną odległości i intensywności – na przykład bariera odruchowa P1PM103 z portfolio Wenglor.
Te czujniki oferują kilka kluczowych korzyści:
- Tło zajęć zamiast sztywnego progu przełączania: Całe tło taśmy przenośniowej jest przechowywane – włącznie z łączeniami klejowymi lub brudem.
- Wykrywanie obiektów poprzez odchylenie: wykrywane jest wszystko, co różni się od tła wysokością lub właściwościami optycznymi.
- Elastyczna logika wyjściowa: Sygnał przełączający może być powiązany z obiektem lub tłem.
- Wysoki zakres i częstotliwość przełączania: Zakres do 1 000 mm i około 900 Hz umożliwiają niezawodne wykrywanie nawet w szybkich procesach.
- IO-Link: Parametry można ustawiać cyfrowo, statusy można odczytywać, a monitorowanie stanu można wdrożyć.
Dlaczego można go używać do niezawodnego wykrywania nawet bardzo cienkich produktów drukowanych
Nawet jeśli produkt druku jest wizualnie nie do odróżnienia od taśmy przenośniowej, wyróżnia się wysokością. Z drugiej strony, nie ma znaczenia, czy powierzchnia jest ciemna, jasna, błyszcząca czy foliowana – o ile różni się od tła przynajmniej w jednym elementie. To właśnie to połączenie oceny intensywności i odległości zapewnia, że nawet bardzo cienkie produkty drukowane są niezawodnie wykrywane.
Wynik procesu
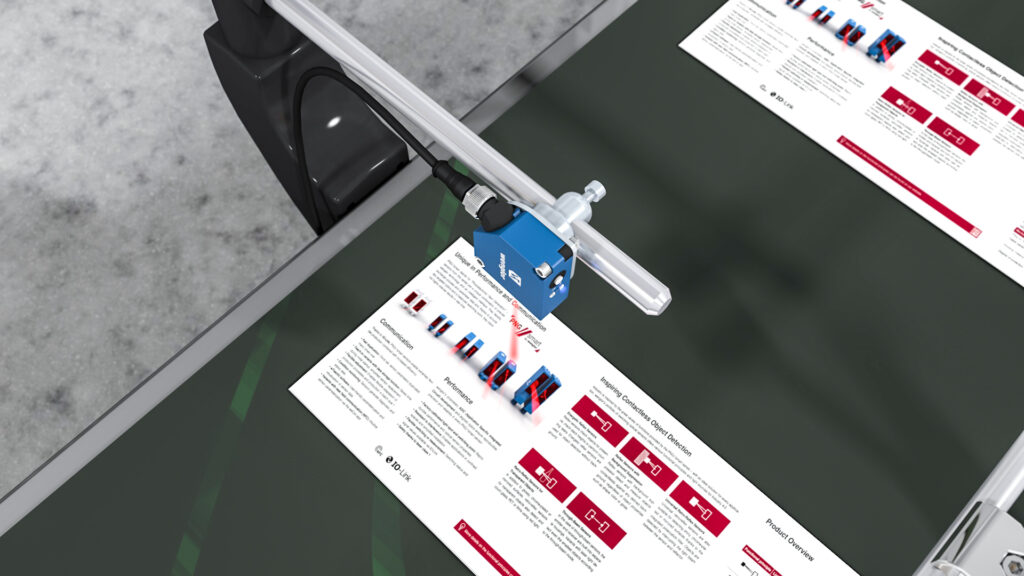
Krawędź natarcia jest wykrywana stabilnie, niezależnie od tego, który produkt drukowany jest obecnie przetwarzany. Dozowanie etykiet i druk atramentowy są uruchamiane precyzyjnie. Proces ten przebiega niezawodnie nawet przy częstych zmianach produktów, bez konieczności ciągłych korekt. Zwłaszcza w zastosowaniach z dużą różnorodnością wariantów, takie podejście zapewnia znacznie większą niezawodność procesu i powtarzalność wyników.



