Dlaczego podczas zginania występują odchylenia kątowe?
Precyzyjne kąty zginania są kluczowe dla dokładności wymiarowej i dokładności dopasowania elementów blachy. Jednak nawet jeśli hamulec prasowy działa przy identycznych parametrach, efekt zgięcia może się różnić. Przyczyną tego jest interakcja właściwości materiału, geometrii narzędzia oraz wpływów mechanicznych podczas procesu formowania.
W szczególności sprężyna podczas zginania stanowi wyzwanie dla twórców maszyn i firm produkcyjnych. Po procesie zginania blacha częściowo ulega elastycznym odkształceniu. Rzeczywisty kąt końcowy może więc odchylać się od określonego kąta docelowego.
Ponadto wahania grubości blachy, wytrzymałości na rozciąganie i kierunku walcowania wpływają na zachowanie zginania. Odchylenie belek prasowych pod obciążeniem może również powodować różne kąty wzdłuż elementu. Przy zmieniających się partiach materiałowych lub małych partiach trudno jest utrzymać spójną jakość procesu
Jak można osiągnąć pożądany kąt końcowy, jeśli materiał zachowuje się inaczej przy każdym procesie zginania?
Odpowiedź tkwi w rejestrowaniu rzeczywistego kąta zginania. Zamiast polegać wyłącznie na cechach materiałów przechowywanych, dane pomiarowe prądu mogą być wykorzystane do korekty procesu zginania.
Kompensacja za odrzut sprężyny: Dlaczego faktyczny kąt jest kluczowy
Aby zrekompensować elastyczność sprężystości, blacha jest często wygięta poza pożądany kąt końcowy. Stopień tego nadmiernego wygięcia zależy od materiału, grubości blachy oraz kombinacji użytych narzędzi, między innymi.
W konwencjonalnej kontroli kąta, na przykład, wynik jest sprawdzany za pomocą zewnętrznego urządzenia pomiarowego po zgięciu. Jeśli kąt przekracza dopuszczalną tolerancję, konieczne są korekty. Optyczne pomiary kąta liniowego natomiast stosują podejście zintegrowane z procesem.
Kontrola kąta w dół
Kąt zgięcia sprawdza się po obróbce. Odchylenia mogą wymagać przeróbki lub korekty parametrów maszyny dla innych komponentów.
Optyczne pomiary kąta w linii
Kąt zgięcia jest rejestrowany podczas procesu lub w określonej pozycji sprężyny. Regulator może wykorzystać zmierzone wartości do celowanej regulacji.
Główna różnica polega na tym, że korekta opiera się na rzeczywistej zarejestrowanej geometrii, a nie wyłącznie na wcześniej zdefiniowanych parametrach procesu.
Jak czujniki przemieszczeń 2D/3D mierzą kąt zgięcia?
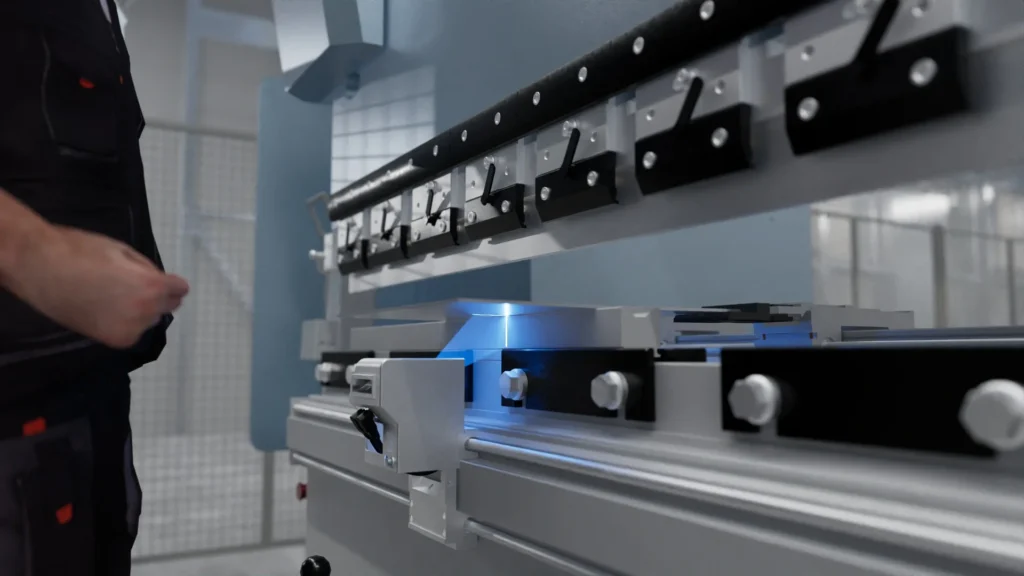
Pomiar kąta optycznego na hamulcach prasowych wykorzystuje zasadę triangulacji laserowej. Czujnik profilu 2D/3D umieszczony poniżej blachy rzutuje linię laserową na powierzchnię obrabianego elementu. Odbita linia jest rejestrowana przez kamerę i oceniana w celu obliczenia profilu powierzchni.
Aktualna pozycja kątowa trzpienia blachy jest określana na podstawie danych profilowych. W zależności od koncepcji pomiaru, znana pozycja czujnika lub matryca służą jako punkt odniesienia.
Pomiar jest bezkontaktowy. Oznacza to, że geometria blachy jest rejestrowana bez konieczności montowania mechanicznego urządzenia pomiarowego do obrabianego elementu.
Od profilu blachy do automatycznej korekcji kąta
01 Rzutowanie linii laserowej
Czujnik oświetla powierzchnię blachy określoną linią laserową.
02 Wprowadzanie profilu
Kamera rejestruje odbitą linię i wykorzystuje ją do określenia geometrii powierzchni.
03 Oblicz kąt zgięcia
Zintegrowana ocena określa kąt na podstawie zarejestrowanych danych profilowych.
04 Ponowna regulacja procesu gięcia
System sterowania maszyną przetwarza rzeczywisty kąt i w razie potrzeby koryguje ruch zginania.
Jak dane pomiarowe są integrowane z systemem sterowania maszyny?
W zastosowaniach przemysłowych kluczowe jest dalsze przetwarzanie danych profilowych. Czujniki profilowe 2D/3D z serii MLSL1xxS50 firmy Wenglor, specjalnie opracowane do pomiaru kątów, obliczają kąt zgięcia bezpośrednio na czujniku za pomocą oprogramowania uniVision.
Obliczone wartości kąta są przesyłane do systemu sterowania maszyną za pomocą interfejsu opartego na Ethernet. Wstępnie skonfigurowane bloki funkcyjne są dostępne dla środowisk sterowania od Beckhoff, Siemens i Rockwell. Do obliczania kątów nie jest potrzebny dodatkowy komputer przemysłowy.
Oznacza to, że pomiar kąta może być bezpośrednio zintegrowany z architekturą sterowania hamulca prasowego.
Wyzwania w praktyce: długość powierzchni, narzędzia i komponentu
Nie każda płyta może być wykrywana optycznie w identycznych warunkach. Powierzchnie aluminiowe o wysokim połysku odbijają światło laserowe inaczej niż szczotkowane blachy stali nierdzewnej czy skorodowane blachy. Na światło odbite wpływają również folie ochronne, perforacje i powierzchnie teksturowane.
Czujniki profilowe Wenglor, przystosowane do hamulców prasowych, są zaprojektowane do różnych powierzchni blachy. Jednak kluczowe jest, aby wybrany projekt czujnika był odpowiedni do danego zadania pomiarowego.
Trzy wymagania dotyczące integracji czujników
| Powierzchnia Stabilne wykrywanie profilów z różnymi właściwościami odbicia. |
| Narzędzia Dostosowanie zakresów pomiarowych do matryc i kombinacji narzędzi. |
| Długość składników Pomiary w wielu pozycjach w celu wykrywania różnic kątowych. |
Podczas wymiany narzędzi aktywne zakresy pomiarowe muszą odpowiadać odpowiedniej geometrii. Seria MLSL1xxS50 obsługuje automatyczną regulację za pomocą systemu sterowania maszyną. W przypadku dłuższych komponentów przydatny może być czujnik ruchomy lub użycie kilku czujników do monitorowania rozkładu kątowego wzdłuż linii zgięcia.
Nota techniczna
Dokładność pomiaru kąta nie zależy wyłącznie od czujnika. Prawidłowe wykrycie położenia czujnika, kalibracja, geometria narzędzia oraz strategia sterowania hamulcem prasowym również mają znaczenie dla ogólnego rezultatu.
Jakie są zalety automatycznego pomiaru kąta?
Integracja pomiaru kąta optycznego umożliwia bardziej zmierzone sterowanie procesem opartym na wartościach. Szczególnie w przypadku zmieniających się materiałów lub partii materiałowych odchylenia można wykryć na wczesnym etapie, a niezbędne korekty określić na podstawie bieżących pomiarów.
W przypadku długich elementów z wylewem kilka pozycji pomiarowych umożliwia monitorowanie rozkładu kątów. Ponadto zarejestrowane wartości kątów mogą być wykorzystywane do monitorowania procesu i dokumentacji jakości przy odpowiednim połączeniu systemowym.
Dla deweloperów zakładów przetwarzanie danych zintegrowane z czujnikami również oferuje przewagę w architekturze systemu: obliczenia kąta są wykonywane bezpośrednio w czujniku, podczas gdy sterowanie maszyną przejmuje dalsze sterowanie procesem.
Konkretne korzyści w zakresie przeróbek, złomu i stabilności procesu zależą od użytych materiałów, konfiguracji maszyny oraz jakości integracji sterowania.
Wnioski: Od określonego do faktycznie zmierzonego kąta zgięcia
Sprężyna podczas zginania nie może być niezawodnie kontrolowana wyłącznie przez stałe parametry maszyny. Optyczny pomiar kąta liniowego stanowi podstawę do zapisywania rzeczywistego kąta zgięcia i dostosowywania ruchu zginania w razie potrzeb.
Czujniki profilowe 2D/3D umożliwiają pomiary bezkontaktowe bezpośrednio w procesie produkcyjnym. W połączeniu z odpowiednim systemem sterowania maszyną mogą pomóc zmniejszyć odchylenia kątowe i uczynić procesy zginania bardziej powtarzalnymi.
Od mierzonego kąta do kontrolowanego procesu zginania
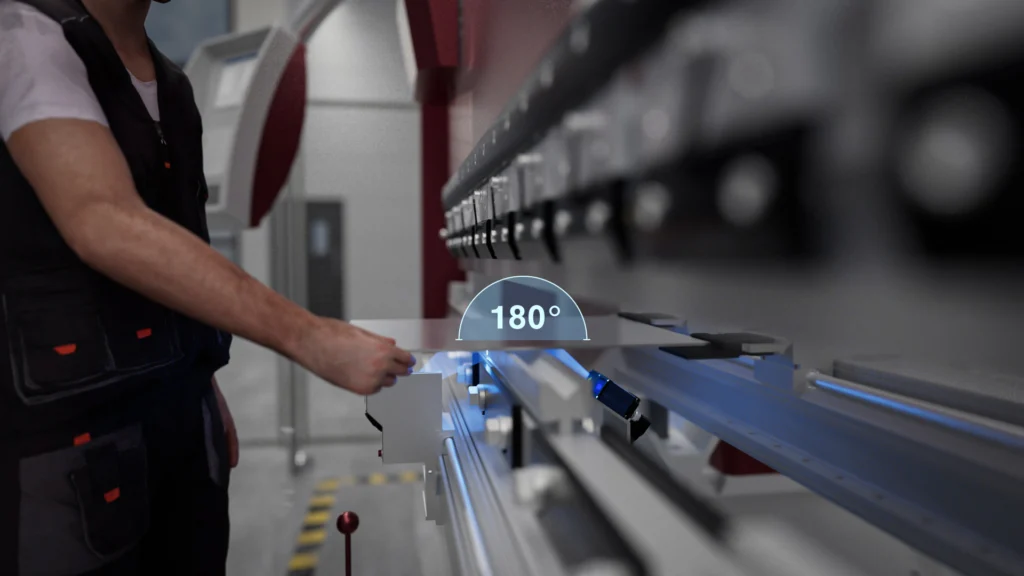
Technologia czujników profilowych 2D/3D umożliwia mierzenie rzeczywistego kąta zgięcia podczas obróbki. W połączeniu z odpowiednim systemem sterowania prasą, uzyskane dane mogą pomóc w kompensacji sprężyn, ograniczeniu przeróbek i stabilizacji jakości procesu.
Planujesz pomiar kąta hamulca prasowego?