
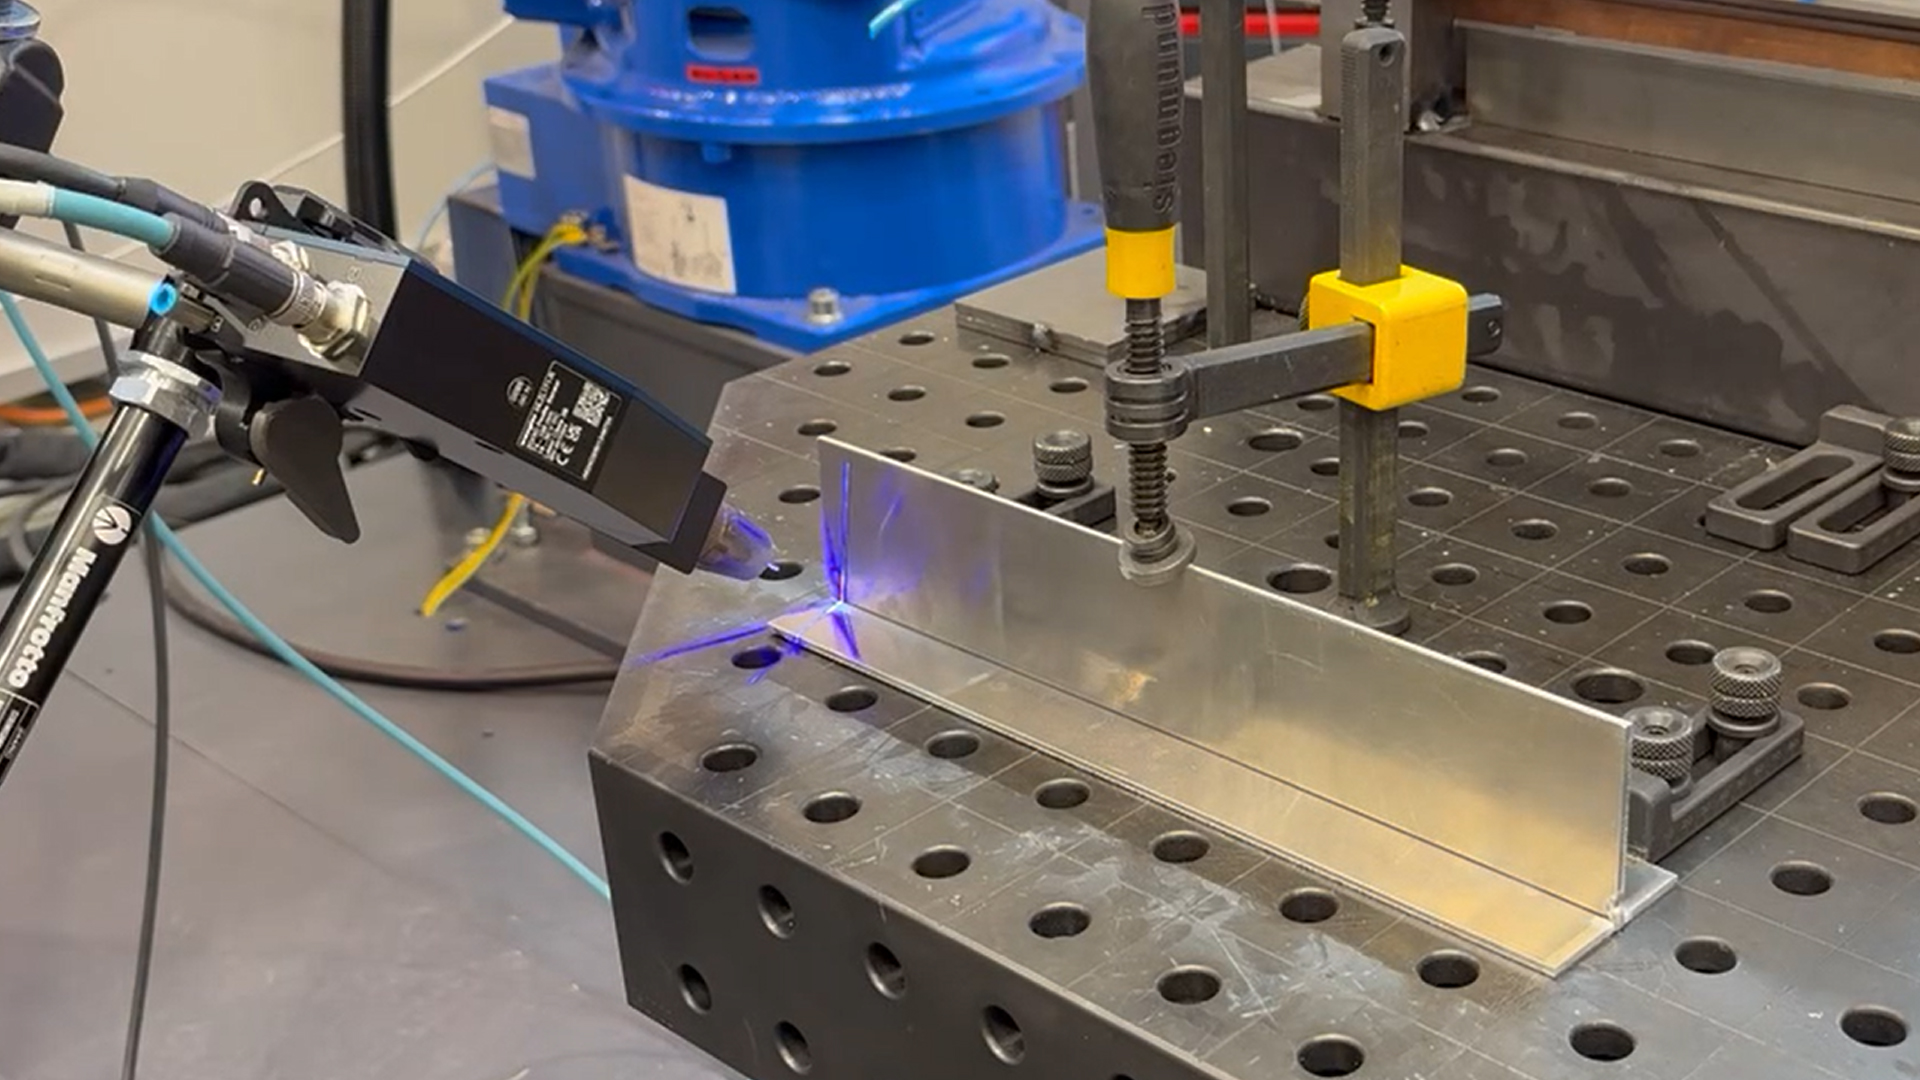
Błyszczące powierzchnie aluminiowe należą do najbardziej wymagających zastosowań w technologii spawania automatycznego. Wysokie odbicia, intensywne światło procesowe oraz stale zmieniające się warunki podczas spawania MIG znacząco wpływają na wykrywanie geometrii szwu. Jednocześnie rosną wymagania dotyczące precyzji, powtarzalności i stabilności procesu.
Kluczowe pytanie z praktyki brzmi więc: Jak można zapewnić stabilne i niezawodne śledzenie szwu na błyszczącym aluminium?
Skup się na praktycznych kształtach szwów
Aluminium było używane jako materiał referencyjny do oceny typowych scenariuszy zastosowań – z praktycznymi kształtami szwów takimi jak:
- Złącze czołowe z przerwą 0,5 mm
- Połączenie lakierowane
- Staw T
Te geometrie nakładają różne wymagania na wyświetlacz profilowy. Chociaż szczelina musi być precyzyjnie wykrywana w połączeniu czołowym, połączenie nakładające wymaga wyraźnego wykrywania krawędzi. W przypadku przegubu T kluczowe jest wyraźne rozróżnienie struktur pionowych i poziomych.
Ocena została przeprowadzona zarówno podczas aktywnego procesu spawania MIG, jak i na podstawie wyświetlania profilu i śledzenia szwów w oprogramowaniu uniVision.
Jaki wpływ ma długość fali lasera na jakość profilu?
Doświadczenia z zastosowań i towarzyszących testów z różnymi czujnikami przemieszczeń MLZL pokazują, że szczególnie ważną rolę odgrywa długość fali. Niebieskie linie laserowe na błyszczącym aluminium zapewniały bardziej stabilne i kontrastowe profile niż wersje czerwone. Odbicia miały mniejszy wpływ na wyniki pomiarów, a krawędzie mogły być wyraźniej widoczne.
Czas ekspozycji ma również istotny wpływ na stabilność procesu. Krótsze czasy naświetlania zmniejszały zakłócenia spowodowane światłem spawania i zapewniały bardziej jednolite profile – zwłaszcza podczas aktywnego procesu spawania.
Ponadto wykazano, że nawet warianty z laserem klasy 2 mogą uzyskać stabilne profile. W wielu zastosowaniach zatem nie jest wymagana wyższa klasa lasera, pod warunkiem odpowiedniego dobrania parametryzacji.
Jednak nie każdy wariant czujnika jest równie odpowiedni dla materiałów o wysokim odblasku. Dlatego ukierunkowana selekcja jest kluczowa.
Bezpieczne śledzenie szwów dzięki wsparciu programowemu
Dzięki modułowi „Profile Seam Tracking” w oprogramowaniu uniVision punkty śledzenia można było wiarygodnie określić dla wszystkich rozważanych kształtów szwu. Stosowano standardowe szablony; dostosowano jedynie parametry specyficzne dla czujnika, takie jak czas ekspozycji, dobór sygnału i prędkość linii.
Zwłaszcza przy bardziej złożonych geometriach, takich jak przegub T, stało się jasne, jak ważna jest stabilna i wyraźna reprezentacja profilu dla bezpiecznego prowadzenia szwu.
Staw T
Złącze czołowe
Połączenie lakierowane
Jakie czynniki poprawiają inspekcję spawania aluminium?
Stabilne śledzenie szwów w spawaniu MIG aluminium zależy od interakcji długości fali, parametryzacji i oprogramowania. Różne kształty szwu mają różne wymagania – i właśnie tutaj wybór odpowiedniego wariantu MLZL zorientowany na zastosowanie przynosi efekty.
Jeśli chcesz niezawodnie opanować powierzchnie odblaskowe, powinieneś dostosować czujnik i ustawienia do zadania – dla większej niezawodności procesu i konsekwentnie wysokiej jakości szwów.



