Třecí svařování (FSW) spojuje plech, aniž by ho roztavilo. Rotující nástroj se speciálním čepem, čepem, je vtlačen do spoje dvou obrobků. Tření způsobuje, že materiál se míchá plasticky i nástrojem. Úspěšnost spoje závisí na tlaku, rychlosti a rychlosti posuvu. Automatická kontrola třecího svaru ukazuje, kdy je třeba tyto parametry znovu nastavit.
Jak rozpoznat dobrý třecí stir weld
I když proces nevyžaduje tání, povrch spoje poskytuje jasné informace o procesu. Bezchybný šev se vyznačuje třemi vlastnostmi:
- Ne příliš hrubě: Povrch je rovný a bez hrubých nerovností.
- Žádné otřepy: Na stranách spoje nevychází žádný materiál jako otřep.
- Jednotný vzor: Nástroj, třecí frézovací fréza, zanechává pravidelný frézovací vzor.
Pokud se vzor odchyluje nebo vznikají otřepy, rychlost a rychlost posuvu neodpovídají materiálu ani situaci.
Od měřené hodnoty k adaptaci procesů
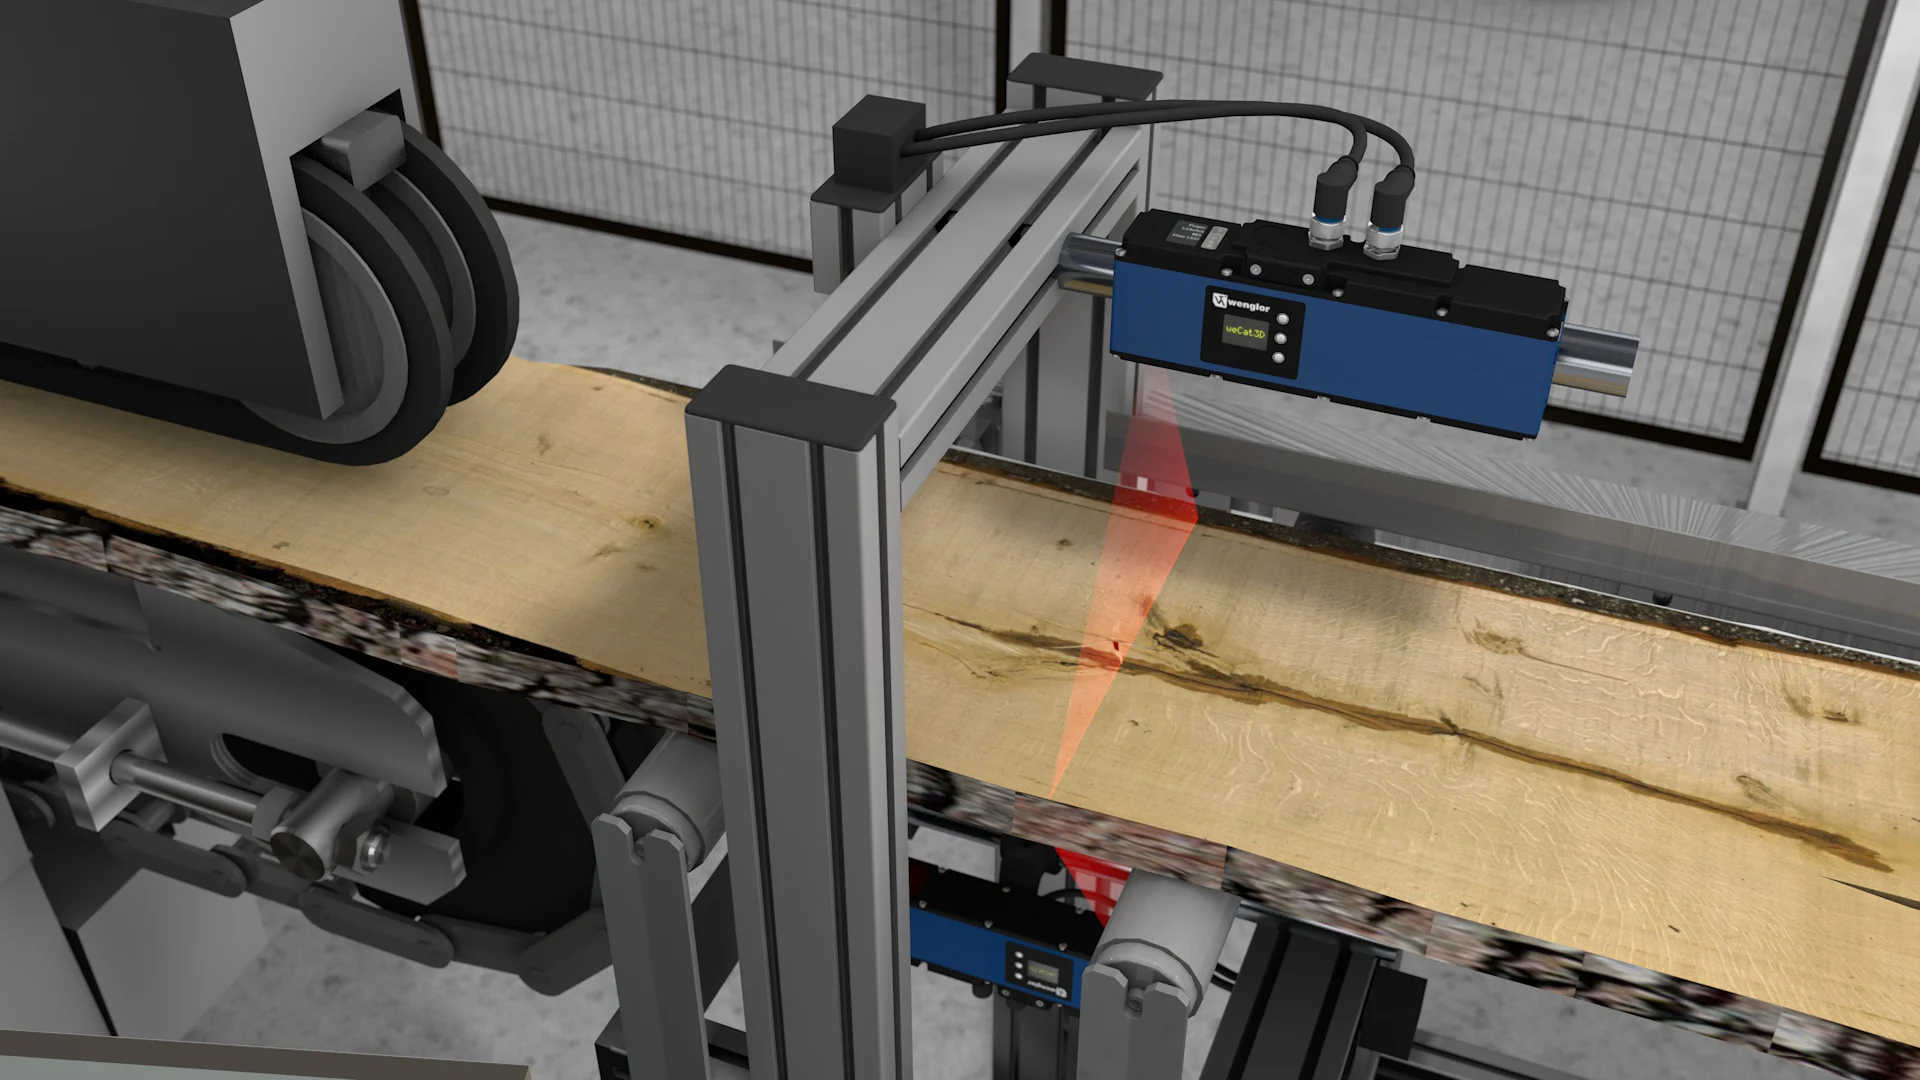
2D/3D senzor profilu MLSL131 zachycuje povrch spoje jako výškový profil pomocí laserové triangulace. Profily lze použít k identifikaci vzoru frézování a případných otřepů, které se mohou vyskytnout na okrajích spojů. O hodnocení se stará software strojového vidění uniVision.
Skutečnou přidanou hodnotu přináší samoučící se systém: vyhodnocuje detekovaný vzor a poté upravuje rychlost a posuvnou rychlost. Řízení třecího svarového spoje se tak transformuje z čistého testovacího kroku na řídicí smyčku, která proces krok za krokem zlepšuje.
Hardware na první pohled
| Komponenta | Úkol |
|---|---|
| 2D/3D snímač posunu MLSL131 | Zachycuje vzor frézování a otřih jako výškový profil |
| Řídicí BB1C001 strojového vidění | Poskytuje výpočetní výkon pro zpracování obrazu |
| Software uniVision | Vyhodnocuje profily a poskytuje základ pro úpravy parametrů |
Na cestě k samooptimalizační svařovací buňce
Pokud zkombinujete řízení třecího svaru se samoučícím se systémem, nejenže detekuje odchylky během opětovné inspekce, ale opravíte proces i během výroby. Senzor profilu poskytuje potřebná povrchová data, uniVision hodnocení a řídicí systém strojového vidění výpočetní platformu. Výsledkem jsou jednotnější spoje, méně přepracování a proces, který se zlepšuje s každým vyrobeným spojem.