Perché le deviazioni angolari si verificano durante la piegatura?
Angoli di flessione precisi sono fondamentali per la precisione dimensionale e l’accuratezza dell’adattamento dei componenti in lamiera. Tuttavia, anche se un freno a pietra funziona con parametri identici, il risultato della flessione può variare. La ragione di ciò risiede nell’interazione delle proprietà del materiale, della geometria dell’utensile e delle influenze meccaniche durante il processo di formazione.
In particolare, il ritorno a ballotta durante la flessione rappresenta delle sfide per gli sviluppatori di macchine e le aziende produttive. Dopo il processo di flessione, la lamiera si deforma parzialmente elasticamente. L’angolo effettivo dell’estremità può quindi deviare dall’angolo bersaglio specificato.
Inoltre, le fluttuazioni nello spessore della lastra, nella resistenza alla trazione e nella direzione di rotolamento influenzano il comportamento di flessione. La deflessione delle travi di pressatura sotto carico può anche portare a angoli diversi lungo un componente. Con il cambio di lotti di materiale o di piccole dimensioni, questo rende difficile mantenere una qualità costante del processo
Come si può ottenere l’angolo di fine desiderato se il materiale si comporta diversamente ad ogni processo di flessione?
La risposta sta nel registrare l’angolo effettivo di flessione. Invece di affidarsi esclusivamente alle caratteristiche del materiale memorizzato, i dati di misurazione della corrente possono essere utilizzati per correggere il processo di flessione.
Compensare il ritorno a salto: perché l’angolo reale è cruciale
Per compensare il retrorritorno elastico, la lamiera viene spesso piegata oltre l’angolo di estremità desiderato. L’entità in cui deve avvenire questa sovrapiegatura dipende dal materiale, dallo spessore del foglio e dalla combinazione degli strumenti utilizzati, tra le altre cose.
Nel controllo convenzionale dell’angolo, ad esempio, il risultato viene verificato con un dispositivo di misura esterno dopo la piegatura. Se l’angolo è al di fuori della tolleranza consentita, sono necessarie correzioni. La misurazione ottica dell’angolo in linea, invece, segue un approccio integrato nel processo.
Controllo dell’angolo a valle
L’angolo di flessione viene controllato dopo la lavorazione. Le deviazioni possono richiedere un rilavoro o una regolazione dei parametri della macchina per altri componenti.
Misurazione ottica dell’angolo in linea
L’angolo di flessione viene registrato durante il processo o in una posizione definita di retromarcia. Il controllore può utilizzare i valori misurati per una riregolazione mirata.
La differenza principale è che la correzione si basa sulla geometria effettivamente registrata e non solo su parametri di processo precedentemente definiti.
Come misurano i sensori di spostamento 2D/3D l’angolo di flessione?
La misurazione dell’angolo ottico sui freni a pressione utilizza il principio della triangolazione laser. Un sensore a profilo 2D/3D posizionato sotto la lamiera proietta una linea laser sulla superficie del pezzo. La linea riflessa viene catturata da una telecamera e valutata per calcolare il profilo superficiale.
La posizione angolare attuale del gambo della lamiera è determinata dai dati del profilo. A seconda del concetto di misura, la posizione nota del sensore o il die fungono da riferimento.
La misura è senza contatto. Ciò significa che la geometria della lamiera viene registrata senza la necessità di un dispositivo meccanico di misura fissato al pezzo.
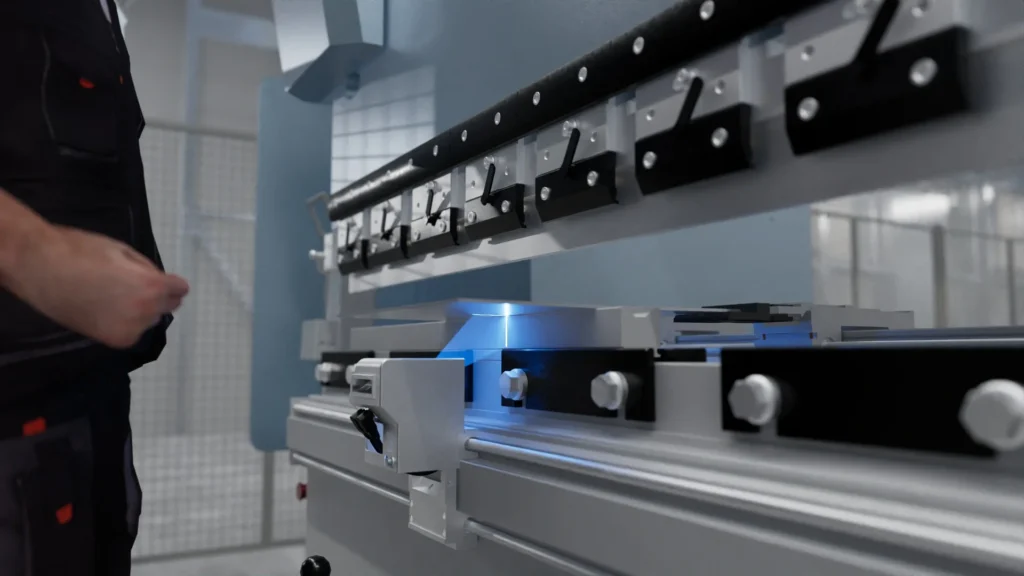
Dal profilo della lamiera alla correzione automatica dell’angolo
01 Proiezione della linea laser
Il sensore effettua l’illuminazione della superficie della lamiera con una linea laser ben definita.
02 Inserimento di un profilo
La telecamera cattura la linea riflessa e la utilizza per determinare la geometria della superficie.
03 Calcola l’angolo di flessione
La valutazione integrata determina l’angolo basandosi sui dati registrati del profilo.
04 Riregolazione del processo di piegatura
Il sistema di controllo della macchina elabora l’angolo effettivo e regola il movimento di flessione se necessario.
Come vengono integrati i dati di misurazione nel sistema di controllo della macchina?
Per applicazioni industriali, è fondamentale l’ulteriore elaborazione dei dati del profilo. I sensori a profilo 2D/3D della serie MLSL1xxS50 di wenglor, sviluppati appositamente per la misurazione degli angoli, calcolano l’angolo di flessione direttamente sul sensore utilizzando il software uniVision.
I valori di angolo calcolati vengono trasmessi al sistema di controllo della macchina tramite un’interfaccia basata su Ethernet. Sono disponibili blocchi di funzione preconfigurati per gli ambienti di controllo di Beckhoff, Siemens e Rockwell. Non è necessario un ulteriore PC industriale per il calcolo dell’angolo.
Ciò significa che la misurazione dell’angolo può essere integrata direttamente nell’architettura di controllo del freno a pressa.
Sfide pratiche: superficie, lunghezza dell’utensile e dei componenti
Non tutte le lastre possono essere rilevate otticamente in condizioni identiche. Le superfici in alluminio ad alta lucidità riflettono la luce laser in modo diverso rispetto alle lastre d’acciaio inossidabile spazzolato o corrose. Film protettivi, perforazioni e superfici testurizzate influenzano anch’esse la luce riflessa.
I sensori a profilo Wenglor, adattati ai freni a pressione, sono progettati per diverse superfici in lamiera. Tuttavia, rimane fondamentale che il design del sensore selezionato sia adatto al rispettivo compito di misura.
Tre requisiti per l’integrazione dei sensori
| Superficie Rilevamento stabile del profilo con diverse proprietà di riflessione. |
| Strumenti Adattamento dei range di misurazione a matrici e combinazioni di utensili. |
| Lunghezza dei componenti Misurazione in più posizioni per rilevare differenze angolari. |
Quando si cambiano utensili, i range di misurazione attivi devono corrispondere alla geometria rispettiva. La serie MLSL1xxS50 supporta la regolazione automatica tramite il sistema di controllo della macchina. Per componenti più lunghi, un sensore mobile o l’uso di più sensori possono essere utili per monitorare la distribuzione angolare lungo la linea di flessione.
Nota tecnica
La precisione della misurazione dell’angolo non dipende esclusivamente dal sensore. La corretta rilevazione della posizione del sensore, della calibrazione, della geometria dello strumento e della strategia di controllo del freno a pressa sono anch’esse rilevanti per il risultato complessivo.
Quali sono i vantaggi della misurazione automatica dell’angolo?
L’integrazione di una misurazione ottica dell’angolo consente un controllo di processo più basato sui valori misurati. Soprattutto nel caso di materiali o lotti di materiali variabili, le deviazioni possono essere rilevate in una fase iniziale e le correzioni necessarie possono essere determinate sulla base dei valori misurati dal corrente.
Nel caso di parti lunghe con soffitta, diverse posizioni di misura supportano il monitoraggio della distribuzione degli angoli. Inoltre, i valori degli angoli registrati possono essere utilizzati per il monitoraggio del processo e la documentazione della qualità con la connessione di sistema appropriata.
Per gli sviluppatori di impianti, l’elaborazione dati integrata con sensori offre anch’essa un vantaggio nell’architettura del sistema: il calcolo dell’angolo viene eseguito direttamente nel sensore, mentre il controllo della macchina prende il controllo successivo del processo.
I benefici nel calcestruzzo in termini di rilavorazione, scarti e stabilità del processo dipendono dai materiali utilizzati, dalla configurazione della macchina e dalla qualità dell’integrazione dei controlli.
Conclusione: dall’angolo di flessione specificato a quello effettivamente misurato
Il ritorno a molla durante la piegatura non può essere controllato in modo affidabile solo con parametri fissi della macchina. Una misurazione ottica dell’angolo in linea crea la base per registrare l’angolo effettivo di flessione e regolare il movimento di piegatura secondo necessità.
I sensori a profilo 2D/3D consentono la misurazione senza contatto direttamente nel processo di produzione. In combinazione con un sistema di controllo meccanico adeguato, possono aiutare a ridurre le deviazioni angolari e rendere i processi di piegatura più riproducibili.
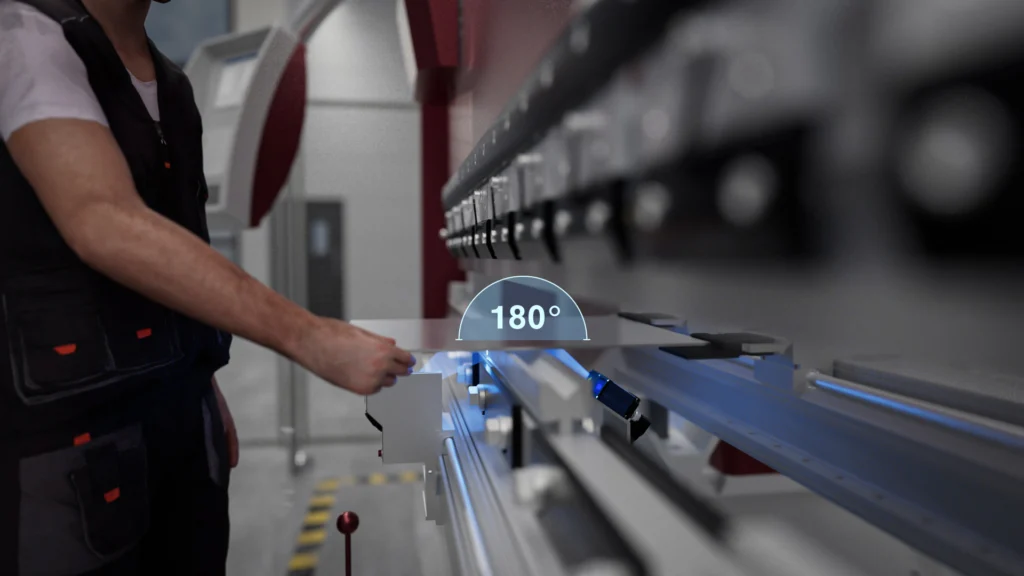
Dall’angolo misurato al processo di flessione controllato
La tecnologia del sensore a profilo 2D/3D rende misurabile l’angolo di flessione effettivo durante la lavorazione. In combinazione con un sistema di controllo della pressatura adeguato, i dati ottenuti possono aiutare a compensare il retroceso, ridurre il rilavoro e stabilizzare la qualità del processo.
Hai intenzione di misurare l’angolo del freno a pressione?