

Majhna odstopanja, veliki stroški
Napačno poravnana žagina rezila ali nenatančna faza obdelave lahko povzročita, da se deske sistematično proizvajajo na napačni dolžini. Pri več sto deskah na minuto lahko že majhna odstopanja hitro povzročijo znatne izgube. Naključni pregled v teh pogojih ni dovolj. Daje le trenutni posnetek in ne more zagotoviti, da vsaka izdelana plošča ustreza specifikacijam. Če je napaka odkrita šele med pakiranjem ali na lokaciji kupca, je lahko že prizadet velik del proizvodnje.
Natančnost pri visokih hitrostih
Industrijska obdelava lesa postavlja posebne zahteve na merilno tehnologijo. V glodarski delavnici deske delujejo z visoko hitrostjo pri prečnem transportu. Običajen pretok je okoli 180 desk na minuto, v posebej hitrih sistemih pa lahko doseže do 240 desk na minuto.
Hkrati pa naravne lastnosti materiala otežujejo natančno določanje robov. Lesene površine in rezani robovi niso popolnoma ravni. Vlakna, odlomki in hrapave strukture lahko vplivajo na rezultate meritev. Preprosto zaznavanje lomljenja profila na površini deske zato ni vedno dovolj za zanesljivo določitev dejanskega reznega roba. Poleg tega je tu še velika merilna širina: deske so lahko dolge do pet metrov. En sam senzor običajno ne more pokriti tega območja z zahtevano natančnostjo.
Merilni sistem mora zato hkrati izpolnjevati več zahtev:
- popoln inline nadzor vsake plošče,
- zanesljivo merjenje pri zelo visoki prepustnosti,
- Natančnost enega milimetra ali boljša,
- nekontaktno in nedestruktivno zaznavanje,
- Pokriva dolžine desk do petih metrov,
- prilagodljive prilagoditve različnim formatom,
- robustni rezultati meritev kljub hrapavim površinam in reznim robom.
Rešitev: več laserskih senzorjev profila kot celoten sistem
Za to zahtevno merilno nalogo je Wenglor razvil modularni sistem. Več laserskih profilnih senzorjev serije MLSL ali MLWL je razporejenih po zahtevani merilni širini. Število, merilni razponi in položaji senzorjev so odvisni od posameznega sistema in zahtevane natančnosti. S pomočjo programske opreme VisionApp 360 se posamezna merilna polja združijo v skupni koordinatni sistem. Na ta način se ustvari virtualni skupni senzor, ki lahko popolnoma in natančno zazna tudi dolge plošče.
Za natančno ujemanje posameznih senzorjev se uporablja posebej izdelano kalibracijsko telo. Na primer, ogljik je primeren za posebej dimenzionalno stabilno in vzdržljivo zasnovo.
Inteligentno zaznavanje robov
Položaj senzorjev je odločilen za kakovost rezultatov meritev. S ciljno usmerjeno razporeditvijo in po potrebi rahlim naklonom se rob deske ne zazna le na podlagi preloma profila na površini. Namesto tega je dejanski rezni rob mogoče določiti na presečišču horizontalne površine deske z navpično končno plosko. To bistveno zmanjša vpliv grobih površin, lesnih vlaken in majhnih odlomkov na rezni rob.
Poleg tega senzorji beležijo več merilnih profilov plošče pri visokih frekvencah. Časovno povprečenje kompenzira minimalne spremembe položaja in posamezne merne tolerance. To zagotavlja stabilne rezultate in visoko ponovljivost v dejanskih proizvodnih pogojih.
Visoka natančnost do 240 deski na minuto
Tudi z laserskimi profilnimi senzorji serije MLSL je mogoče doseči natančnost enega milimetra ali več, odvisno od zasnove in pogojev sistema. V tej specifični uporabi sistem tako presega merilno natančnost rešitev, ki so jih upoštevali veliki konkurenti, ki so dosegli vrednosti okoli 2,5 do štiri milimetre.
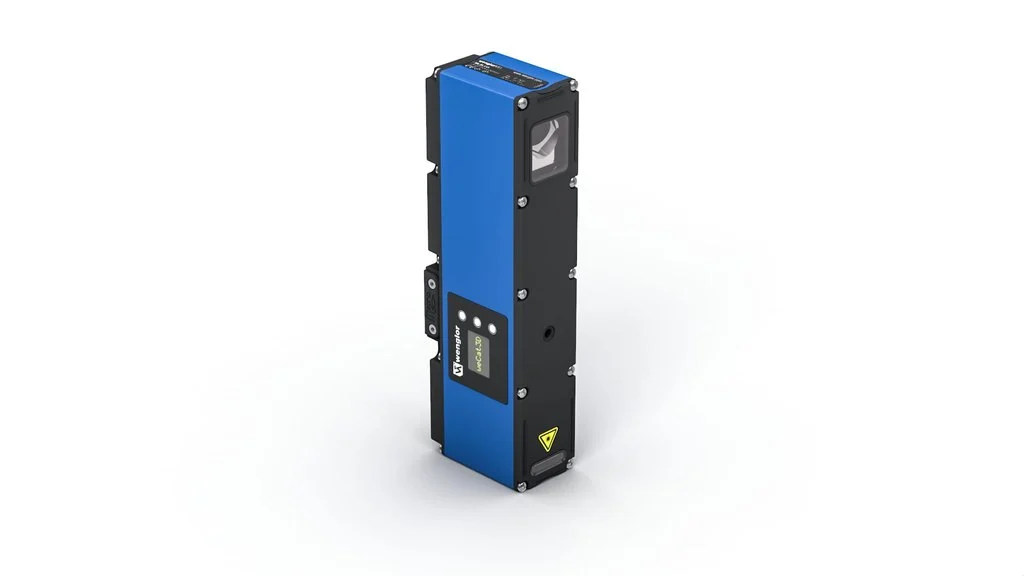
Model MLSL omogoča natančno ločljivost v kompaktni zasnovi ohišja.
Postopek je popolnoma brezkontakten in neuničevalen. Uporabljeni senzorji spadajo v nekritični laserski razred 2. Meritev ostaja zanesljiva tudi pri visokih hitrostih transporta: poleg običajne prepustnosti 180 plošč na minuto je bil sistem že uspešno testiran z 240 ploščami na minuto.
Kratko obdobje vračila zaradi manjšega odpadka
Vgrajeno merjenje nadomesti časovno potratno vzorčenje in zagotavlja preglednost skozi celotno proizvodnjo. Namesto da bi pregledovali le posamezne plošče, se vsak izdelek zabeleži takoj po obdelavi.
Nepravilne dolžine se odkrijejo, preden povzročijo večje količine odpadkov, pritožbe ali nepotrebne stroške materiala. Še posebej ob visoki proizvodni zmogljivosti se lahko naložba hitro povrne.
Zaključek
Zanesljiv nadzor dolžine mora biti natančen, prilagodljiv in ekonomčen, tudi pri visokih hitrostih. Kombinacija več laserskih profilnih senzorjev v en virtualni celoten senzor omogoča neposreden pregled vsake plošče med tekočim prečnim transportom – brez stika, brez uničevanja in z natančnostjo enega milimetra ali več.
Inteligentno zaznavanje robov, časovno povprečenje več posnetkov in individualna prilagoditev ustreznemu sistemu ustvarjajo skromno rešitev za žage z velikim obsegom prepustnosti. To omogoča zgodnje odkrivanje odstopanj, zmanjšanje ročnih naključnih pregledov in izogibanje dragim proizvodnim napakam.



