Zakaj pride do kotnih odstopanj med upogibanjem?
Natančni koti upogibanja so ključni za dimenzijsko natančnost in natančnost prileganja pločevinastih komponent. Vendar pa, tudi če zavora deluje z enakimi parametri, se lahko rezultat upogibanja razlikuje. Vzrok za to je interakcija lastnosti materiala, geometrije orodja in mehanskih vplivov med postopkom oblikovanja.
Zlasti vzmet med upogibanjem predstavlja izziv za razvijalce strojev in proizvodna podjetja. Po postopku upogibanja se pločevina delno elastično deformira. Dejanski kot konca se lahko zato razlikuje od določenega ciljnega kota.
Poleg tega nihanja v debelini pločevine, natezni trdnosti in smeri valjanja vplivajo na obnašanje upogibanja. Upogibanje tiskarskih nosilcev pod obremenitvijo lahko povzroči tudi različne kote vzdolž komponente. Pri spreminjajočih se serijah materialov ali majhnih serijah je to otežilo ohranjanje dosledne kakovosti procesa
Kako lahko dosežemo želeni končni kot, če se material z vsakim postopkom upogibanja obnaša drugače?
Odgovor je v beleženju dejanskega kota upogibanja. Namesto da bi se zanašali izključno na lastnosti shranjenega materiala, se podatki o merjenju toka lahko uporabijo za korekcijo procesa upogibanja.
Kompenzacija vzmeti: Zakaj je dejanski kot ključen
Da bi nadomestili elastično vzmet, je pločevina, ki je pogosto upognjena preko želenega kota konca. Stopnja tega prekomernega upogibanja je odvisna od materiala, debeline pločevine in kombinacije uporabljenih orodij, med drugim.
Pri konvencionalnem nadzoru kota se na primer rezultat preveri z zunanjo merilno napravo po upogibanju. Če je kot izven dovoljene tolerance, so potrebne korekcije. Optično merjenje kota v liniji pa sledi procesno integriranemu pristopu.
Nadzor kota navzdol po toku
Kot upogibanja se preveri po obdelavi. Odstopanja lahko zahtevajo predelavo ali prilagoditev parametrov stroja za druge komponente.
Optično merjenje kota v liniji
Kot upogibanja se beleži med postopkom ali v določenem položaju vzmeti. Krmilnik lahko izmerjene vrednosti uporabi za ciljno ponovno nastavitev.
Glavna razlika je, da je popravek osnovan na dejanski zabeleženi geometriji in ne zgolj na vnaprej določenih parametrih procesa.
Kako 2D/3D senzorji za premik merijo kot upogiba?
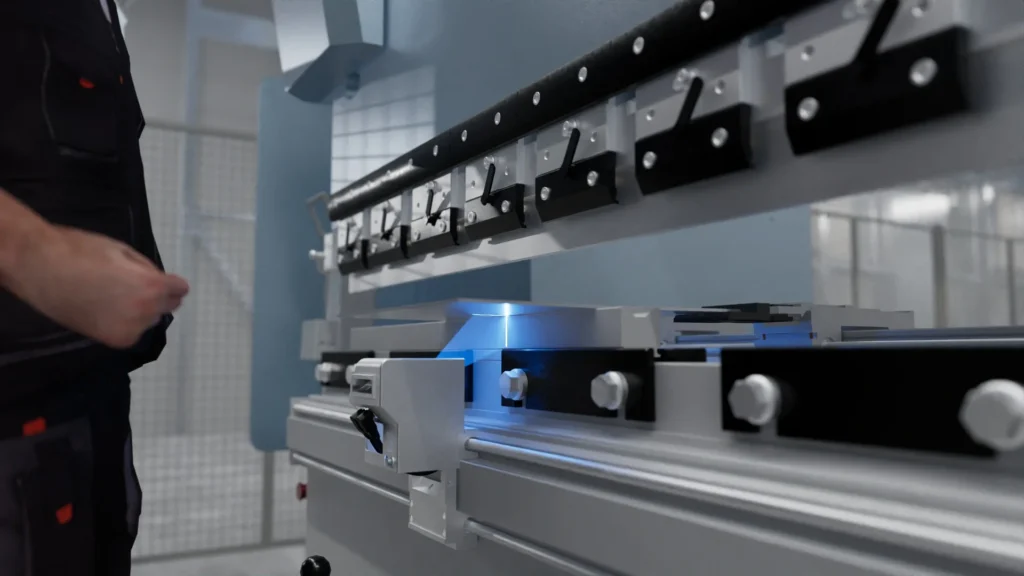
Optično merjenje kota na stiskalnih zavorah uporablja načelo laserske triangulacije. 2D/3D senzor profila, nameščen pod pločevino, projicira lasersko črto na površino obdelovanca. Odbito črto zajame kamera in oceni za izračun profila površine.
Trenutni kotni položaj kovinskega nosilca se določi na podlagi profilnih podatkov. Glede na merilni koncept služi bodisi znani položaj senzorja bodisi matrice kot referenca.
Meritev je brezkontaktna. To pomeni, da se geometrija pločevine beleži brez potrebe po pritrjevanju mehanske merilne naprave na obdelovanec.
Od profila pločevine do samodejne korekcije kota
01 Projiciranje laserske črte
Senzor osvetljuje površino pločevine z določeno lasersko črto.
02 Vnos profila
Kamera zajame odbito črto in jo uporabi za določanje geometrije površine.
03 Izračunajte kot upogibanja
Integrirana evalvacija določa kot na podlagi zabeleženih profilnih podatkov.
04 Ponovna prilagoditev procesa upogibanja
Krmilni sistem stroja obdela dejanski kot in po potrebi prilagodi gibanje upogibanja.
Kako so merilni podatki integrirani v sistem krmiljenja stroja?
Za industrijske aplikacije je nadaljnja obdelava profilnih podatkov ključna. 2D/3D profilni senzorji serije MLSL1xxS50 podjetja Wenglor, ki so posebej razviti za merjenje kota, izračunajo kot upogibanja neposredno na senzorju z uporabo programske opreme uniVision.
Izračunane vrednosti kota se prenesejo v sistem krmiljenja stroja preko vmesnika, ki temelji na Ethernetu. Prednastavljeni funkcijski bloki so na voljo za krmilna okolja podjetij Beckhoff, Siemens in Rockwell. Dodatni industrijski računalnik ni potreben za izračun kotov.
To pomeni, da je merjenje kota mogoče neposredno vključiti v krmilno arhitekturo zavore za stiskanje.
Izzivi v praksi: dolžina površine, orodja in komponent
Ne moremo optično zaznati vseh plošč pod enakimi pogoji. Visokosijajne aluminijaste površine odbijejo lasersko svetlobo drugače kot brušene nerjaveče jeklene ali korodirane jeklene plošče. Zaščitne folije, perforacije in teksturirane površine prav tako vplivajo na odbitno svetlobo.
Wenglor profilni senzorji, ki so prilagojeni za zavore s stiskanjem, so zasnovani za različne pločevine površine. Vendar pa ostaja ključnega pomena, da je izbrana zasnova senzorja primerna za ustrezno merilno nalogo.
Tri zahteve za integracijo senzorjev
| Površina Zaznavanje stabilnega profila z različnimi lastnostmi odboja. |
| Orodja Prilagoditev merilnih razponov za matrice in kombinacije orodij. |
| Dolžina komponente Meritve na več mestih za zaznavanje kotnih razlik. |
Pri menjavi orodij morajo aktivna merilna območja ustrezati ustrezni geometriji. Serija MLSL1xxS50 podpira samodejno nastavitev preko strojnega krmilnega sistema. Za daljše komponente je lahko uporaben premični senzor ali uporaba več senzorjev za spremljanje kotne porazdelitve vzdolž upogibne linije.
Tehnična opomba
Natančnost merjenja kota ni odvisna izključno od senzorja. Pravilna zaznava položaja senzorja, kalibracija, geometrija orodja in krmilna strategija zavore so prav tako pomembni za končni rezultat.
Kakšne so prednosti samodejnega merjenja kota?
Integracija optične meritve kota omogoča bolj merjeno vrednostno usmerjeno krmiljenje procesa. Zlasti pri spreminjanju materialov ali serij materialov je mogoče odstopanja zaznati že v zgodnji fazi, potrebne popravke pa na podlagi trenutno izmerjenih vrednosti.
Pri delih z dolgim bliskanjem več merilnih položajev omogoča spremljanje porazdelitve kotov. Poleg tega se zabeležene vrednosti kota lahko uporabijo za spremljanje procesov in dokumentacijo kakovosti z ustrezno sistemsko povezavo.
Za razvijalce obratov ima senzorno integrirana obdelava podatkov prednost tudi v sistemski arhitekturi: izračun kota se izvaja neposredno v senzorju, medtem ko strojno krmiljenje prevzame nadaljnji nadzor procesa.
Konkretne koristi v smislu predelave, odpadkov in stabilnosti procesa so odvisne od uporabljenih materialov, konfiguracije strojev in kakovosti integracije nadzora.
Zaključek: Od določenega do dejansko izmerjenega upogibnega kota
Povratne vzmeti med upogibanjem ni mogoče zanesljivo nadzorovati samo s fiksnimi parametri stroja. Optično merjenje kota v liniji je osnova za beleženje dejanskega kota upogibanja in prilagajanje gibanja upogibanja po potrebi.
2D/3D profilni senzorji omogočajo brezkontaktno merjenje neposredno v proizvodnem procesu. V kombinaciji z ustreznim sistemom za krmiljenje strojev lahko pomagajo zmanjšati kotne odklone in naredijo upogibne procese bolj ponovljive.
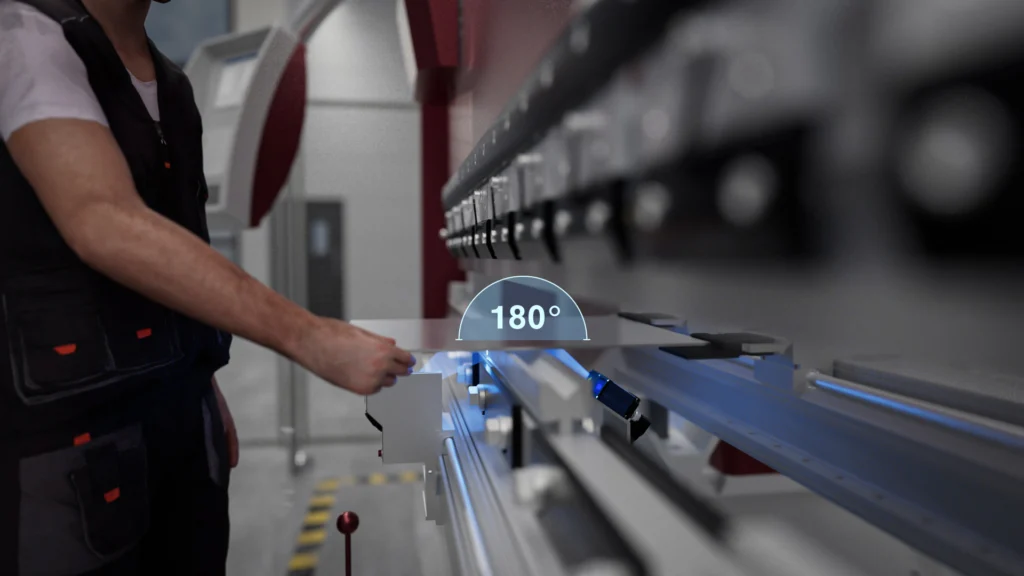
Od izmerjenega kota do nadzorovanega procesa upogibanja
Tehnologija 2D/3D profilnih senzorjev omogoča merjenje dejanskega upogibnega kota med obdelavo. V kombinaciji z ustreznim sistemom za nadzor stiskalnice lahko pridobljeni podatki pomagajo kompenzirati povratno vzmet, zmanjšati predelavo in stabilizirati kakovost procesa.
Ali načrtuješ merjenje kota na svoji zavorni stiski?