Miért fordulnak elő szög eltérések hajlítás közben?
A pontos hajlítási szögek elengedhetetlenek a lemezelemek méretpontosságához és illeszkedésének pontosságához. Azonban még ha a sajtófék azonos paraméterekkel is működik, a hajlítási eredmény változó lehet. Ennek oka az anyagtulajdonságok, a szerszámgeometria és a mechanikai hatások kölcsönhatásában rejlik a formálás során.
Különösen a hajlítás során a rugós visszahúzás kihívást jelent a gépfejlesztők és gyártók számára. A hajlítási folyamat után a lemez részben rugalmasan eldeformál. A tényleges végszög tehát eltérhet a megadott célszögtől.
Ezen felül a lemezvastagság, húzószilárdság és gördülés irányának ingadozásai befolyásolják a hajlítási viselkedést. A nyomógerendák terhelés alatt történő elhajlása eltérő szögekhez vezethet egy alkatrész mentén. Az anyag adagok vagy a kis adagméretek változásával ez megnehezíti a folyamatminőség állandó fenntartását
Hogyan lehet elérni a kívánt végszöget, ha az anyag minden hajlításnál másképp viselkedik?
A válasz a tényleges hajlási szög rögzítésében rejlik. Ahelyett, hogy kizárólag a tárolt anyag jellemzőire támaszkodnánk, a jelenlegi mérési adatok használhatók a hajlítási folyamat korrigálására.
A visszarugózás kompenzálása: Miért fontos a valódi szög
Az elasztikus rugóvisszahúzás kompenzálására a lemezt gyakran a kívánt végszög fölé hajlik. Az, hogy milyen mértékben kell ez a túlhajlás megtörténnie, az anyagtól, a lemezvastagságtól és a használt szerszámok kombinációjától függ, többek között.
Például hagyományos szögvezérlésben az eredményt hajlítás után külső mérőeszközzel ellenőrzik. Ha a szög megengedett tűréshatáron kívül esik, korrekciókra van szükség. Az optikai inline szögmérés viszont folyamat-integrált megközelítést követ.
Lefelé irányuló szögszabályozás
A hajlítási szöget a megmunkálás után ellenőrzik. Az eltérések más alkatrészek esetében a gép paramétereinek átdolgozását vagy módosítását igényelhetik.
Optikai inline szögmérés
A hajlítási szöget a folyamat során vagy egy meghatározott rugós pozícióban rögzítik. A vezérlő a mért értékeket célzott újraigazításhoz használhatja.
A fő különbség az, hogy a korrekció a tényleges rögzített geometrián alapul, nem kizárólag a korábban meghatározott folyamatparamétereken.
Hogyan mérik a 2D/3D elmozdulási érzékelők a hajlásszöget?
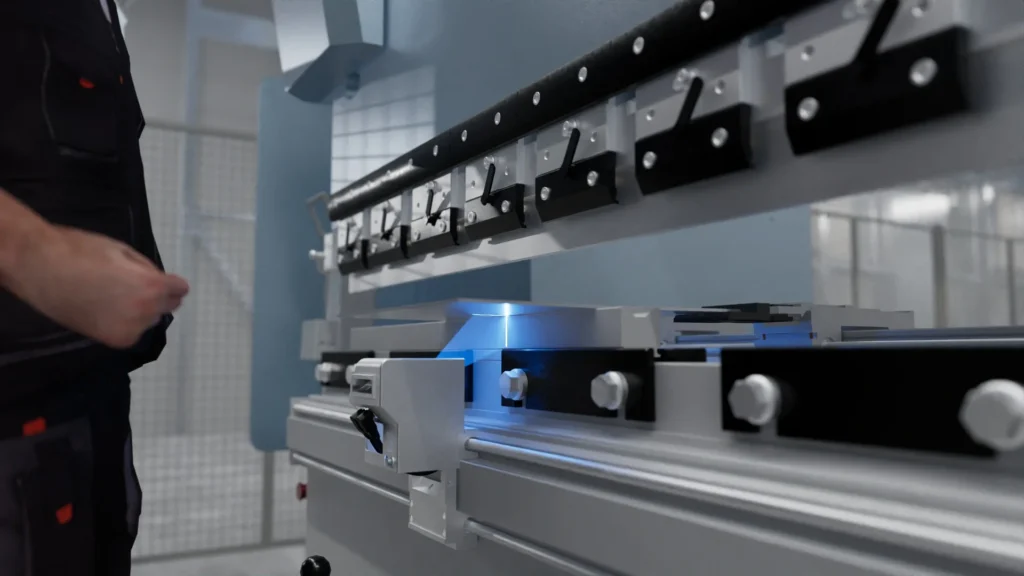
A fékezés optikai szögmérése a lézer trianguláció elvét használja. Egy lemez alatt elhelyezett 2D/3D profilérzékelő lézervonalat vetít a munkadarab felületére. A visszavert vonalat egy kamera rögzíti, és értékeli a felületi profil kiszámítására.
A lemez szár jelenlegi szöghelyzetét a profiladatok alapján határozzák meg. A mérési koncepciótól függően vagy az ismert érzékelő pozíció, vagy a szerszám szolgál referenciaként.
A mérés nem érintkezés. Ez azt jelenti, hogy a lemez geometriáját rögzítik anélkül, hogy mechanikai mérőeszközt kellene rögzíteni a munkadarabhoz.
Lemezprofiltól az automatikus szögkorrekcióig
01 A lézervonal vetítése
Az érzékelő egy meghatározott lézervonalat vet a lemez felületére.
02 Profil belépése
A kamera rögzíti a visszavert vonalat, és azt használja a felület geometriájának meghatározására.
03 Számold ki a hajlásszöget
Az integrált értékelés a rögzített profiladatok alapján határozza meg a szöget.
04 A hajlítási folyamat újraállítása
A gépvezérlő rendszer feldolgozza a tényleges szöget, és szükség esetén módosítja a hajlítási mozgást.
Hogyan integrálják a mérési adatokat a gépvezérlő rendszerbe?
Ipari alkalmazásokban a profiladatok további feldolgozása kulcsfontosságú. Az MLSL1xxS50 sorozat wenglor-tól származó 2D/3D profilérzékelői, amelyeket kifejezetten szögmérésre fejlesztettek, közvetlenül az érzékelőn számolják ki a hajlásszöget az uniVision szoftverrel.
A kiszámított szögértékeket Ethernet-alapú interfészen keresztül továbbítják a gépvezérlő rendszernek. Előre konfigurált funkcióblokkok elérhetők vezérlőkörnyezetekhez a Beckhoff, Siemens és Rockwell cégeknél. A szögszámításhoz további ipari PC nem szükséges.
Ez azt jelenti, hogy a szögmérés közvetlenül integrálható a pressfék vezérlő architektúrájába.
Gyakorlati kihívások: felület, szerszám és alkatrész hossza
Nem minden lapot lehet optikailag kimutatni azonos körülmények között. A fényfényű alumínium felületek másképp tükrözik a lézerfényt, mint a csésült rozsdamentes acél vagy korrodódt acéllemezek. A védőfóliák, perforációk és textúrázott felületek szintén befolyásolják a visszavert fényt.
A wenglor profil érzékelők, amelyeket sajtófékhez alakítottak, különböző lemezlemezfelületekre vannak tervezve. Ugyanakkor elengedhetetlen, hogy a kiválasztott érzékelő kialakítás megfelelő legyen a megfelelő mérési feladathoz.
Három követelmény az érzékelők integrációjához
| Felszín Stabil profil detektálás különböző visszaverődési tulajdonságokkal. |
| Eszközök A mérőtartományok adaptálása szerszámokhoz és szerszámkombinációkhoz. |
| Alkatrészhossz Mérés több pozícióban a szögkülönbségek kimutatásához. |
Szerszámcserékor az aktív mérési tartományoknak egyezniük kell a megfelelő geometriával. Az MLSL1xxS50 sorozat támogatja az automatikus beállítást a gépvezérlő rendszeren keresztül. Hosszabb alkatrészek esetén egy mozgatható érzékelő vagy több érzékelő használata hasznos lehet a hajlítóvonal menti szögeloszlás monitorozására.
Műszaki megjegyzés
A szögmérés pontossága nem kizárólag az érzékelőtől függ. Az érzékelő helyzetének helyes felismerése, kalibrálása, szerszám geometriája és a fékvezérlési stratégia szintén fontos az összeredmény szempontjából.
Mik az automatikus szögmérés előnyei?
Az optikai szögmérés integrálása lehetővé teszi a mértebb, értékalapú folyamatvezérlést. Különösen az anyagok vagy anyagcsoportok változása esetén a eltérések már korai szakaszban észlelhetők, és a szükséges korrekciókat az aktuális mérési értékek alapján lehet meghatározni.
Hosszú, fényes alkatrészek esetén több mérőpozíció támogatja a szögeloszlás monitorozását. Ezen felül a rögzített szögértékek felhasználhatók folyamatellenőrzésre és minőségi dokumentációra a megfelelő rendszerkapcsolattal.
Az üzemfejlesztők számára az érzékelő integrált adatfeldolgozás szintén előnyt jelent a rendszer architektúrájában: a szögszámítást közvetlenül az érzékelőben végzik, míg a gépvezérlés átveszi a további folyamatirányítást.
A beton előnyök az újramunkálás, hulladék és a folyamat stabilitása terén az alkalmazott anyagoktól, a gép konfigurációjától és a vezérlési integráció minőségétől függnek.
Következtetés: A megadott hajlásszögtől a ténylegesen mért hajlásszögig
A hajlítás közbeni visszarugózás kizárólag rögzített gépparaméterekkel nem szabályozható megbízhatóan. Egy optikai inline szögmérés képezi az alapot a tényleges hajlítási szög rögzítéséhez és a hajlítási mozgás szükség szerinti módosításához.
A 2D/3D profilérzékelők közvetlen érintésmentes mérést is lehetővé tesznek a gyártási folyamat során. Egy megfelelő gépvezérlő rendszerrel kombinálva segíthetnek csökkenteni a szögeltéréseket, és a hajlítási folyamatokat reprodukálhatóbbá tenni.
A mért szögtől a kontrollált hajlításig
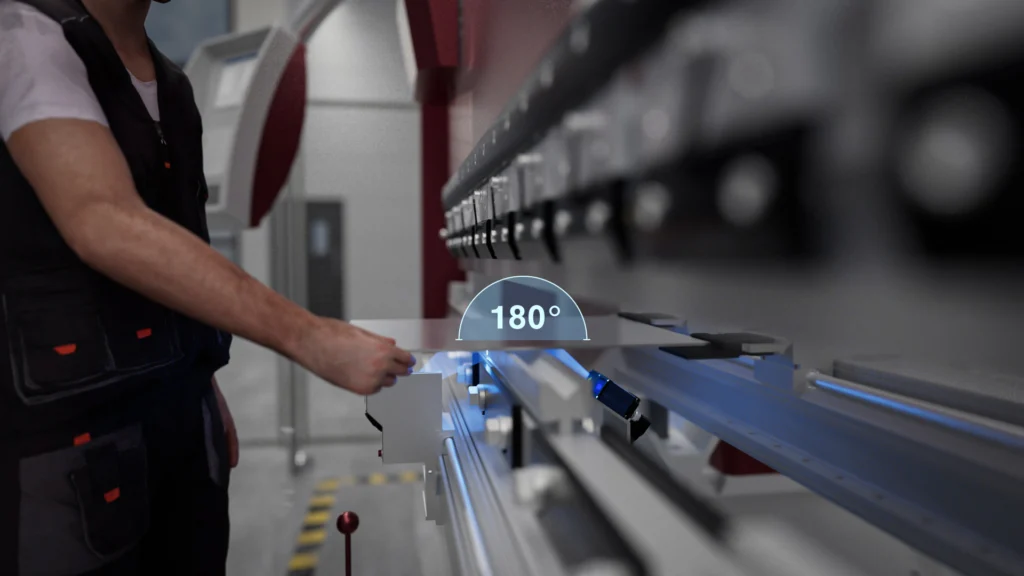
A 2D/3D profilérzékelő technológia lehetővé teszi a tényleges hajlítási szög mérését a megmunkálás során. Egy megfelelő sajtóvezérlő rendszerrel együtt a kapott adatok segíthetnek kompenzálni a visszarugózást, csökkenteni az átdolgozást és stabilizálni a folyamatminőséget.
Tervezel szögmérést a féken?