¿Por qué ocurren las desviaciones angulares durante la flexión?
Los ángulos de flexión precisos son cruciales para la precisión dimensional y el ajuste de los componentes de chapa. Sin embargo, incluso si un freno de presión funciona con parámetros idénticos, el resultado de flexión puede variar. La razón de esto radica en la interacción entre las propiedades del material, la geometría de la herramienta y las influencias mecánicas durante el proceso de conformado.
En particular, el retroceso durante la flexión supone desafíos para los desarrolladores de máquinas y las empresas manufactureras. Tras el proceso de flexión, la chapa metálica se deforma parcialmente de forma elástica. Por tanto, el ángulo real del extremo puede desviarse del ángulo objetivo especificado.
Además, las fluctuaciones en el grosor de la lámina, la resistencia a la tracción y la dirección de rodamiento influyen en el comportamiento de flexión. La deflexión de las vigas de prensado bajo carga también puede provocar diferentes ángulos a lo largo de un componente. Con el cambio de lotes de material o de tamaños pequeños, esto dificulta mantener una calidad de proceso constante
¿Cómo se puede lograr el ángulo final deseado si el material se comporta de forma diferente en cada proceso de flexión?
La respuesta está en registrar el ángulo real de flexión. En lugar de depender exclusivamente de las características del material almacenado, los datos de medición de corriente pueden usarse para corregir el proceso de flexión.
Compensar el retroceso de resorte: Por qué el ángulo real es crucial
Para compensar el retroceso elástico, la chapa metálica suele doblarse más allá del ángulo deseado en el extremo. El grado en que debe doblarse esta sobreflexión depende del material, el grosor de la lámina y la combinación de herramientas utilizadas, entre otras cosas.
En el control convencional de ángulo, por ejemplo, el resultado se comprueba con un dispositivo de medición externo tras la flexionación. Si el ángulo está fuera de la tolerancia permitida, se requieren correcciones. La medición óptica de ángulo en línea, en cambio, sigue un enfoque integrado en procesos.
Control de ángulo aguas abajo
El ángulo de flexión se comprueba tras el mecanizado. Las desviaciones pueden requerir un retrabajo o ajuste de los parámetros de la máquina para otros componentes.
Medición óptica de ángulos en línea
El ángulo de flexión se registra durante el proceso o en una posición definida de retroceso. El controlador puede utilizar los valores medidos para un ajuste objetivo.
La principal diferencia es que la corrección se basa en la geometría registrada real y no únicamente en parámetros de proceso previamente definidos.
¿Cómo miden los sensores de desplazamiento 2D/3D el ángulo de flexión?
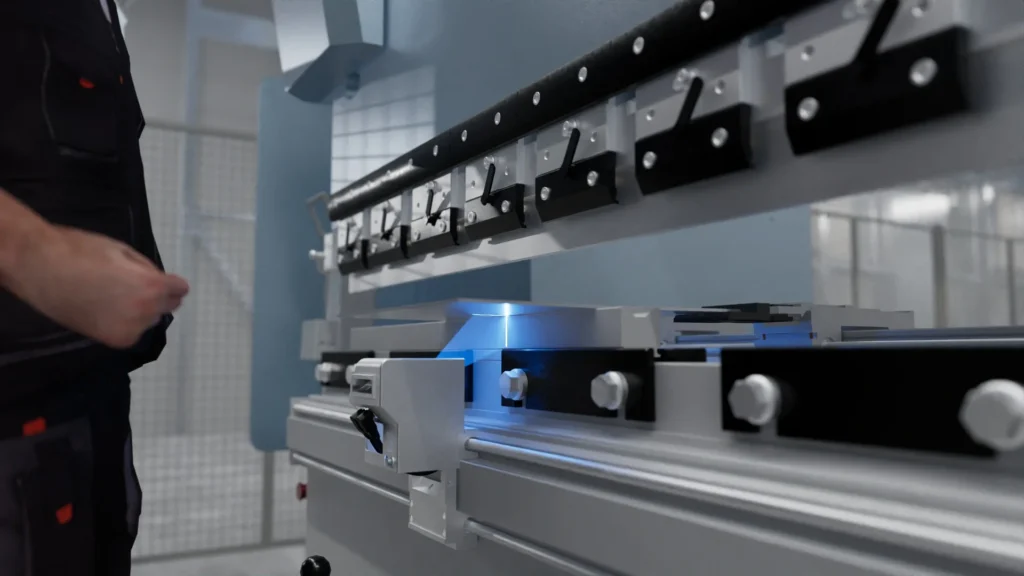
La medición óptica del ángulo en frenos de presión utiliza el principio de triangulación láser. Un sensor de perfil 2D/3D situado debajo de la chapa proyecta una línea láser sobre la superficie de la pieza de trabajo. La línea reflejada es capturada por una cámara y evaluada para calcular el perfil de la superficie.
La posición angular actual del vástago de chapa se determina a partir de los datos del perfil. Dependiendo del concepto de medición, la posición conocida del sensor o el chip sirven como referencia.
La medición es sin contacto. Esto significa que la geometría de la chapa metálica se registra sin necesidad de que se fije un dispositivo mecánico de medición a la pieza.
Desde el perfil de chapa metálica hasta la corrección automática de ángulo
01 Proyectando la línea láser
El sensor proporciona iluminación a la superficie de la chapa con una línea láser definida.
02 Introduciendo un perfil
La cámara captura la línea reflejada y la utiliza para determinar la geometría de la superficie.
03 Calcular el ángulo de flexión
La evaluación integrada determina el ángulo en función de los datos de perfil registrados.
04 Reajustando el proceso de flexión
El sistema de control de la máquina procesa el ángulo real y ajusta el movimiento de curvatura si es necesario.
¿Cómo se integran los datos de medición en el sistema de control de la máquina?
Para aplicaciones industriales, el procesamiento adicional de los datos de perfil es crucial. Los sensores de perfil 2D/3D de la serie MLSL1xxS50 de wenglor, que han sido especialmente desarrollados para la medición de ángulos, calculan el ángulo de flexión directamente sobre el sensor usando el software uniVision.
Los valores de ángulo calculados se transmiten al sistema de control de la máquina mediante una interfaz basada en Ethernet. Hay bloques de funciones preconfigurados disponibles para entornos de control de Beckhoff, Siemens y Rockwell. No se requiere un PC industrial adicional para el cálculo de ángulos.
Esto significa que la medición del ángulo puede integrarse directamente en la arquitectura de control del freno de prensa.
Retos en la práctica: superficie, longitud de la herramienta y del componente
No todas las láminas pueden detectarse ópticamente en condiciones idénticas. Las superficies de aluminio de alto brillo reflejan la luz láser de forma diferente a las láminas de acero inoxidable cepillado o de acero corroído. Las películas protectoras, perforaciones y superficies texturizadas también influyen en la luz reflejada.
Los sensores de perfil Wenglor, adaptados para frenos de presión, están diseñados para diferentes superficies de chapa metálica. Sin embargo, sigue siendo crucial que el diseño seleccionado del sensor sea adecuado para la tarea de medición correspondiente.
Tres requisitos para la integración de sensores
| Superficie Detección estable de perfiles con diferentes propiedades de reflexión. |
| Herramientas Adaptación de los rangos de medición a matrices y combinaciones de herramientas. |
| Longitud de los componentes Medición en múltiples posiciones para detectar diferencias angulares. |
Al cambiar de herramienta, los rangos de medición activos deben coincidir con la geometría correspondiente. La serie MLSL1xxS50 soporta ajustes automáticos mediante el sistema de control de la máquina. Para componentes largos, un sensor móvil o el uso de varios sensores pueden ser útiles para monitorizar la distribución angular a lo largo de la línea de curvatura.
Nota técnica
La precisión de la medición del ángulo no depende únicamente del sensor. La correcta detección de la posición del sensor, la calibración, la geometría de la herramienta y la estrategia de control del freno de presión también son relevantes para el resultado global.
¿Cuáles son las ventajas de la medición automática de ángulos?
La integración de una medición óptica de ángulo permite un control de proceso más basado en valores medidos. Especialmente en el caso de materiales o lotes de materiales cambiantes, las desviaciones pueden detectarse en una fase temprana y las correcciones necesarias pueden determinarse en función de los valores medidos por corriente.
En el caso de piezas largas con flash, varias posiciones de medición permiten monitorizar la distribución de ángulos. Además, los valores de ángulo registrados pueden utilizarse para la monitorización de procesos y la documentación de calidad con la conexión adecuada del sistema.
Para los desarrolladores de plantas, el procesamiento de datos integrado por sensores también ofrece una ventaja en la arquitectura del sistema: el cálculo del ángulo se realiza directamente en el sensor, mientras que el control de la máquina asume el control posterior del proceso.
Los beneficios del hormigón en términos de retrabajo, chatarra y estabilidad del proceso dependen de los materiales utilizados, la configuración de la máquina y la calidad de la integración de control.
Conclusión: Desde el ángulo de flexión especificado hasta el realmente medido
El retroceso durante la flexión no puede controlarse de forma fiable solo con parámetros fijos de la máquina. Una medición óptica del ángulo en línea crea la base para registrar el ángulo real de flexión y ajustar el movimiento de flexión según sea necesario.
Los sensores de perfil 2D/3D permiten la medición sin contacto directamente en el proceso de fabricación. En combinación con un sistema de control de máquina adecuado, pueden ayudar a reducir las desviaciones angulares y hacer que los procesos de flexión sean más reproducibles.
Desde el ángulo medido hasta el proceso de flexión controlado
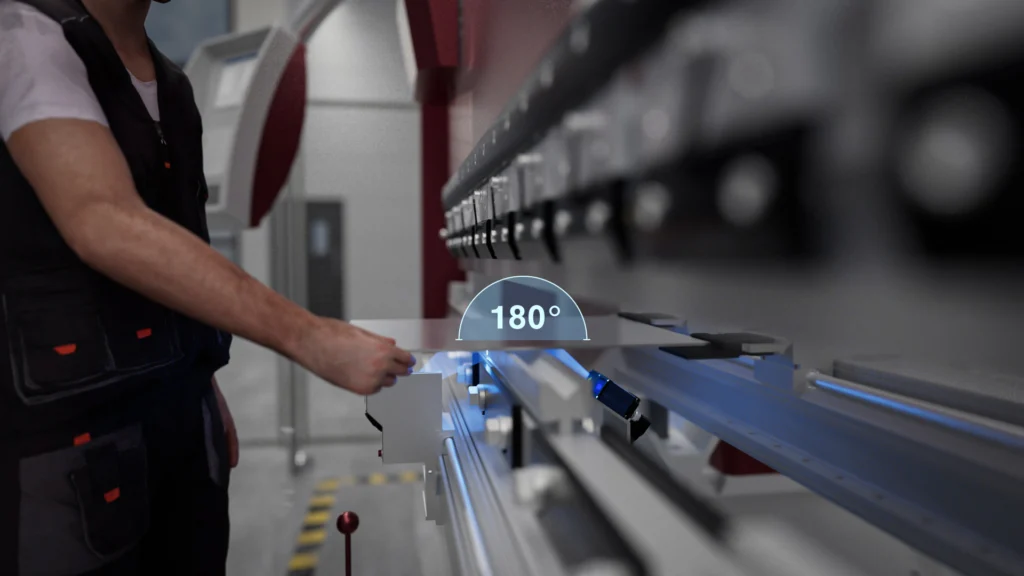
La tecnología de sensores de perfil 2D/3D hace que el ángulo real de flexión sea medible durante el mecanizado. Junto con un sistema de control de prensado adecuado, los datos obtenidos pueden ayudar a compensar el retroceso, reducir el retrabajo y estabilizar la calidad del proceso.
¿Tienes pensado medir el ángulo de tu freno de presión?