Laserprofiling gehört zum technologischen Kern von wenglors Machine-Vision-Geschäft. Und seit ich mich intensiver mit den Produkten und ihrer Entwicklung beschäftige, beeindruckt mich dabei vor allem eines: die enorme Entwicklungstiefe.
Das Prinzip der Lasertriangulation ist zunächst schnell erklärt. Eine Laserlinie wird auf ein Objekt projiziert, eine Kamera erfasst diese Linie aus einem definierten Winkel und daraus entsteht ein präzises Höhenprofil. Werden viele dieser Profile während einer Bewegung aufgenommen, entsteht daraus eine dreidimensionale Punktwolke.
In der Praxis entscheidet sich die Qualität eines Profilsensors jedoch nicht am Messprinzip selbst. Sie entsteht aus dem Zusammenspiel vieler einzelner Komponenten: der Qualität der Laserlinie, der Optik, des Bildsensors, der mechanischen Stabilität, der Kalibrierung, der Signalverarbeitung und schließlich der Algorithmen, die aus dem optischen Signal zuverlässige Messdaten erzeugen.
Genau hier zeigt sich für mich eine der großen Stärken von wenglor.
Auf einen Blick
- Die Messqualität entsteht aus dem Zusammenspiel von Laserlinie, Optik, Kalibrierung, Signalverarbeitung und Algorithmen.
- Automatische Belichtungssteuerung und High Dynamic Range Imaging sorgen für robuste Profile auch bei wechselnden Oberflächen.
- Die Serien MLSL, MLWL und die Edelstahl-Variante M2SL decken unterschiedliche industrielle Anwendungen ab.
- Der MLZL ist speziell für die anspruchsvolle Schweißnahführung direkt am Brenner entwickelt.
- uniVision übernimmt die Profilanalyse – wahlweise direkt im Sensor oder auf einem Machine Vision Controller.
Die Qualität entsteht im Zusammenspiel
Bei einem 2D-/3D-Profilsensor entsteht die Messqualität aus dem Zusammenspiel von Laserlinie, Optik, Bildsensor, Kalibrierung und Auswertung.
Eine saubere und stabile Laserlinie ist dabei ein wichtiger Bestandteil: Je präziser sie auf das Objekt projiziert wird, desto zuverlässiger kann ihre Position anschließend bestimmt werden. Bereits kleine Unregelmäßigkeiten können sich auf die Qualität des Höhenprofils und damit auf die spätere 3D-Punktwolke auswirken.
Deshalb wird bei wenglor die gesamte optische Messkette konsequent optimiert. Hochwertige optische Komponenten, unterschiedliche Laserleistungen und Laserwellenlängen sowie präzise abgestimmte Sensorarchitekturen bilden dabei die Grundlage.
Aber gute Hardware allein reicht nicht aus.
Reale Oberflächen sind selten ideal. Sie können dunkel oder glänzend, rau oder glatt, teilweise transparent oder stark reflektierend sein. Selbst innerhalb eines einzigen Bauteils können sich die Reflexionseigenschaften stark verändern.
Genau deshalb spielt die Signalverarbeitung eine ebenso wichtige Rolle wie die Optik.
Robuste Profile auch unter schwierigen Bedingungen
Ein 2D-/3D-Profilsensor muss nicht nur unter Laborbedingungen präzise messen. Er muss auch dann zuverlässige Daten liefern, wenn sich Material, Oberfläche oder Umgebungsbedingungen verändern.
wenglor setzt dafür verschiedene Verfahren direkt in der Sensorik ein.
Über die automatische Belichtungssteuerung kann sich der Sensor an wechselnde Oberflächenhelligkeiten anpassen. Helle und dunkle Bereiche eines Objekts können dadurch zuverlässig erfasst werden.
High Dynamic Range Imaging erweitert diesen Ansatz für Anwendungen mit besonders starken Kontrastunterschieden – beispielsweise wenn matte und hoch reflektierende Oberflächen innerhalb eines Messfeldes liegen.
Ein weiteres Beispiel ist die Signalauswahl. Entstehen durch Reflexionen mehrere Signalspitzen im Kamerabild, kann gezielt festgelegt werden, welches Signal für die Berechnung des Höhenprofils verwendet wird. Unerwünschte Reflexionen lassen sich dadurch ausblenden.
Hinzu kommen unterschiedliche Laserfarben und Leistungsklassen. Rotes Licht eignet sich für viele Standardanwendungen, während blaues Laserlicht insbesondere auf dunklen, absorbierenden oder bestimmten organischen Materialien Vorteile bietet. Höhere Laserleistungen wiederum ermöglichen kurze Belichtungszeiten und stabile Messungen bei hohen Geschwindigkeiten oder komplexen Oberflächen.
Was mich daran besonders beeindruckt, ist die Summe dieser Details.
Laser, Optik und Algorithmen werden nicht getrennt voneinander betrachtet. Sie werden als Gesamtsystem optimiert. Das Ergebnis sind robuste Höhenprofile und eine entsprechend hohe Qualität der daraus erzeugten 3D-Punktwolken – auch in Anwendungen, in denen Kontrast, Reflexion oder hohe Prozessgeschwindigkeiten klassische Messsysteme vor Herausforderungen stellen.
Vom kompakten Profilsensor bis zur High-End-Lösung
Diese technologische Basis spiegelt sich in einem sehr breiten Portfolio wider.
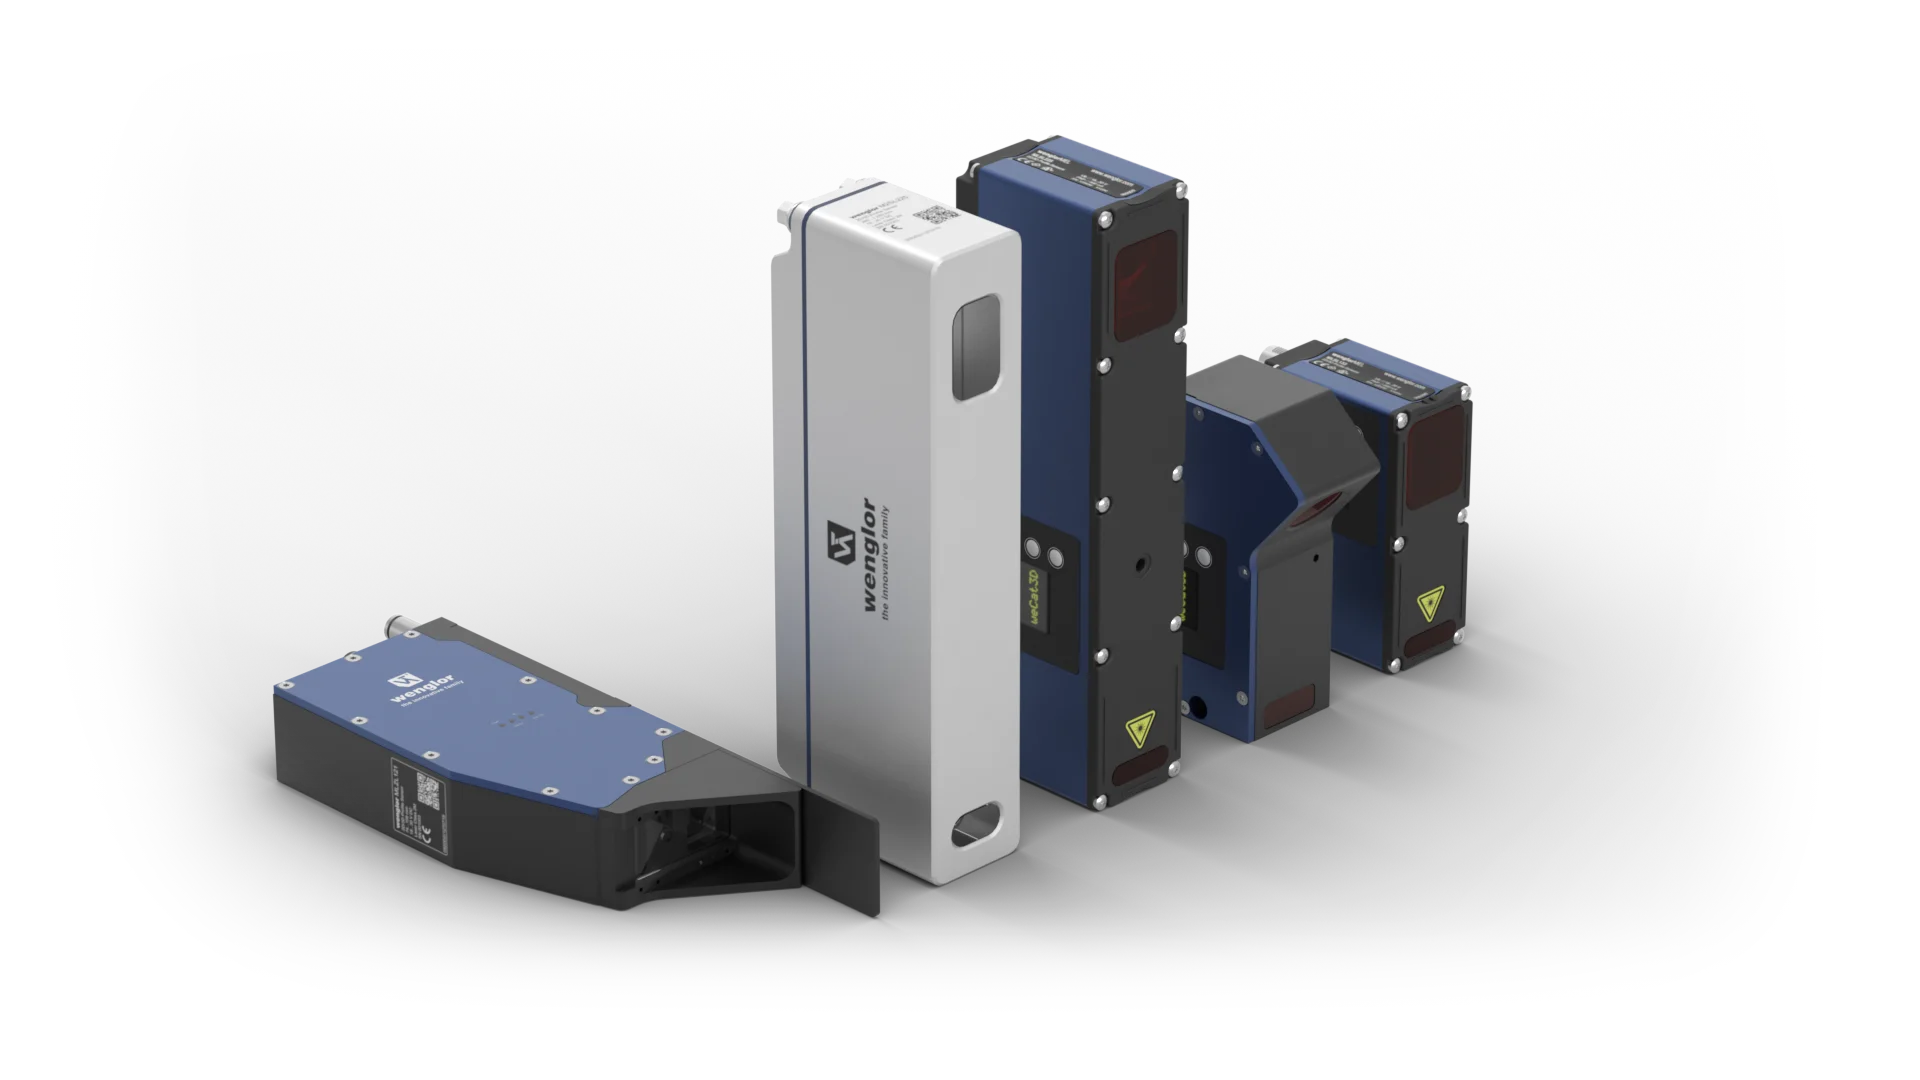
| MLSL-Serie Die MLSL-Serie verbindet präzise Profilerfassung mit einer kompakten und leichten Bauform. Bis zu 1.280 Messpunkte pro Profil und hohe Messraten machen die Sensoren zu einer vielseitigen Plattform für unterschiedlichste industrielle Anwendungen. Die kompakte Bauform ist insbesondere dort ein Vorteil, wo wenig Bauraum zur Verfügung steht oder der Sensor direkt an einem Roboter eingesetzt wird. |
| MLWL-Serie Die MLWL-Serie geht einen Schritt weiter und ist auf höchste Profilqualität und Performance ausgelegt. Mit mehr als 2.000 Messpunkten pro Profil und – je nach Variante – bis zu zwölf Millionen Messpunkten pro Sekunde lassen sich auch anspruchsvolle Messaufgaben mit hoher Datenqualität und Geschwindigkeit realisieren. |
Unterschiedliche Messbereiche, Laserklassen und Wellenlängen ermöglichen es dabei, den Sensor gezielt auf die jeweilige Anwendung abzustimmen.
Das ist ein wichtiger Punkt: Bei Laserprofiling bedeutet größer nicht automatisch besser.
Für kleine Bauteile ist ein kleiner Messbereich mit hoher Auflösung entscheidend. Große Bauteile benötigen dagegen entsprechende Sichtfelder. Ein breites Portfolio erlaubt es, für jede Anwendung genau den Messbereich auszuwählen, der das richtige Verhältnis aus Auflösung, Geschwindigkeit und Integrationsaufwand bietet.
Alle Sensoren werden zudem werkseitig linearisiert und liefern Messwerte direkt in realen Koordinaten. Damit lässt sich die Technologie ohne zusätzliche Kalibrierung des Sensors in die jeweilige Anwendung integrieren.
Wenn es besonders anspruchsvoll wird: Schweißnahtführung
Wie weit diese Spezialisierung gehen kann, zeigt für mich besonders gut der MLZL.
Automatisierte Schweißprozesse gehören zu den anspruchsvollsten Einsatzgebieten für optische Sensorik.
Der Sensor arbeitet direkt in der Nähe des Schweißbrenners. Dort treffen starke Helligkeit, Hitze, Schweißspritzer, Verschmutzung, reflektierende Metalloberflächen und hohe Anforderungen an die Genauigkeit aufeinander.
Gleichzeitig können sich Bauteile während des Schweißprozesses durch Wärmeeinwirkung verformen. Fertigungstoleranzen und unterschiedliche Spaltmaße sorgen zusätzlich dafür, dass die tatsächliche Position einer Naht von der ursprünglich programmierten Roboterbahn abweichen kann.
| Der MLZL – entwickelt für das Umfeld am Schweißbrenner Seine kompakte Bauform ermöglicht die Integration nahe am Schweißbrenner, ohne unnötige Störkonturen zu erzeugen. Integrierte Kühlung und Luftspülung schützen den Sensor in der heißen und verschmutzten Umgebung. Eine einstellbare Abdeckung schützt die Optik zusätzlich vor der intensiven Strahlung des Lichtbogens. Gleichzeitig ist die Profilerfassung gezielt auf schwierige Oberflächen und eine rauscharme Erkennung der Schweißnaht optimiert. |
Im Zusammenspiel mit einem Machine Vision Controller und uniVision wird die tatsächliche Position der Naht kontinuierlich bestimmt. Der berechnete Führungspunkt wird an die Robotersteuerung übertragen, sodass die Roboterbahn während des Prozesses entsprechend korrigiert werden kann.
Für mich ist das ein gutes Beispiel dafür, was echte Applikationsentwicklung bedeutet: Nicht einen Standardsensor vor eine schwierige Aufgabe zu setzen, sondern Sensorik, Mechanik, Software und Algorithmik konsequent für genau diese Anwendung zu optimieren.
Robustheit bedeutet auch: die richtige Lösung für die Umgebung
Eine völlig andere Umgebung stellt die Lebensmittelindustrie dar.
Hier sind nicht Schweißspritzer und Hitze die Herausforderung, sondern Hygiene und intensive Reinigungsprozesse.
| M2SL-Serie Sie bietet 2D-/3D-Profilsensoren im Edelstahlgehäuse mit IP69K-Schutz und ECOLAB-Eignung. Sie sind damit speziell für Washdown-Bereiche in der Lebensmittel- und Pharmaindustrie ausgelegt. |
Auch hier wird deutlich, wie breit Laserprofiling eingesetzt werden kann.
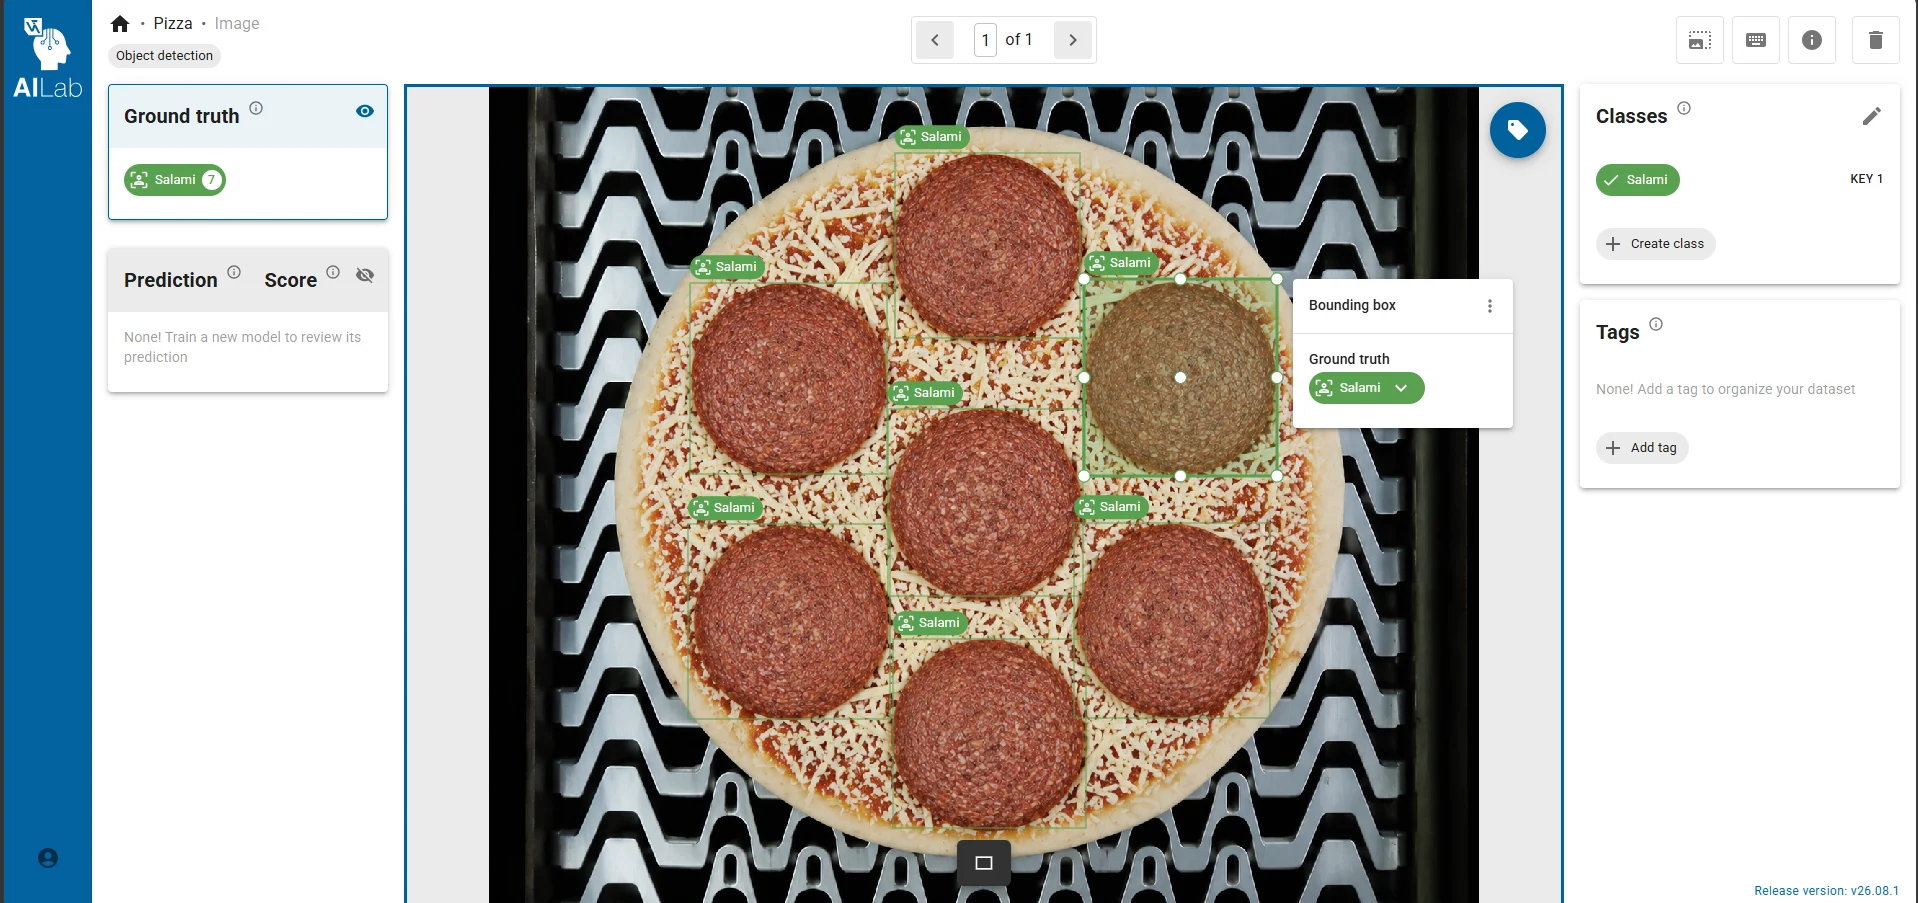
Ein Beispiel ist die Volumenvermessung von Fleisch- und Wurstwaren. Über die erfassten Höhenprofile lässt sich die dreidimensionale Form eines Produkts bestimmen und beispielsweise für nachfolgende Produktions- oder Schneidprozesse nutzen.
Die zugrunde liegende Messtechnologie bleibt Lasertriangulation – die konkrete Sensorlösung wird jedoch an die jeweilige industrielle Umgebung angepasst.
Von präzisen Daten zur fertigen Anwendung
Am Ende ist auch die beste Punktwolke nur dann wertvoll, wenn sich daraus zuverlässig eine Entscheidung für den Prozess ableiten lässt. Deshalb endet das wenglor-Konzept nicht bei der Profilerfassung.
Mit uniVision 3 stehen speziell für die Profilanalyse optimierte Module zur Verfügung. Höhenprofile können gemessen, überwacht, verarbeitet und für Positionierungs- oder Nachführungsaufgaben genutzt werden.
Dabei kann die Auswertung je nach Komplexität direkt im Sensor oder auf einem externen Machine Vision Controller erfolgen.
Im Modus „Smarter Profilsensor“ werden die Profile direkt auf dem Sensor ausgewertet. Maße, Positionen oder Gut-/Schlecht-Ergebnisse können unmittelbar an die Steuerung übertragen werden.
Für komplexere oder besonders schnelle Anwendungen übernimmt ein Machine Vision Controller die zentrale Verarbeitung. Dabei können mehrere Profilsensoren kombiniert werden – bis hin zu 360-Grad-Anwendungen, bei denen mehrere Einzelprofile in einem gemeinsamen Koordinatensystem zusammengeführt und ausgewertet werden.
Gleichzeitig bleibt das System offen: Über standardisierte Schnittstellen können die Rohprofile auch an eigene oder externe Softwarelösungen übergeben werden.
Präzision entsteht im Detail
Lasertriangulation ist ein etabliertes Messprinzip. Die entscheidende Differenzierung entsteht deshalb nicht durch das Prinzip selbst.
Sie entsteht in der Umsetzung.
In der Qualität der Laserlinie. In der Optik. In der Auswahl der richtigen Wellenlänge. In der Kalibrierung. In Algorithmen, die auch mit Reflexionen und wechselnden Kontrasten umgehen können. In einer Mechanik, die selbst neben einem Schweißbrenner zuverlässig funktioniert. Und in Software, die aus präzisen Messdaten eine industrielle Lösung macht.
Genau diese Entwicklungstiefe macht Laserprofiling für mich zu einem der spannendsten Bereiche im wenglor Machine-Vision-Portfolio.
Denn am Ende zählt nicht nur, wie viele Punkte ein Sensor messen kann.
Entscheidend ist, wie gut die gesamte Messkette vertikal optimiert ist – von Laser, Optik und Sensorik über Kalibrierung und Signalverarbeitung bis zu den Algorithmen. Erst dieses konsequent optimierte Zusammenspiel macht aus vielen Messpunkten eine 3D-Erfassung, die bei Präzision, Robustheit und Datenqualität Maßstäbe setzt.