Lasersko profiliranje je del tehnološkega jedra Wenglorjevega posla s strojnim vidom. In odkar sem intenzivneje delal na izdelkih in njihovem razvoju, me je še posebej navdušila ena stvar: ogromna globina razvoja.
Načelo laserske triangulacije je sprva hitro pojasnjeno. Na predmet se projicira laserska črta, kamera zajame to črto iz določenega kota in ustvari natančen višinski profil. Če je med gibanjem narejenih več profilov, nastane tridimenzionalni točkovni oblak.
V praksi pa kakovost profilnega senzorja ni določena z merilnim principom samega. Izhaja iz interakcije številnih posameznih komponent: kakovosti laserske linije, optike, slikovnega senzorja, mehanske stabilnosti, kalibracije, obdelave signalov in nazadnje algoritmov, ki generirajo zanesljive merilne podatke iz optičnega signala.
Prav tu pride do izraza ena izmed velikih prednosti Wenglorja zame.
Na prvi pogled
- Kakovost meritev je rezultat interakcije laserske linije, optike, kalibracije, obdelave signalov in algoritmov.
- Samodejni nadzor osvetlitve in slikanje v visokem dinamičnem razponu zagotavljata robustne profile tudi ob spreminjajočih se površinah.
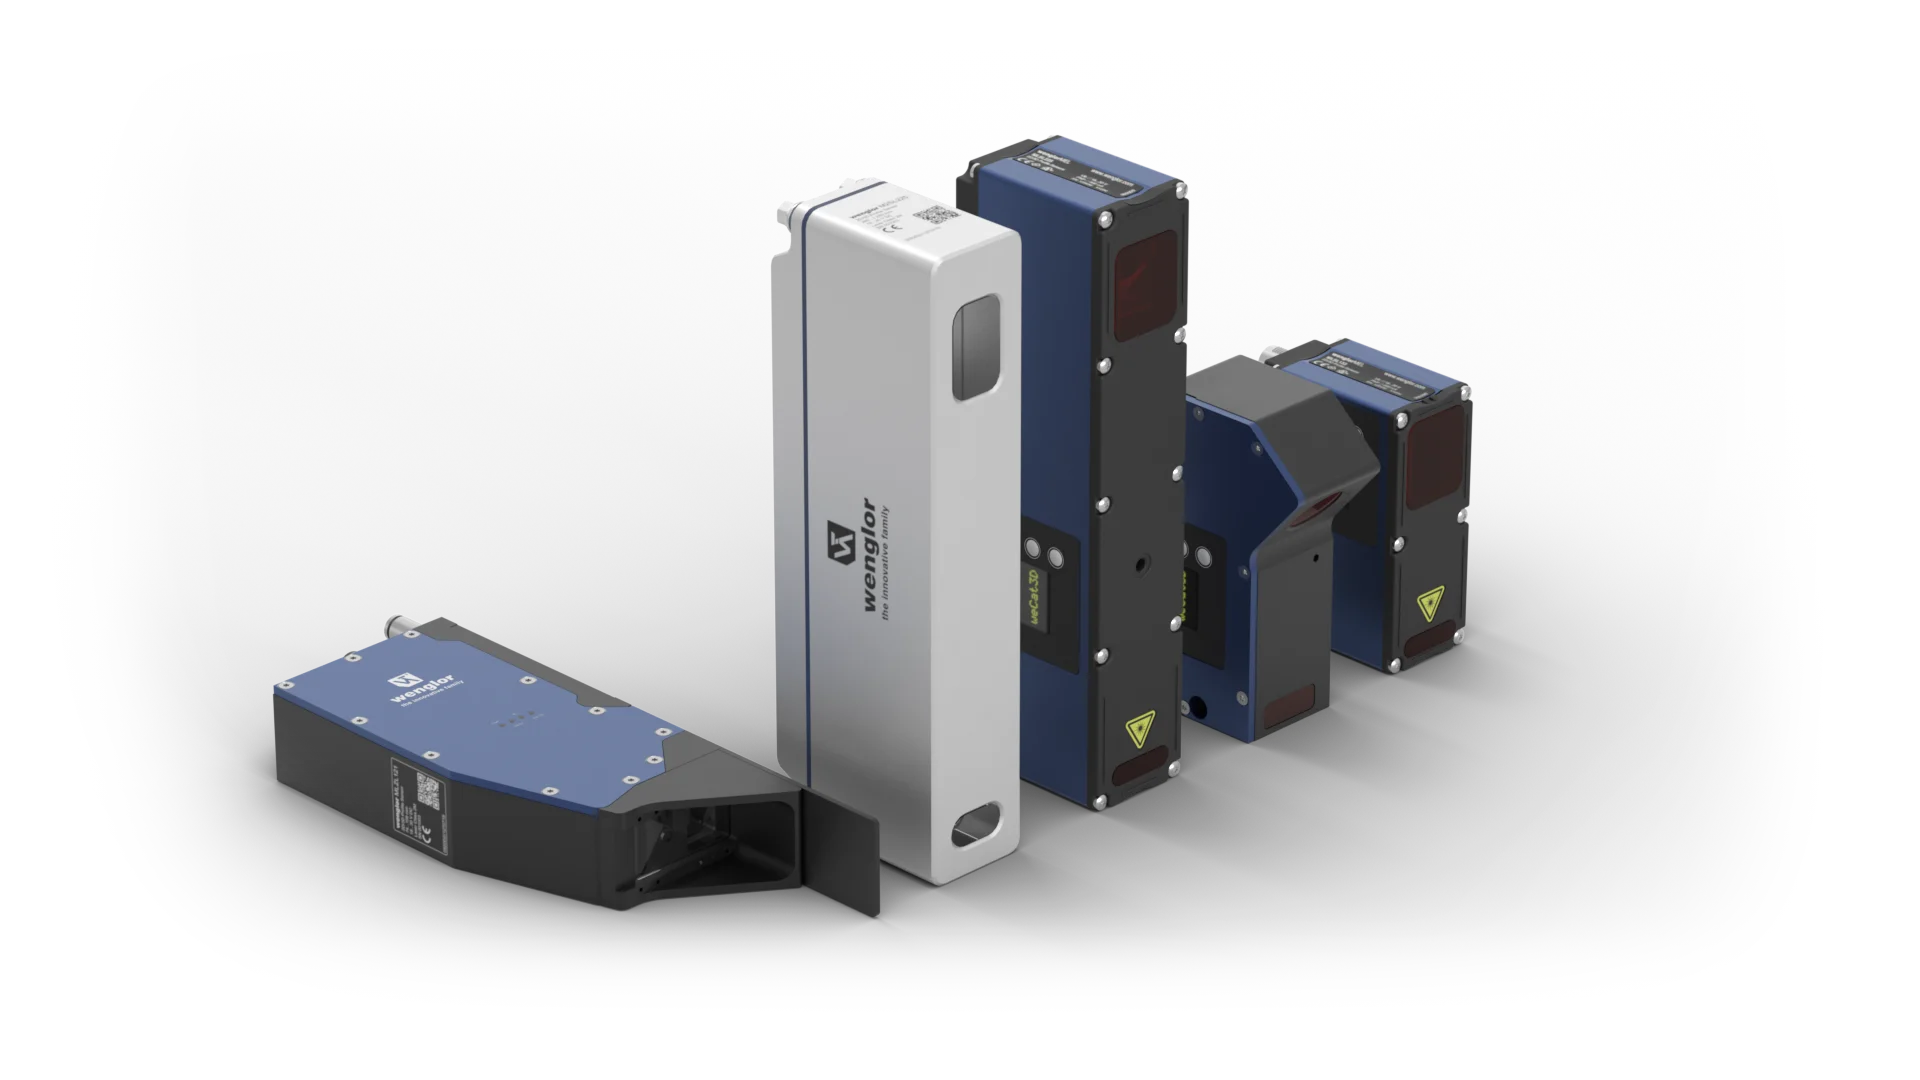
- MLSL, MLWL in različica iz nerjavečega jekla M2SL pokrivajo različne industrijske aplikacije.
- MLZL je bil posebej razvit za zahtevno vodenje bližine varjenja neposredno na gorilniku.
- UniVision skrbi za analizo profila – bodisi neposredno v senzorju ali na krmilniku strojnega vida.
V
primeru 2D/3D profilnega senzorja je kakovost merjenja rezultat interakcije laserske linije, optike, slikovnega senzorja, kalibracije in ocenjevanja.
Čista in stabilna laserska linija je pomemben del tega: natančneje kot je projicirana na predmet, bolj zanesljivo je mogoče določiti njegovo pozicijo kasneje. Tudi majhne nepravilnosti lahko vplivajo na kakovost profila višine in s tem na posledični 3D oblak točk.
Zato wenglor dosledno optimizira celotno optično merilno verigo. Visokokakovostne optične komponente, različne laserske moči in valovne dolžine laserjev ter natančno nastavljene arhitekture senzorjev so osnova za to.
A dobra strojna oprema sama po sebi ni dovolj.
Prave površine redko so idealne. Lahko so temne ali sijoče, hrapave ali gladke, delno prosojne ali zelo odsevne. Tudi znotraj ene komponente se lahko lastnosti odboja bistveno spremenijo.
Zato ima obdelava signalov prav tako pomembno vlogo kot optika.
Robustni profili tudi v zahtevnih pogojih
2D/3D profilni senzor ne sme meriti le natančno v laboratorijskih pogojih. Prav tako mora zagotavljati zanesljive podatke, če se materialni, površinski ali okoljski pogoji spremenijo.
Wenglor za ta namen uporablja različne metode neposredno v senzorski tehnologiji.
Senzor se lahko prilagaja spreminjajočim se ravneh svetlosti površine z avtomatskim nadzorom osvetlitve. Svetla in temna območja predmeta so tako zanesljivo zaznana.
Slikanje v visokem dinamičnem razponu ta pristop razširja za aplikacije z izrazitimi razlikami v kontrastu – na primer, ko so mat in močno odsevne površine znotraj merilnega polja.
Drug primer je izbira signala. Če odboji povzročijo več vrhov signala na sliki kamere, je mogoče natančno določiti, kateri signal se uporablja za izračun višinskega profila. To omogoča zatiranje nezaželenih odbojev.
Poleg tega obstajajo različne barve laserjev in razredi moči. Rdeča svetloba je primerna za številne standardne aplikacije, medtem ko modra laserska svetloba ponuja prednosti, zlasti na temnih, absorpcijskih ali določenih organskih materialih. Višje laserske moči pa omogočajo kratke čase osvetlitve in stabilne meritve pri visokih hitrostih ali zapletenih površinah.
Še posebej me pri tem navdušuje vsota teh podrobnosti.
Laserji, optika in algoritmi niso obravnavani ločeno. Optimizirani so kot celoten sistem. Rezultat so robustni višinski profili in ustrezno visoka kakovost 3D točkovnih oblakov, ki jih ustvarjajo – tudi v aplikacijah, kjer kontrast, odboj ali visoke hitrosti procesov predstavljajo izziv za klasične merilne sisteme.
Od kompaktnih senzorjev do vrhunskih rešitev:
Ta tehnološka osnova se odraža v zelo širokem portfelju.
| MLSL serija Serija MLSL združuje natančno zaznavanje profila s kompaktno in lahkotno zasnovo. Do 1.280 merilnih točk na profil in visoke merilne hitrosti naredijo senzorje vsestransko platformo za širok spekter industrijskih aplikacij. Kompaktna zasnova je prednost, zlasti tam, kjer je na voljo malo namestitvenega prostora ali kjer se senzor uporablja neposredno na robotu. |
| MLWL serija Serija MLWL gre še korak dlje in je zasnovana za najvišjo kakovost in zmogljivost. Z več kot 2.000 merilnimi točkami na profil in – odvisno od različice – do dvanajstimi milijoni merilnih točk na sekundo je mogoče izvesti tudi zahtevne merilne naloge z visoko kakovostjo in hitrostjo podatkov. |
Različni merilni razponi, razredi laserjev in valovne dolžine omogočajo prilagoditev senzorja posebej posamezni uporabi.
To je pomembna točka: pri laserskem profiliranju večje ne pomeni samodejno boljše.
Za majhne komponente je ključnega pomena majhen merilni razpon z visoko ločljivostjo. Velike komponente pa zahtevajo ustrezno vidno polje. Širok portfelj omogoča natančno izbiro merilnega območja za vsako aplikacijo, ki ponuja pravo razmerje med ločljivostjo, hitrostjo in integracijskim naporom.
Vsi senzorji so prav tako linearizirani v tovarni in zagotavljajo izmerjene vrednosti neposredno v realnih koordinatah. To pomeni, da je tehnologijo mogoče integrirati v ustrezno aplikacijo brez dodatne kalibracije senzorja.
Ko postane še posebej zahtevno: vodenje šivov za varjenje
Zame MLZL še posebej dobro pokaže, kako daleč lahko gre ta specializacija.
Avtomatizirani varilni postopki so med najzahtevnejšimi področji uporabe optične senzorske tehnologije.
Senzor deluje neposredno ob varilnem gorilniku. Tu se združijo visoka svetlost, toplota, razpršenost varov, umazanija, odsevne kovinske površine in visoke zahteve po natančnosti.
Hkrati se lahko komponente med varilnim postopkom deformirajo zaradi vpliva toplote. Proizvodne tolerance in različne dimenzije vrzeli prav tako zagotavljajo, da se dejanski položaj spoja lahko razlikuje od prvotno programirane poti robota.
| MLZL – razvit za okolje varilnega gorilnika Njegova kompaktna zasnova omogoča integracijo blizu varilnega gorilnika brez nepotrebnih motečih kontur. Integrirano hlajenje in izpiranje zraka ščitita senzor v vročem in umazanem okolju. Nastavljiv pokrov dodatno ščiti optiko pred intenzivnim sevanjem loka. Hkrati je zaznavanje profila optimizirano posebej za zahtevne površine in nizkošumno zaznavanje spoja varila. |
V kombinaciji s krmilnikom strojnega vida in uniVision se dejanski položaj šiva neprekinjeno določa. Izračunana vodilna točka se posreduje robotskemu krmilniku, da se lahko pot robota ustrezno popravi med postopkom.
Zame je to dober primer, kaj pomeni pravi razvoj aplikacij: ne postaviti standardnemu senzorju zahtevne naloge, temveč dosledno optimizirati tehnologijo, mehaniko, programsko opremo in algoritme senzorjev prav za to uporabo.
Robustnost pomeni tudi: pravo rešitev za okolje
Prehrambena industrija je povsem drugačno okolje.
varjenje in vročina, temveč higiena in intenzivni čistilni postopki.
| Serija M2SL Ponuja 2D/3D senzorje v ohišju iz nerjavečega jekla z zaščito IP69K in primernostjo za ECOLAB. Zato so posebej zasnovani za območja za pranje v prehrambeni in farmacevtski industriji. |
Tudi tukaj postane jasno, kako široko se lahko uporablja lasersko profiliranje.
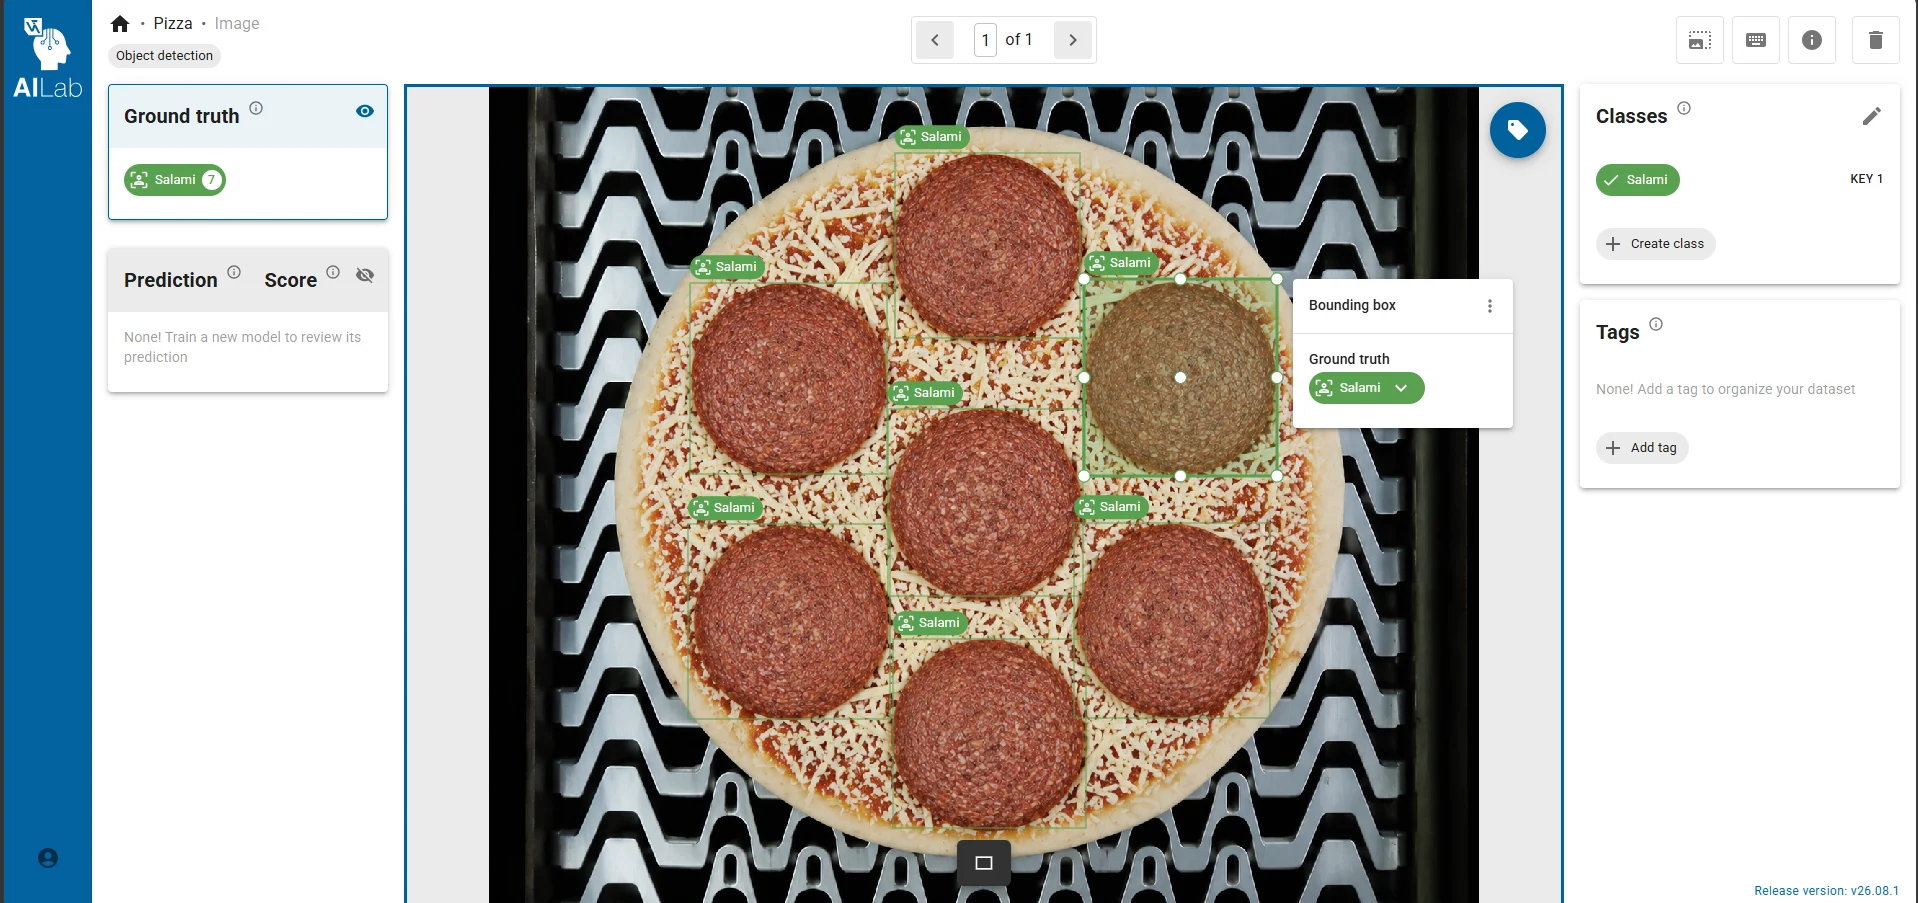
Eden od primerov je merjenje volumna mesnih in klobasnih izdelkov. Tridimenzionalna oblika izdelka se lahko določi z zabeleženimi višinskimi profili in se uporabi, na primer, za nadaljnje proizvodne ali rezne procese.
Osnovna merilna tehnologija ostaja laserska triangulacija – vendar je specifična senzorska rešitev prilagojena posameznemu industrijskemu okolju.
Od natančnih podatkov do končne uporabe
Na koncu je tudi najboljši oblak točk dragocen le, če je mogoče iz njega zanesljivo izpeljati odločitev za proces. Zato se koncept Wenglorja ne konča pri zajemanju profila.
Z uniVision 3 so na voljo moduli, posebej optimizirani za analizo profilov. Višinske profile je mogoče meriti, spremljati, obdelovati in uporabljati za naloge pozicioniranja ali sledenja.
Glede na zahtevnost se ocena lahko izvede neposredno v senzorju ali na zunanjem krmilniku strojnega vida.
V načinu “Smart Profile Sensor” se profili ocenjujejo neposredno na senzorju. Dimenzije, položaji ali rezultati uspešnosti/neuspeha se lahko neposredno prenesejo na krmilnik.
Za bolj zapletene ali posebej hitre aplikacije centralno obdelavo prevzame krmilnik strojnega vida. Več profilnih senzorjev je mogoče združiti – do 360-stopinjskih aplikacij, kjer se več posameznih profilov združi in oceni v skupnem koordinatnem sistemu.
Hkrati sistem ostaja odprt: surovi profili se lahko prenesejo tudi v lastne ali zunanje programske rešitve podjetja preko standardiziranih vmesnikov.
Natančnost je v podrobnostih
Laserska triangulacija je uveljavljeno merilno načelo. Odločilna diferenciacija torej ni ustvarjena s samim principom.
Pojavi se pri izvedbi.
V kakovosti laserske linije. V optiki. Pri izbiri prave valovne dolžine. Pri kalibraciji. V algoritmih, ki lahko obvladujejo tudi odboje in spreminjajoče se kontraste. V mehanizmu, ki zanesljivo deluje tudi ob varilnem gorilniku. In v programski opremi, ki natančne merilne podatke spremeni v industrijsko rešitev.
Prav ta globina razvoja naredi lasersko profiliranje eno najbolj vznemirljivih področij v portfelju Wenglorjevega strojnega vida zame
Navsezadnje na koncu ni pomembno le, koliko točk lahko senzor izmeri.
Odločilni dejavnik je, kako dobro je celotna merilna veriga vertikalno optimizirana – od laserjev, optike in senzorske tehnologije do kalibracije in obdelave signalov ter algoritmov. Le ta dosledno optimizirana interakcija spremeni številne merilne točke v 3D sistem za zajemanje, ki postavlja standarde glede natančnosti, robustnosti in kakovosti podatkov.