Il laser profiling fa parte del nucleo tecnologico del business di visione artificiale di Wenglor. E da quando ho lavorato più intensamente sui prodotti e sul loro sviluppo, sono rimasto colpito da una cosa in particolare: l’enorme profondità dello sviluppo.
Il principio della triangolazione laser viene spiegato rapidamente all’inizio. Una linea laser viene proiettata su un oggetto, una telecamera cattura questa linea da un angolo definito e si crea un profilo di altezza preciso. Se molti di questi profili vengono scattati durante un movimento, si crea una nuvola puntiforme tridimensionale.
In pratica, tuttavia, la qualità di un sensore a profilo non è determinata dal principio di misura stesso. Essa nasce dall’interazione di molti componenti individuali: la qualità della linea laser, l’ottica, il sensore d’immagine, la stabilità meccanica, la calibrazione, l’elaborazione del segnale e infine gli algoritmi che generano dati di misurazione affidabili dal segnale ottico.
È proprio qui che entra in gioco uno dei grandi punti di forza di Wenglor.
A colpo d’occhio
- La qualità della misurazione è il risultato dell’interazione tra la linea laser, l’ottica, la calibrazione, l’elaborazione del segnale e gli algoritmi.
- Il controllo automatico dell’esposizione e l’imaging ad alta gamma dinamica garantiscono profili robusti anche con superfici variabili.
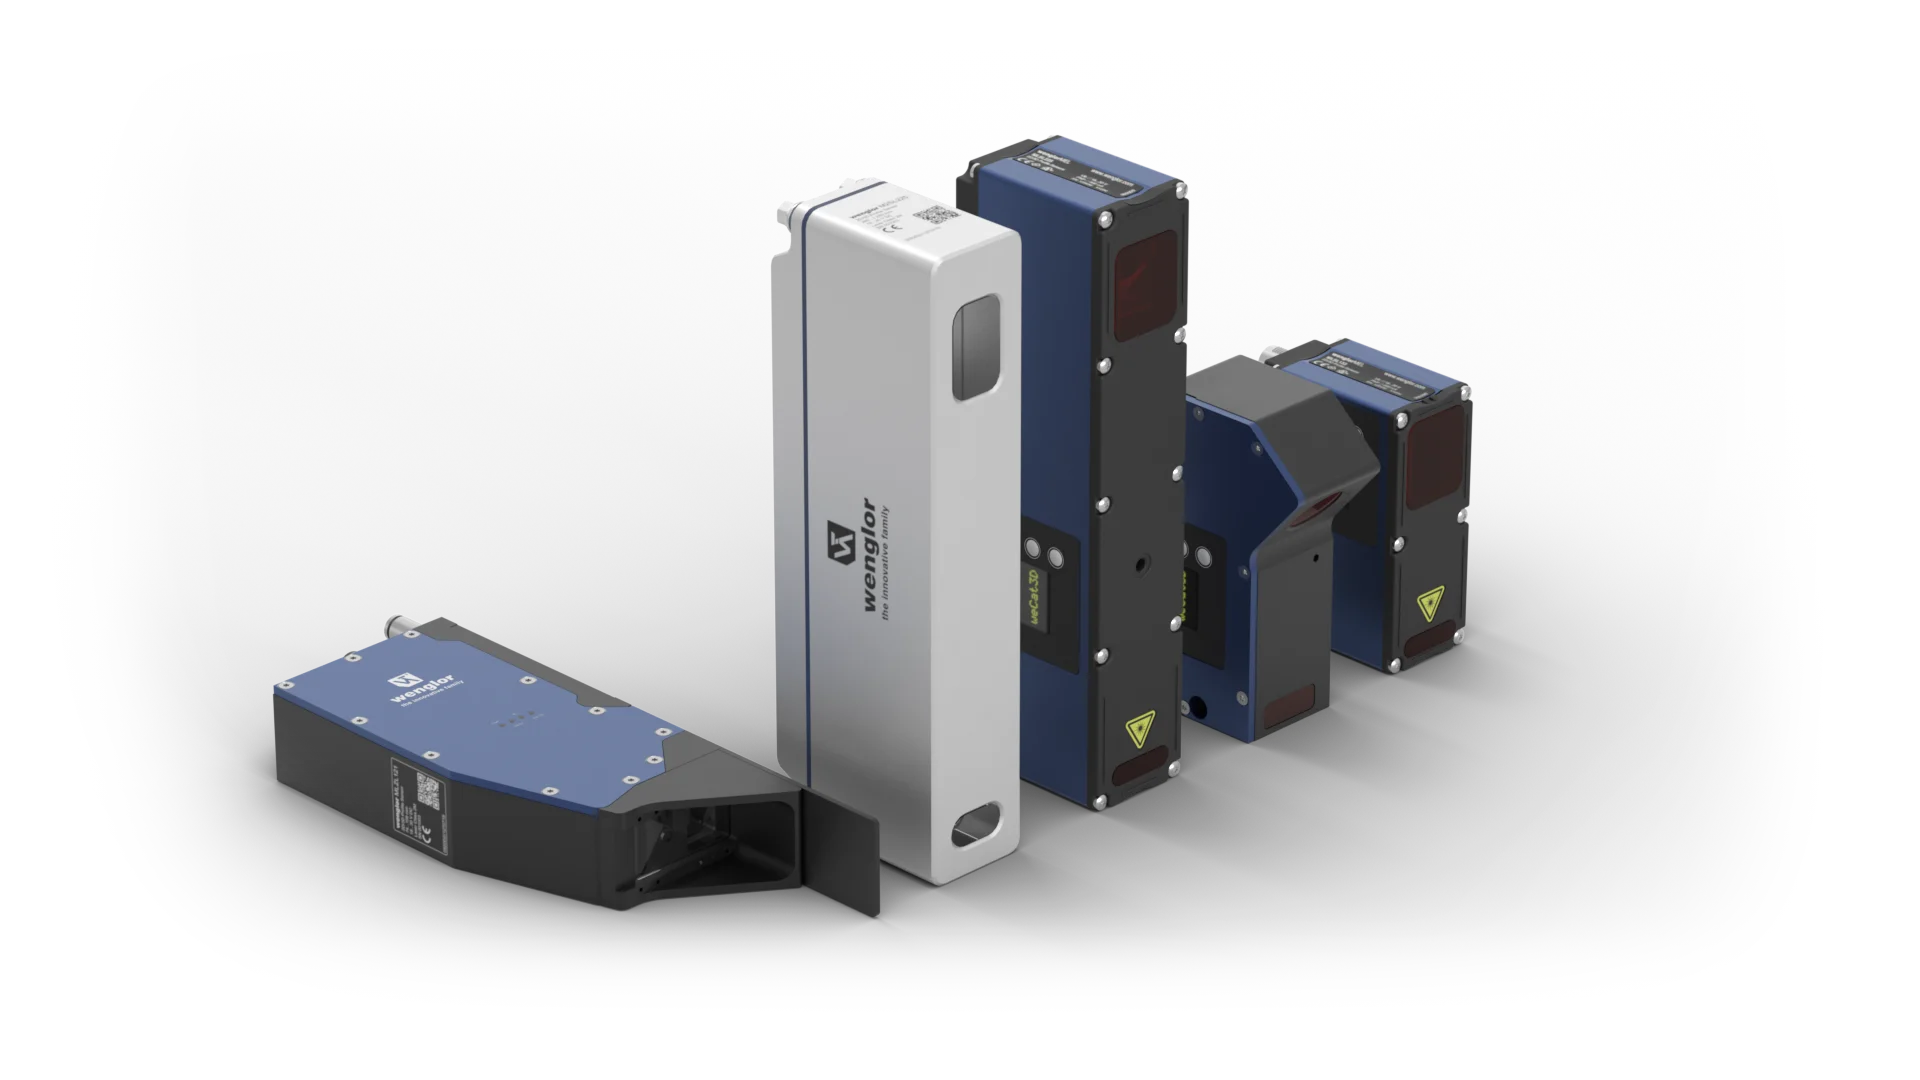
- MLSL, MLWL e la variante in acciaio inox M2SL coprono varie applicazioni industriali.
- La MLZL è stata sviluppata appositamente per richiedere una guida di prossimità della saldatura direttamente sulla torcia.
- UniVision si occupa dell’analisi del profilo – direttamente nel sensore o su un controller di visione artificiale.
Nel
caso di un sensore a profilo 2D/3D, la qualità della misurazione è il risultato dell’interazione della linea laser, dell’ottica, del sensore d’immagine, della calibrazione e della valutazione.
Una linea laser pulita e stabile è un componente importante di questo: più accuratamente viene proiettata sull’oggetto, più la sua posizione può essere determinata in modo affidabile in seguito. Anche piccole irregolarità possono influenzare la qualità del profilo di elevazione e quindi la successiva nube di punti 3D.
Ecco perché Wenglor ottimizza costantemente l’intera catena di misura ottica. Componenti ottici di alta qualità, diverse potenze laser e lunghezze d’onda laser, così come architetture di sensori calibrate con precisione, costituiscono la base di questo.
Ma un buon hardware da solo non basta.
Le superfici reali raramente sono ideali. Possono essere scure o lucide, ruvide o lisce, parzialmente trasparenti o altamente riflettenti. Anche all’interno di un singolo componente, le proprietà di riflessione possono cambiare significativamente.
È proprio per questo che l’elaborazione del segnale gioca un ruolo importante quanto l’ottica.
Profili robusti anche in condizioni difficili
Un sensore a profilo 2D/3D non deve solo misurare con precisione in condizioni di laboratorio. Deve anche fornire dati affidabili se cambiano le condizioni di materiale, superficie o ambiente.
Wenglor utilizza vari metodi direttamente nella tecnologia dei sensori a questo scopo.
Il sensore può adattarsi ai cambiamenti nei livelli di luminosità superficiale tramite il controllo automatico dell’esposizione. Le aree luminose e scure di un oggetto possono quindi essere rilevate in modo affidabile. L’imaging
ad alta gamma dinamica estende questo approccio per applicazioni con differenze di contrasto particolarmente marcate – ad esempio, quando superfici opache e altamente riflettenti si trovano all’interno di un campo di misurazione.
Un altro esempio è la selezione del segnale. Se le riflessioni causano diversi picchi di segnale nell’immagine della telecamera, si può determinare specificamente quale segnale viene utilizzato per calcolare il profilo di altitudine. Questo permette di sopprimere le riflessioni indesiderate.
Inoltre, esistono diversi colori e classi di potenza laser. La luce rossa è adatta a molte applicazioni standard, mentre la luce laser blu offre vantaggi specialmente su materiali scuri, assorbenti o alcuni materiali organici. Potenti laser più elevate, a loro volta, permettono tempi di esposizione brevi e misurazioni stabili ad alte velocità o superfici complesse.
Ciò che mi colpisce particolarmente di questo è la somma di questi dettagli.
Laser, ottica e algoritmi non sono considerati separatamente l’uno dall’altro. Sono ottimizzati come sistema complessivo. Il risultato sono profili di altezza robusti e una qualità corrispondentemente elevata delle nuvole di punti 3D generate da essi – anche in applicazioni dove contrasto, riflessione o alte velocità di processo pongono sfide ai sistemi di misura classici.
Dai sensori a profilo compatto alle soluzioni di fascia alta:
questa base tecnologica si riflette in un portafoglio molto ampio.
| Serie MLSL La serie MLSL combina un rilevamento preciso del profilo con un design compatto e leggero. Fino a 1.280 punti di misura per profilo e alti tassi di misura rendono i sensori una piattaforma versatile per una vasta gamma di applicazioni industriali. Il design compatto è un vantaggio, soprattutto dove è disponibile poco spazio di installazione o dove il sensore viene utilizzato direttamente su un robot. |
| Serie MLWL La serie MLWL va oltre ed è progettata per la massima qualità e prestazioni di profilo. Con più di 2.000 punti di misura per profilo e – a seconda della variante – fino a dodici milioni di punti di misura al secondo, possono essere realizzati anche compiti di misurazione impegnativi con alta qualità e velocità dei dati. |
Diverse range di misurazione, classi laser e lunghezze d’onda rendono possibile adattare il sensore specificamente alla rispettiva applicazione.
Questo è un punto importante: nel profiling laser, più grande non significa automaticamente meglio.
Per componenti piccoli, un intervallo di misura ridotto con alta risoluzione è fondamentale. I componenti grandi, invece, richiedono campi visivi appropriati. Un portafoglio ampio rende possibile selezionare esattamente il range di misura per ogni applicazione che offre il giusto rapporto tra risoluzione, velocità e sforzo di integrazione.
Tutti i sensori sono anche linearizzati in fabbrica e forniscono valori misurati direttamente in coordinate reali. Ciò significa che la tecnologia può essere integrata nell’applicazione rispettiva senza ulteriori calibrazioni del sensore.
Quando le cose si fanno particolarmente difficili: guida delle giunture di saldatura
Per me, la MLZL mostra particolarmente bene fino a che punto questa specializzazione può arrivare.
I processi di saldatura automatizzati sono tra le aree di applicazione più impegnative per la tecnologia dei sensori ottici.
Il sensore opera direttamente vicino alla torcia di saldatura. È qui che si incontrano elevate luminosità, calore, schizzi di saldatura, sporco, superfici metalliche riflettenti e requisiti di alta precisione.
Allo stesso tempo, i componenti possono deformarsi durante il processo di saldatura a causa dell’effetto del calore. Le tolleranze di fabbricazione e le diverse dimensioni delle fessure assicurano inoltre che la posizione effettiva di una giuntura possa deviare dal percorso originariamente programmato del robot.
| La MLZL – sviluppata per l’ambiente della torcia da saldatura Il suo design compatto consente l’integrazione vicino alla torcia di saldatura senza creare contorni interferenti inutili. Il raffreddamento integrato e il lavaggio ad aria proteggono il sensore in ambienti caldi e sporchi. Una copertura regolabile protegge inoltre le ottiche dalla radiazione intensa dell’arco. Allo stesso tempo, il rilevamento del profilo è ottimizzato specificamente per superfici difficili e per il rilevamento a basso rumore della giuntura di saldatura. |
In combinazione con un controllore a visione artificiale e uniVision, la posizione effettiva della giuntura viene determinata continuamente. Il punto guida calcolato viene trasmesso al controller del robot in modo che il percorso del robot possa essere corretto di conseguenza durante il processo.
Per me, questo è un buon esempio di cosa significhi sviluppo di applicazioni reali: non presentare un sensore standard con un compito difficile, ma ottimizzare costantemente la tecnologia, la meccanica, il software e gli algoritmi dei sensori proprio per questa applicazione.
Robustezza significa anche: la soluzione giusta per l’ambiente
L’industria alimentare è un ambiente completamente diverso.
Qui, non sono schizzi di saldatura e calore a essere la sfida, ma l’igiene e i processi di pulizia intensiva.
| Serie M2SL Offre sensori a profilo 2D/3D in involucro in acciaio inox con protezione IP69K e adeguata ECOLAB. Sono quindi progettati appositamente per le aree di lavaggio nelle industrie alimentare e farmaceutica. |
Anche qui diventa chiaro quanto ampiamente possa essere utilizzato il profiling laser.
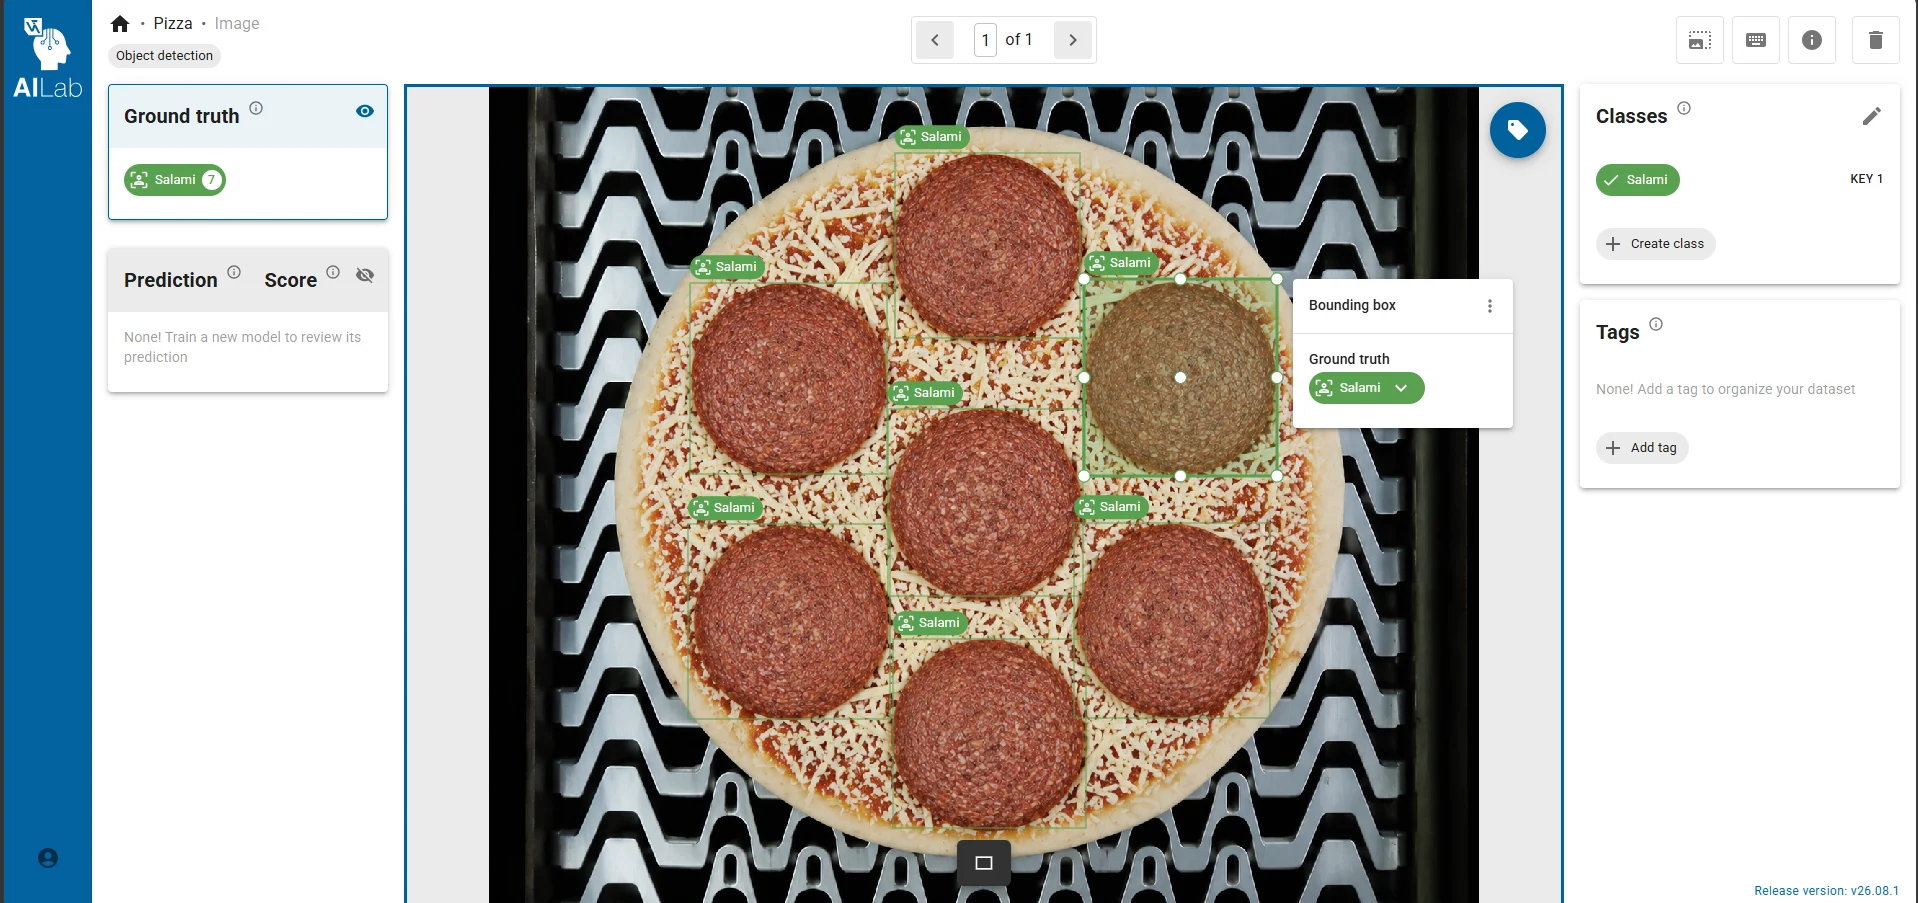
Un esempio è la misurazione dei volumi di prodotti a base di carne e salsiccia. La forma tridimensionale di un prodotto può essere determinata tramite i profili di altezza registrati e utilizzata, ad esempio, per processi successivi di produzione o taglio.
La tecnologia di misurazione sottostante rimane la triangolazione laser – ma la soluzione sensore specifica è adattata al rispettivo ambiente industriale.
Dai dati precisi all’applicazione finita
Alla fine, anche la migliore nuvola di punti è preziosa solo se una decisione sul processo può essere derivata in modo affidabile da essa. Ecco perché il concetto di Wenglor non si ferma con la cattura del profilo.
Con uniVision 3 sono disponibili moduli appositamente ottimizzati per l’analisi dei profili. I profili di altezza possono essere misurati, monitorati, processati e utilizzati per compiti di posizionamento o tracciamento.
A seconda della complessità, la valutazione può essere effettuata direttamente nel sensore o su un controller di visione artificiale esterno.
Nella modalità “Smart Profile Sensor”, i profili vengono valutati direttamente sul sensore. Dimensioni, posizioni o risultati di pass/fail possono essere trasferiti direttamente al controller.
Per applicazioni più complesse o particolarmente veloci, un controller a visione artificiale prende il controllo dell’elaborazione centrale. Diversi sensori a profilo possono essere combinati – fino a applicazioni a 360 gradi in cui diversi profili individuali vengono uniti e valutati in un sistema di coordinate comune.
Allo stesso tempo, il sistema rimane aperto: i profili grezzi possono anche essere trasferiti a soluzioni software proprie o esterne tramite interfacce standardizzate.
La precisione sta nei dettagli
La triangolazione laser è un principio di misura consolidato. La differenziazione decisiva quindi non è creata dal principio stesso.
Essa nasce nell’implementazione.
Nella qualità della linea laser. In ottica. Nella selezione della giusta lunghezza d’onda. Nella calibrazione. In algoritmi che possono anche gestire riflessioni e contrasti variabili. In un meccanismo che funziona in modo affidabile anche accanto a una torcia da saldatura. E in software che trasforma dati di misurazione precisi in una soluzione industriale.
È proprio questa profondità di sviluppo che rende il profiling laser uno degli ambiti più entusiasmanti nel portafoglio di visione artificiale Wenglor per me.
Dopotutto, alla fine, non conta solo quanti punti un sensore può misurare.
Il fattore decisivo è quanto bene l’intera catena di misura sia ottimizzata verticalmente – dai laser, ottiche e tecnologia dei sensori alla calibrazione e all’elaborazione del segnale fino agli algoritmi. Solo questa interazione costantemente ottimizzata trasforma molti punti di misura in un sistema di acquisizione 3D a stabilire standard in termini di precisione, robustezza e qualità dei dati.