El perfilado láser forma parte del núcleo tecnológico del negocio de visión artificial de Wenglor. Y desde que he estado trabajando más intensamente en los productos y su desarrollo, me ha impresionado una cosa en particular: la enorme profundidad del desarrollo.
El principio de la triangulación láser se explica rápidamente al principio. Se proyecta una línea láser sobre un objeto, una cámara captura esta línea desde un ángulo definido y se crea un perfil de altura preciso. Si muchos de estos perfiles se toman durante un movimiento, se crea una nube puntual tridimensional.
Sin embargo, en la práctica, la calidad de un sensor de perfil no está determinada por el principio de medición en sí. Surge de la interacción de muchos componentes individuales: la calidad de la línea láser, la óptica, el sensor de imagen, la estabilidad mecánica, la calibración, el procesamiento de señales y, finalmente, los algoritmos que generan datos fiables de medición a partir de la señal óptica.
Aquí es exactamente donde entra en juego una de las grandes fortalezas de Wenglor para mí.
A simple vista
- La calidad de la medición es el resultado de la interacción de la línea láser, la óptica, la calibración, el procesamiento de señales y los algoritmos.
- El control automático de exposición y la imagen de alto rango dinámico aseguran perfiles robustos incluso con superficies cambiantes.
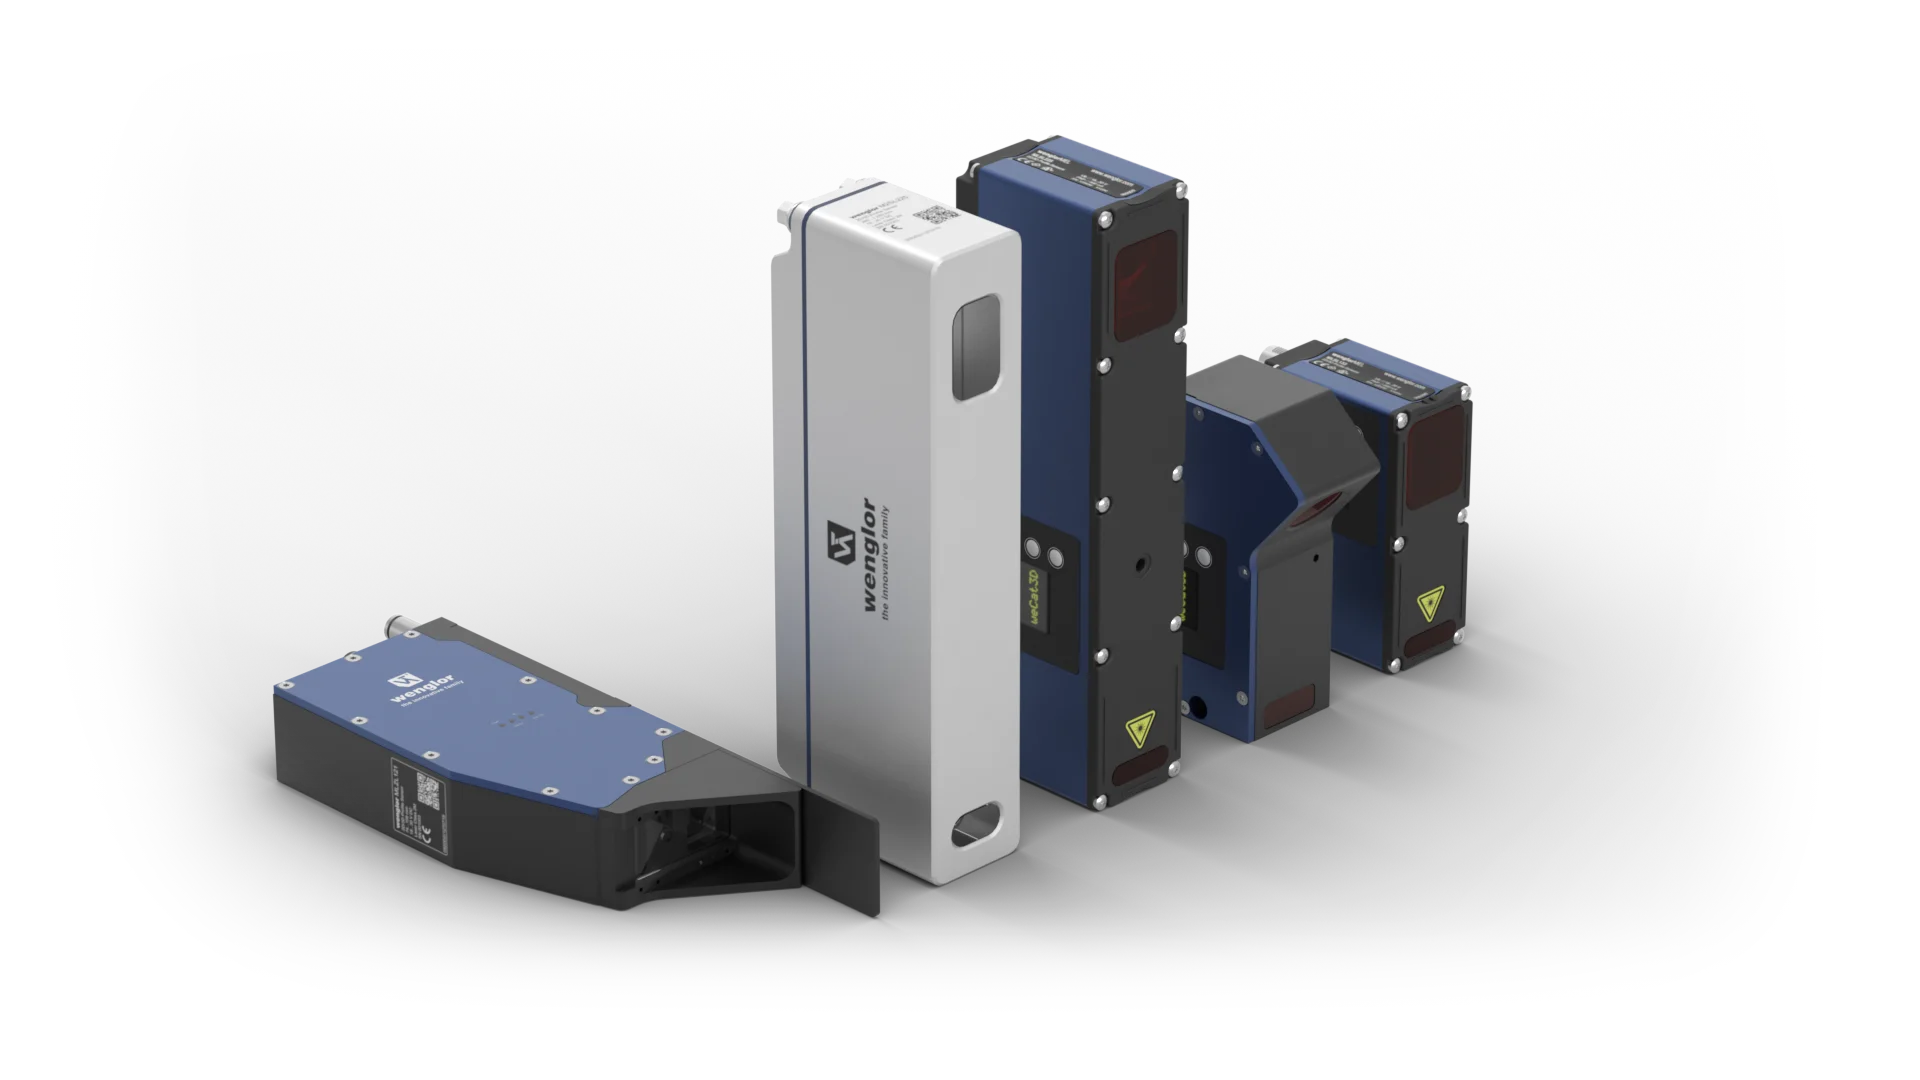
- El MLSL, el MLWL y la variante de acero inoxidable M2SL cubren diversas aplicaciones industriales.
- El MLZL ha sido desarrollado especialmente para exigir una guía de proximidad de soldadura directamente sobre el soplete.
- UniVision se encarga del análisis de perfil, ya sea directamente en el sensor o en un controlador de visión artificial.
En
el caso de un sensor de perfil 2D/3D, la calidad de la medición es el resultado de la interacción de la línea láser, la óptica, el sensor de imagen, la calibración y la evaluación.
Una línea láser limpia y estable es un componente importante de esto: cuanto más precisamente se proyecte sobre el objeto, más fiable podrá determinarse su posición posteriormente. Incluso pequeñas irregularidades pueden afectar la calidad del perfil de elevación y, por tanto, la nube de puntos 3D posterior.
Por eso Wenglor optimiza consistentemente toda la cadena de medición óptica. Componentes ópticos de alta calidad, diferentes potencias láser y longitudes de onda láser, así como arquitecturas de sensores precisamente ajustadas, forman la base de esto.
Pero un buen hardware por sí solo no es suficiente.
Las superficies reales rara vez son ideales. Pueden ser oscuras o brillantes, rugosas o lisas, parcialmente transparentes o altamente reflectantes. Incluso dentro de un solo componente, las propiedades de reflexión pueden cambiar significativamente.
Por eso el procesamiento de señales juega un papel tan importante como la óptica.
Perfiles robustos incluso en condiciones difíciles
Un sensor de perfil 2D/3D no solo debe medir con precisión en condiciones de laboratorio. También debe proporcionar datos fiables si cambian las condiciones del material, la superficie o el entorno.
Wenglor utiliza varios métodos directamente en la tecnología de sensores para este propósito.
El sensor puede adaptarse a los cambios en los niveles de brillo superficial mediante el control automático de exposición. Así, se pueden detectar de forma fiable las áreas claras y oscuras de un objeto. La
imagen de alto rango dinámico amplía este enfoque para aplicaciones con diferencias de contraste particularmente fuertes, por ejemplo, cuando superficies mate y altamente reflectantes están dentro de un campo de medición.
Otro ejemplo es la selección de señales. Si las reflexiones provocan varios picos de señal en la imagen de la cámara, se puede determinar específicamente qué señal se utiliza para calcular el perfil de altitud. Esto permite suprimir las reflexiones no deseadas.
Además, existen diferentes colores y clases de potencia láser. La luz roja es adecuada para muchas aplicaciones estándar, mientras que la luz láser azul ofrece ventajas especialmente en materiales oscuros, absorbentes o ciertos materiales orgánicos. Potencias láser más altas, a su vez, permiten tiempos de exposición cortos y mediciones estables a altas velocidades o superficies complejas.
Lo que más me impresiona de esto es la suma de estos detalles.
Los láseres, la óptica y los algoritmos no se consideran por separado. Están optimizados como sistema global. El resultado son perfiles de altura robustos y una calidad correspondientemente alta de las nubes de puntos 3D generadas a partir de ellos, incluso en aplicaciones donde el contraste, la reflexión o las altas velocidades de proceso suponen un desafío para los sistemas clásicos de medición.
Desde sensores de perfil compactos hasta soluciones de alta gama:
Esta base tecnológica se refleja en un portafolio muy amplio.
| Serie MLSL La serie MLSL combina detección precisa de perfiles con un diseño compacto y ligero. Hasta 1.280 puntos de medición por perfil y altas tasas de medición hacen que los sensores sean una plataforma versátil para una amplia variedad de aplicaciones industriales. El diseño compacto es una ventaja, especialmente cuando hay poco espacio de instalación disponible o cuando el sensor se utiliza directamente en un robot. |
| Serie MLWL La serie MLWL va un paso más allá y está diseñada para ofrecer la mayor calidad y rendimiento de perfil. Con más de 2.000 puntos de medición por perfil y – dependiendo de la variante – hasta doce millones de puntos de medición por segundo, incluso tareas exigentes con alta calidad y velocidad de datos pueden realizarse. |
Los diferentes rangos de medición, clases láser y longitudes de onda permiten adaptar el sensor específicamente a la aplicación respectiva.
Este es un punto importante: en el perfilado láser, más grande no significa automáticamente mejor.
Para componentes pequeños, un rango de medición pequeño con alta resolución es crucial. Los componentes grandes, en cambio, requieren campos de visión adecuados. Un portafolio amplio permite seleccionar exactamente el rango de medición para cada aplicación que ofrezca la relación adecuada entre resolución, velocidad y esfuerzo de integración.
Todos los sensores también se linean en fábrica y proporcionan valores medidos directamente en coordenadas reales. Esto significa que la tecnología puede integrarse en la aplicación correspondiente sin calibración adicional del sensor.
Cuando las cosas se ponen especialmente complicadas: guía de soldadura de juntas
Para mí, el MLZL muestra especialmente bien hasta dónde puede llegar esta especialización.
Los procesos de soldadura automatizados están entre las áreas de aplicación más exigentes de la tecnología de sensores ópticos.
El sensor funciona directamente cerca del soplete de soldadura. Aquí es donde se combinan el alto brillo, el calor, las salpicaduras de soldadura, la suciedad, las superficies metálicas reflectantes y los requisitos de alta precisión.
Al mismo tiempo, los componentes pueden deformarse durante el proceso de soldadura debido al efecto del calor. Las tolerancias de fabricación y las diferentes dimensiones de las huechas también aseguran que la posición real de una junta pueda desviarse de la trayectoria originalmente programada del robot.
| El MLZL – desarrollado para el entorno de soplete de soldadura Su diseño compacto permite la integración cerca del soplete de soldadura sin crear contornos innecesarios que interferan. La refrigeración integrada y el lavado por aire protegen el sensor en ambientes calurosos y sucios. Una cubierta ajustable protege además la óptica de la intensa radiación del arco. Al mismo tiempo, la detección de perfiles está optimizada específicamente para superficies difíciles y bajo ruido en la unión de soldadura. |
En combinación con un controlador de visión artificial y uniVision, la posición real de la junta se determina de forma continua. El punto guía calculado se transmite al controlador del robot para que la trayectoria del robot pueda corregirse en consecuencia durante el proceso.
Para mí, este es un buen ejemplo de lo que significa el desarrollo real de aplicaciones: no presentar a un sensor estándar una tarea difícil, sino optimizar consistentemente la tecnología, la mecánica, el software y los algoritmos de sensores precisamente para esta aplicación.
Robustez también significa: la solución adecuada para el medio ambiente
La industria alimentaria es un entorno completamente diferente.
Aquí, no son las salpicaduras de soldadura ni el calor lo que es el reto, sino la higiene y los procesos intensivos de limpieza.
| Serie M2SL Ofrece sensores de perfil 2D/3D en carcasa de acero inoxidable con protección IP69K y idoneidad ECOLAB. Por ello, están especialmente diseñados para zonas de lavado en las industrias alimentaria y farmacéutica. |
Aquí también queda claro hasta qué punto se puede usar el perfilado láser.
Un ejemplo es la medición de volumen de productos cárnicos y de salchichas. La forma tridimensional de un producto puede determinarse mediante los perfiles de altura registrados y utilizarse, por ejemplo, para procesos posteriores de producción o corte.
La tecnología de medición subyacente sigue siendo la triangulación láser, pero la solución específica del sensor se adapta al entorno industrial correspondiente.
Desde los datos precisos hasta la aplicación final
Al final, incluso la mejor nube de puntos solo es valiosa si una decisión para el proceso puede derivarse de forma fiable a partir de ella. Por eso el concepto de Wenglor no termina con la captura de perfil.
Con uniVision 3, hay módulos especialmente optimizados para el análisis de perfiles disponibles. Los perfiles de altura pueden medirse, monitorizarse, procesarse y utilizarse para tareas de posicionamiento o seguimiento.
Dependiendo de la complejidad, la evaluación puede realizarse directamente en el sensor o en un controlador de visión artificial externo.
En el modo «Smart Profile Sensor», los perfiles se evalúan directamente sobre el sensor. Las dimensiones, posiciones o resultados de aprobado/suspenso pueden transferirse directamente al controlador.
Para aplicaciones más complejas o particularmente rápidas, un controlador de visión artificial se encarga del procesamiento central. Se pueden combinar varios sensores de perfil, hasta aplicaciones de 360 grados en las que varios perfiles individuales se fusionan y evalúan en un sistema de coordenadas común.
Al mismo tiempo, el sistema permanece abierto: los perfiles en bruto también pueden transferirse a soluciones de software propias de la empresa o externas mediante interfaces estandarizadas.
La precisión está en los detalles
La triangulación láser es un principio de medición establecido. Por tanto, la diferenciación decisiva no se crea por el principio en sí.
Surge en la implementación.
En la calidad de la línea láser. En óptica. En la selección de la longitud de onda correcta. En la calibración. En algoritmos que también pueden manejar reflexiones y contrastes cambiantes. En un mecanismo que funciona de forma fiable incluso junto a un soplete de soldadura. Y en software que convierte datos de medición precisos en una solución industrial.
Es precisamente esta profundidad de desarrollo la que convierte el perfilado láser en una de las áreas más emocionantes del portafolio de visión artificial de Wenglor para mí.
Al fin y al cabo, no importa solo cuántos puntos puede medir un sensor lo que cuenta.
El factor decisivo es lo bien optimizada verticalmente que está toda la cadena de medición – desde láseres, óptica y tecnología de sensores hasta calibración y procesamiento de señales y algoritmos. Es solo esta interacción optimizada de forma constante la que convierte muchos puntos de medición en un sistema de adquisición 3D que establece estándares en términos de precisión, robustez y calidad de datos.