Le profilage laser fait partie du noyau technologique de l’activité de vision par ordinateur de Wenglor. Et depuis que je travaille plus intensément sur les produits et leur développement, j’ai été impressionné par une chose en particulier : l’immense profondeur du développement.
Le principe de la triangulation laser est rapidement expliqué au début. Une ligne laser est projetée sur un objet, une caméra capture cette ligne sous un angle défini et un profil de hauteur précis est créé. Si beaucoup de ces profils sont pris lors d’un mouvement, un nuage ponctuel tridimensionnel est créé.
En pratique, cependant, la qualité d’un capteur de profil n’est pas déterminée par le principe de mesure lui-même. Il découle de l’interaction de nombreux composants individuels : la qualité de la ligne laser, l’optique, le capteur d’image, la stabilité mécanique, l’étalonnage, le traitement du signal et enfin les algorithmes qui génèrent des données de mesure fiables à partir du signal optique.
C’est précisément là que l’une des grandes forces de Wenglor entre en jeu pour moi.
En un coup d’œil
- La qualité de la mesure résulte de l’interaction entre la ligne laser, l’optique, l’étalonnage, le traitement du signal et les algorithmes.
- Le contrôle automatique de l’exposition et l’imagerie à haute plage dynamique assurent des profils robustes même avec des surfaces changeantes.
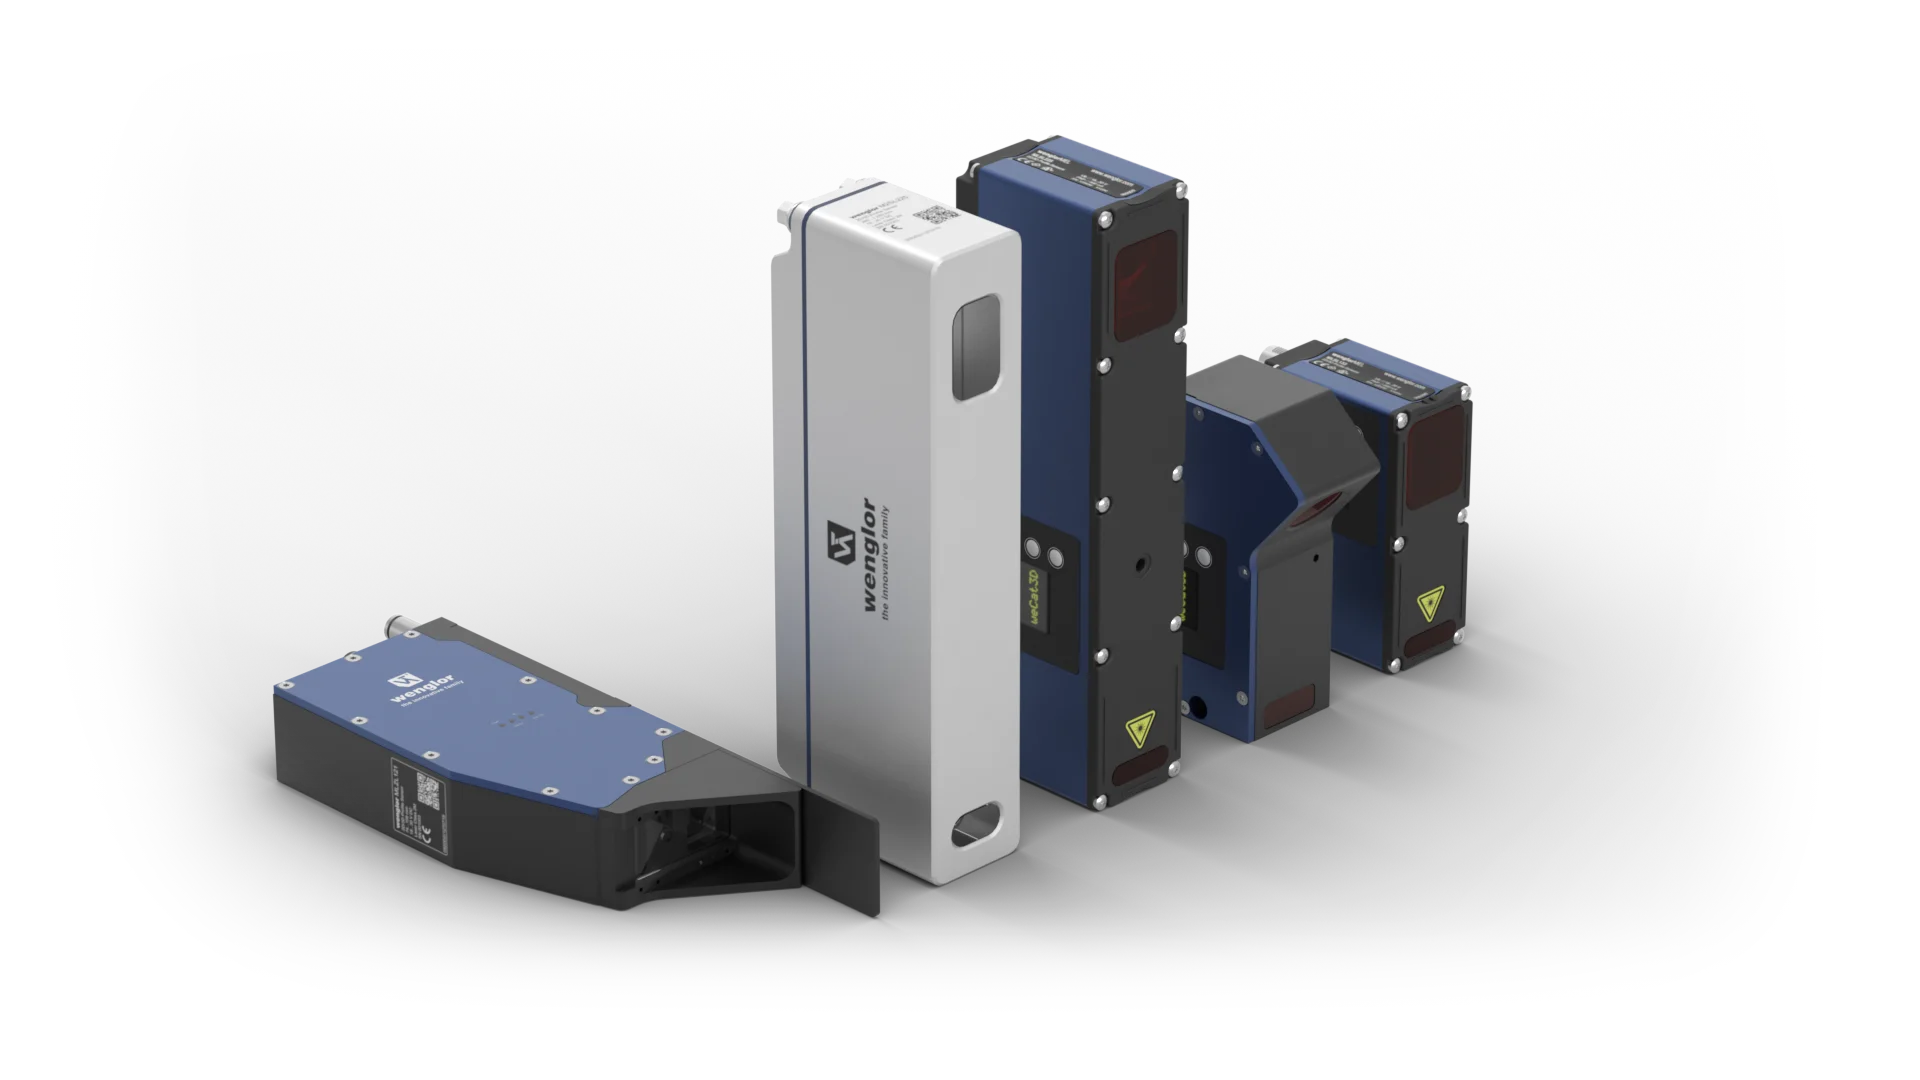
- Le MLSL, le MLWL et la variante en acier inoxydable M2SL couvrent diverses applications industrielles.
- Le MLZL a été spécialement développé pour un guidage de proximité exigeant directement sur la torche.
- UniVision s’occupe de l’analyse du profil – soit directement dans le capteur, soit sur un contrôleur de vision artificielle.
Dans
le cas d’un capteur à profil 2D/3D, la qualité de mesure résulte de l’interaction de la ligne laser, de l’optique, du capteur d’image, de l’étalonnage et de l’évaluation.
Une ligne laser propre et stable est un élément important : plus elle est projetée précisément sur l’objet, plus sa position peut être déterminée de manière fiable par la suite. Même de petites irrégularités peuvent affecter la qualité du profil d’élévation et donc le nuage de points 3D qui en résulte.
C’est pourquoi Wenglor optimise systématiquement toute la chaîne de mesure optique. Des composants optiques de haute qualité, des puissances laser et des longueurs d’onde laser différentes, ainsi que des architectures de capteurs précisément accordées, en sont la base.
Mais un bon matériel seul ne suffit pas.
Les surfaces réelles sont rarement idéales. Elles peuvent être sombres ou brillantes, rugueuses ou lisses, partiellement transparentes ou très réfléchissantes. Même au sein d’un seul composant, les propriétés de réflexion peuvent changer considérablement.
C’est précisément pour cela que le traitement du signal joue un rôle tout aussi important que l’optique.
Profils robustes même dans des conditions difficiles
Un capteur à profil 2D/3D doit non seulement mesurer précisément en laboratoire. Il doit également fournir des données fiables si les conditions du matériau, de la surface ou de l’environnement changent.
Wenglor utilise diverses méthodes directement dans la technologie des capteurs à cette fin.
Le capteur peut s’adapter aux variations des niveaux de luminosité de surface via le contrôle automatique de l’exposition. Les zones claires et sombres d’un objet peuvent ainsi être détectées de manière fiable. L’imagerie
à grande plage dynamique étend cette approche pour des applications présentant des différences de contraste particulièrement marquées – par exemple, lorsque des surfaces mates et très réfléchissantes se trouvent dans un champ de mesure.
Un autre exemple est la sélection du signal. Si les réflexions provoquent plusieurs pics de signal dans l’image de la caméra, il est possible de déterminer spécifiquement quel signal est utilisé pour calculer le profil d’altitude. Cela permet de supprimer les réflexions indésirables.
De plus, il existe différentes couleurs et classes de puissance des lasers. La lumière rouge convient à de nombreuses applications standards, tandis que la lumière laser bleue offre des avantages, notamment sur les matériaux sombres, absorbants ou certains matériaux organiques. Des puissances laser plus élevées permettent à leur tour des temps d’exposition courts et des mesures stables à grandes vitesses ou à des surfaces complexes.
Ce qui m’impressionne particulièrement dans ce domaine, c’est la somme de ces détails.
Les lasers, l’optique et les algorithmes ne sont pas considérés séparément les uns des autres. Ils sont optimisés en tant que système global. Le résultat est des profils de hauteur robustes et une qualité correspondante des nuages de points 3D générés par eux – même dans des applications où le contraste, la réflexion ou les vitesses de procédé élevées posent des défis aux systèmes de mesure classiques.
Des capteurs à profil compact aux solutions haut de gamme :
cette base technologique se reflète dans un portefeuille très large.
| Séries MLSL La série MLSL combine une détection de profil précise avec une conception compacte et légère. Jusqu’à 1 280 points de mesure par profil et des débits de mesure élevés font des capteurs une plateforme polyvalente pour une grande variété d’applications industrielles. La conception compacte est un avantage, surtout lorsque peu d’espace d’installation est disponible ou lorsque le capteur est utilisé directement sur un robot. |
| Séries MLWL La série MLWL va encore plus loin et est conçue pour offrir la plus haute qualité et performance. Avec plus de 2 000 points de mesure par profil et – selon la variante – jusqu’à douze millions de points de mesure par seconde, même des tâches de mesure exigeantes avec une qualité et une rapidité de données élevées peuvent être réalisées. |
Différentes plages de mesure, classes laser et longueurs d’onde permettent d’adapter le capteur spécifiquement à l’application respective.
C’est un point important : en profilage laser, plus grand ne signifie pas automatiquement mieux.
Pour les petits composants, une plage de mesure réduite avec une haute résolution est cruciale. Les composants volumineux, en revanche, nécessitent des champs de vision appropriés. Un portefeuille large permet de sélectionner précisément la plage de mesure pour chaque application offrant le bon rapport de résolution, de rapidité et d’effort d’intégration.
Tous les capteurs sont également linéarisés en usine et fournissent des valeurs mesurées directement en coordonnées réelles. Cela signifie que la technologie peut être intégrée à l’application respective sans étalonnage supplémentaire du capteur.
Quand les choses deviennent particulièrement compliquées : guidage de la soudure
Pour moi, le MLZL montre particulièrement bien jusqu’où cette spécialisation peut aller.
Les procédés de soudage automatisés sont parmi les domaines d’application les plus exigeants pour la technologie des capteurs optiques.
Le capteur fonctionne directement à proximité du chalumeau de soudure. C’est là que la haute luminosité, la chaleur, les éclaboussures de soudure, la saleté, les surfaces métalliques réfléchissantes et les exigences de haute précision se rejoignent.
En même temps, les composants peuvent se déformer pendant le processus de soudage à cause de l’effet de la chaleur. Les tolérances de fabrication et les différentes dimensions d’écart garantissent également que la position réelle d’une jointure peut dévier du chemin initialement programmé du robot.
| Le MLZL – développé pour l’environnement de la soudure Sa conception compacte permet une intégration près de la torche de soudure sans créer de contours interférants inutiles. Un refroidissement intégré et un rinçage à l’air protègent le capteur dans un environnement chaud et sale. Un couvercle réglable protège en outre les optiques contre les rayonnements intenses de l’arc. En même temps, la détection de profil est optimisée spécifiquement pour les surfaces difficiles et la détection à faible bruit de la soudure. |
En combinaison avec un contrôleur de vision automatique et uniVision, la position réelle de la couture est déterminée en continu. Le point de guidage calculé est transmis au contrôleur robot afin que le trajet du robot puisse être corrigé en conséquence pendant le processus.
Pour moi, c’est un bon exemple de ce que signifie le véritable développement d’applications : non pas présenter une tâche difficile à un capteur standard, mais optimiser de manière constante la technologie, la mécanique, les logiciels et les algorithmes des capteurs précisément pour cette application.
La robustesse signifie aussi : la solution adaptée à l’environnement
L’industrie alimentaire est un environnement complètement différent.
Ici, ce ne sont pas les éclaboussures de soudure et la chaleur qui posent problème, mais l’hygiène et les processus de nettoyage intensifs.
| Série M2SL Il propose des capteurs à profil 2D/3D dans un boîtier en acier inoxydable avec protection IP69K et adaptés à ECOLAB. Ils sont donc spécialement conçus pour les zones de lavage dans les industries alimentaire et pharmaceutique. |
Ici aussi, il devient clair à quel point le profilage laser peut être largement utilisé.
Un exemple est la mesure de volume des produits de viande et de saucisses. La forme tridimensionnelle d’un produit peut être déterminée via les profils de hauteur enregistrés et utilisée, par exemple, pour des processus ultérieurs de production ou de coupe.
La technologie de mesure sous-jacente reste la triangulation laser – mais la solution captrice spécifique est adaptée à l’environnement industriel respectif.
Des données précises à l’application finale
Au final, même le meilleur nuage de points n’est précieux que si une décision pour le processus peut être dérivée de manière fiable à partir de lui. C’est pourquoi le concept de Wenglor ne s’arrête pas à la capture de profil.
Avec uniVision 3, des modules spécialement optimisés pour l’analyse de profils sont disponibles. Les profils de hauteur peuvent être mesurés, surveillés, traités et utilisés pour des tâches de positionnement ou de suivi.
Selon la complexité, l’évaluation peut être réalisée directement dans le capteur ou sur un contrôleur de vision machine externe.
En mode « Smart Profile Sensor », les profils sont évalués directement sur le capteur. Les dimensions, positions ou résultats de réussite/échec peuvent être transférés directement au contrôleur.
Pour des applications plus complexes ou particulièrement rapides, un contrôleur de vision artificielle prend en charge le traitement central. Plusieurs capteurs de profil peuvent être combinés – jusqu’à des applications à 360 degrés dans lesquelles plusieurs profils individuels sont fusionnés et évalués dans un système de coordonnées commun.
En même temps, le système reste ouvert : les profils bruts peuvent également être transférés vers des solutions logicielles propres à l’entreprise ou externes via des interfaces standardisées.
La précision réside dans les détails
La triangulation au laser est un principe de mesure établi. La différenciation décisive n’est donc pas créée par le principe lui-même.
Elle apparaît lors de la mise en œuvre.
Dans la qualité de la ligne laser. En optique. Dans la sélection de la bonne longueur d’onde. Dans l’étalonnage. Dans des algorithmes capables de gérer les réflexions et les contrastes changeants. Dans un mécanisme qui fonctionne de manière fiable même à côté d’un chalumeau de soudure. Et dans un logiciel qui transforme des données de mesure précises en une solution industrielle.
C’est précisément cette profondeur de développement qui fait du profilage laser l’un des domaines les plus passionnants du portefeuille de vision artificielle chez Wenglor pour moi.
Après tout, au final, ce n’est pas seulement le nombre de points qu’un capteur peut mesurer qui compte.
Le facteur décisif est la qualité de l’optimisation verticale de toute la chaîne de mesure – des lasers, optiques et technologies des capteurs à l’étalonnage, au traitement du signal en passant par les algorithmes. C’est seulement cette interaction constamment optimisée qui transforme de nombreux points de mesure en un système d’acquisition 3D qui établit des normes en termes de précision, robustesse et qualité des données.